

Autor: Weibo
Fecha: Oct 12, 2026
Guía de placa de molde: selección, alineación y desgaste para moldeo por inyección
Una máquina de moldeo por inyección de 330 toneladas había estado procesando contenedores de PP de 2,5 mm durante tres horas con rebabas en una esquina de la pieza. El operador aumentó la fuerza de sujeción dos veces. El ingeniero de procesos cambió el anillo de retención. El mantenimiento puso "tornillo y cilindro" en la parte superior de la lista de repuestos. La medición real resultó diferente: la desviación paralela entre las placas del molde móvil y fija en la posición de sujeción fue de 0,14 mm. Con ese tonelaje, la línea de separación del molde normalmente debe ubicarse dentro de 0,05 mm.
Los diagnósticos erróneos de este tipo son habituales en un suelo moldeado y es allí donde una gran parte del presupuesto de mantenimiento se gasta en la dirección equivocada.
Una placa de molde no es una simple placa de acero. Es la superficie de referencia en una cadena dimensional. La fuerza de sujeción de la palanca o del cilindro hidráulico pasa a través de ella hacia el molde, y la unidad de plastificación entrega la masa fundida a una cavidad que posiciona la platina. Cualquier desviación en esa superficie de referencia se manifiesta en dos lugares a la vez: rebabas en la línea de separación y desgaste en la unidad de inyección.
La platina del molde fija el punto de referencia. Una vez que se desvía, se desgasta o pierde el paralelismo, ningún tornillo, cilindro o ajuste de proceso más adelante en la línea puede recuperar ese error.
Qué controla realmente un plato de molde en una celda de moldeo
Cada máquina de moldeo lleva dos platos. La placa fija está atornillada al marco estacionario opuesto a la unidad de inyección. El plato móvil se desplaza sobre los tirantes con la palanca o la abrazadera hidráulica. Ambos están unidos por el espaciado de las barras de unión, y ambos están unidos a la unidad de inyección nada más que por una base común y una pila de tolerancia común.
Un plato controla cinco cosas al mismo tiempo:
- Paralelismo en la posición de sujeción, es decir, la distancia entre las dos superficies de separación una vez que se aplica la fuerza de sujeción.
- Planitud de la cara de montaje del molde, que determina si la base del molde se asienta uniformemente o se balancea.
- Espesor y tolerancia de espesor, porque establecen la altura de cierre del molde que la máquina puede aceptar.
- Estado del material y tratamiento térmico. Los grados comunes de fundición y forjado en las placas de las máquinas de moldeo incluyen piezas de fundición de clase S45C, S50C y ZG270-500.
- Espacio libre entre el orificio de la barra de unión y el orificio del expulsor, que controla hasta qué punto el molde puede desplazarse bajo carga.
Los dos últimos puntos son los que más subestiman los compradores. Una platina que mide el frío perfectamente plana aún puede deformarse una vez que la fuerza de sujeción alcanza el 80 por ciento y se agrega la expansión térmica del molde en la parte superior. En máquinas de menos de 250 toneladas, un taller normalmente mantendrá un paralelismo entre 0,02 mm y 0,05 mm por 100 mm, y esa medición debe tomarse en la posición de sujeción en lugar de en la posición abierta.
Hay un segundo trabajo, menos obvio. La platina también es un disipador de calor. La temperatura del molde se filtra a través de la base del molde, y una platina con nervaduras desiguales o una sección de pared inconsistente desarrollará zonas frías y calientes locales durante años de servicio. En esas zonas es donde aparece la primera deformación mensurable.
El paralelismo debe medirse con la máquina sujeta, no abierta. Una medición fría y abierta es un número cómodo que dice muy poco.
Por qué el estado de la platina del molde aparece al final de la inyección
Una vez que el paralelismo comienza a desviarse, las consecuencias son mecánicas y predecibles. La cadena es más o menos así:
- La fuerza de sujeción se distribuye de manera desigual a lo largo de la línea de separación y una esquina del molde soporta más carga que las demás.
- El operador ve un destello y aumenta la fuerza de sujeción para cerrarlo.
- Una mayor fuerza de sujeción empuja la platina más hacia el interior del molde, lo que amplifica la desviación que provocó la rebaba en primer lugar.
- La ventilación del molde se abre de manera desigual, por lo que la contrapresión de la cavidad fluctúa de un disparo a otro.
- La inestabilidad del plastificado obliga al operador a ajustar la velocidad del tornillo y la contrapresión para compensar.
- El tornillo y el cilindro ahora absorben una carga que pertenece a la tolerancia del plato.
Por eso sigue pasando "cambiamos el tornillo y estuvo bien durante tres semanas". El tornillo no fue el problema. Se estaba utilizando para compensar una platina que ya había salido de su banda de tolerancia. Después de unos pocos miles de ciclos, esa compensación se manifiesta como un desgaste acelerado de los flancos, un aumento de la inconsistencia de la temperatura de fusión y, finalmente, un anillo de retención que falla tempranamente porque está trabajando contra un objetivo en movimiento.
El diagnóstico inverso es igualmente útil. Si se instalan un tornillo y un cilindro nuevos y aún aparece destello, mida el paralelismo antes de tocar cualquier otra cosa. Esa verificación cuesta unos veinte minutos y no requiere desmontaje. Debería venir antes del pedido de repuestos, no después.
Si un tornillo y un cilindro nuevos no solucionan el flash, el problema nunca estuvo en la unidad de inyección. Primero mida la platina del molde.
Paralelismo de la platina del molde y desgaste del tornillo: una comparación práctica
La siguiente tabla mapea la desviación del paralelismo medida en el taller con los síntomas que aparecen primero y con lo que sucede en el lado de la inyección. Las cifras describen una máquina de clase de 250 toneladas y son valores típicos en lugar de estándares publicados, por lo que deben leerse junto al dibujo de su propia máquina.
| Desviación en la abrazadera | Primer síntoma visible | Efecto en cadena del lado de la inyección | Acción sugerida |
|---|---|---|---|
| Dentro de 0,05 mm | Ninguno | Ninguno | Mantenimiento preventivo normal |
| 0,05 a 0,08 milímetros | Flash en una esquina del molde | La fuerza de sujeción aumenta, la contrapresión aumenta, la carga del tornillo aumenta | Vuelva a medir y nivelar la platina. |
| 0,08 a 0,15 milímetros | Desgaste desigual del pasador guía, desviación del tiempo de ciclo | Inestabilidad del plastificado, desgaste más rápido del husillo y del cilindro. | Vuelva a mecanizar o reemplace la platina, inspeccione el tornillo |
| 0,15 a 0,25 milímetros | Aplastamiento de la línea de separación, daños en la base del molde | El anillo de verificación falla antes de que el tornillo pueda compensar | Detener la producción, estudio de alineación completo |
| Por encima de 0,25 mm | Daños por moho, riesgo para la seguridad. | Carga lateral sobre tornillo, rayado del orificio del cañón | revisión de la máquina |
Dos cosas en ese cuadro merecen énfasis. La primera es que el salto de la segunda fila a la tercera es donde el costo aumenta más rápidamente. Una platina que sobresale 0,06 mm a menudo se puede recuperar con una pasada de renivelación. Una platina que ha alcanzado los 0,12 mm generalmente necesita mecanizado y, una vez que se mecaniza la cara de montaje, también se cambia la altura de cierre que la máquina puede aceptar.
La segunda es que las marcas en el orificio del cañón en la quinta fila no se anuncian por sí solas. Más tarde aparece como un tornillo que ya no tira de un peso de disparo constante y, para entonces, el costo de reemplazo cubre tanto el tornillo como el cañón en lugar de solo una parte.
La decisión de mantenimiento más cara en una máquina de moldeo suele tomarse entre 0,08 mm y 0,15 mm, cuando el plato aún es reparable y la unidad de inyección aún está en buen estado.
Adquisición conjunta de piezas de la unidad de inyección y de trabajo de la platina del molde
Cuando una máquina de moldeo pasa por una reconstrucción, el trabajo de la platina y el trabajo de la unidad de inyección deben programarse como un trabajo en lugar de dos. Comparten una cadena de tolerancia, y una platina que se vuelve a mecanizar a una nueva altura de cierre cambiará la forma en que se asienta el molde en relación con la boquilla, lo que a su vez cambia la forma en que se deben configurar el tornillo y el cilindro.
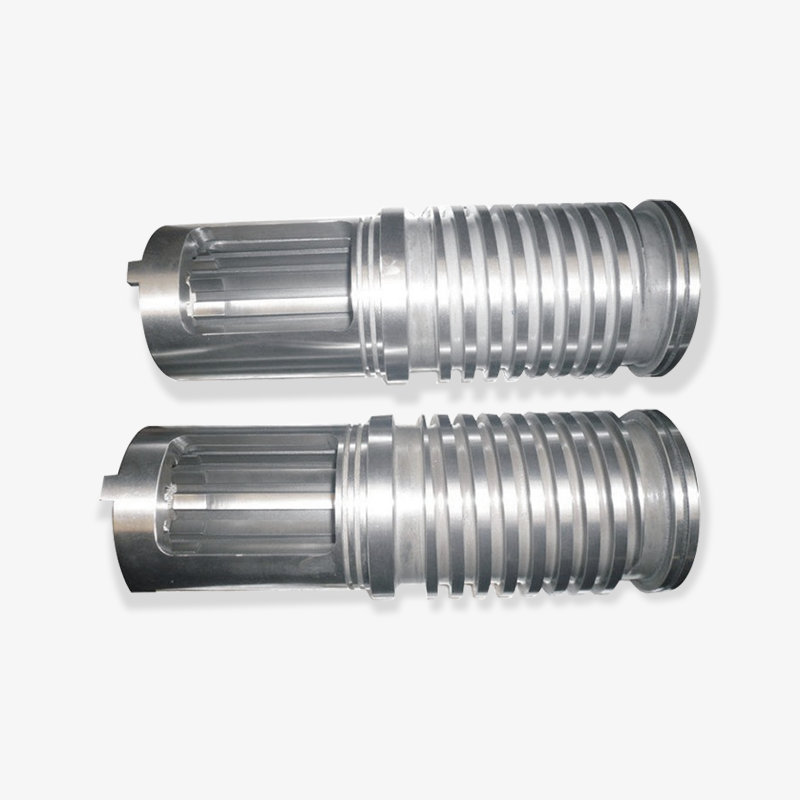
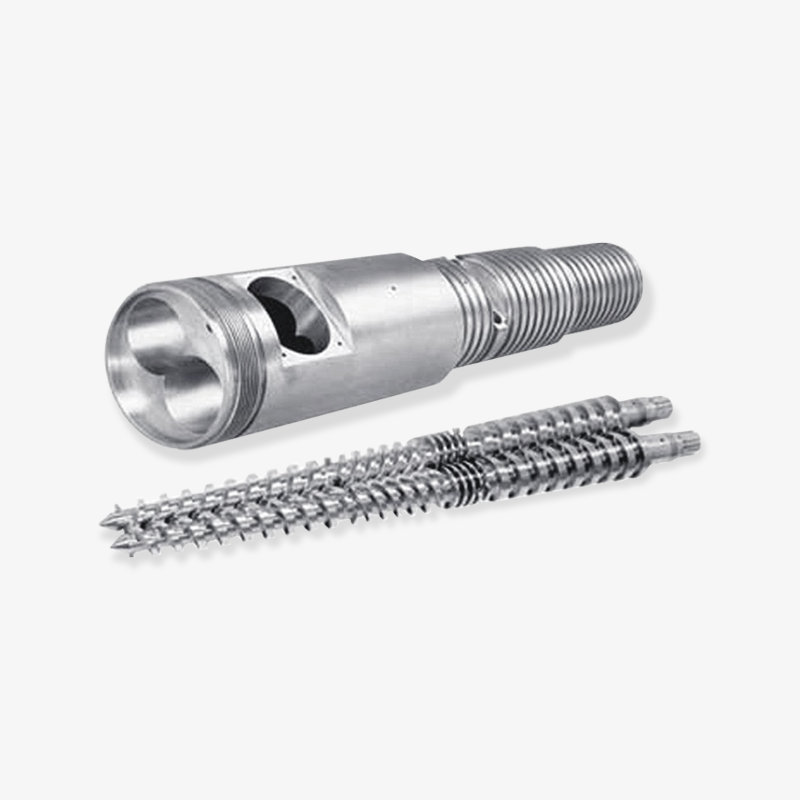
Zhoushan Microwave Screw Machinery Co., Ltd. ha estado produciendo tornillos, barriles y piezas de maquinaria de plástico relacionadas desde Zhejiang desde 1990, suministrando a los fabricantes de maquinaria de plástico en lugar de a los usuarios finales. Su planta cubre más de 10.000 metros cuadrados y su producción se envía a Estados Unidos, Alemania, Dubai, Vietnam y Tailandia. Para proyectos de reconstrucción, la línea de cilindros y tornillos de la máquina de moldeo por inyección cubre el lado de plastificación de la cadena de tolerancia en el que se encuentra la platina en el otro extremo.
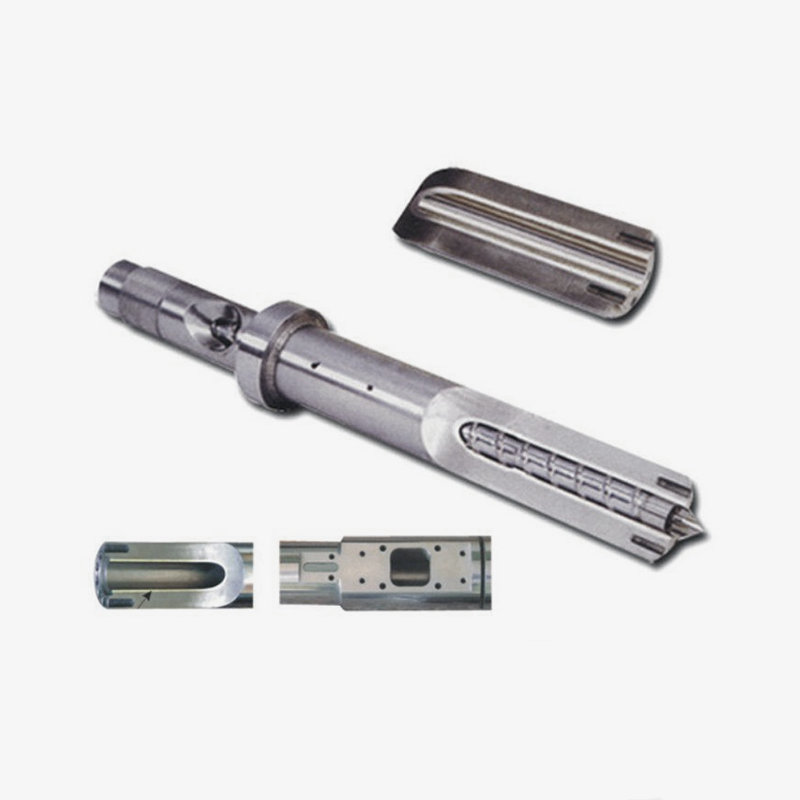
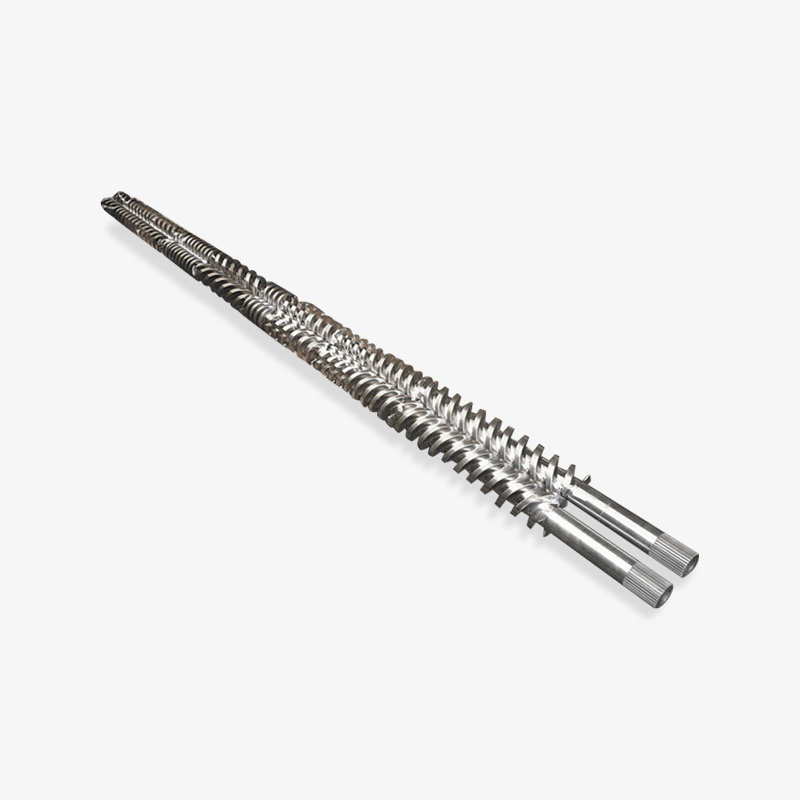
 Cilindro de tornillo de máquina de moldeo por inyección El tornillo es el núcleo del sistema de plastificación y las materias primas plásticas se cortan, comprimen, mezclan y transportan mediante movimientos de rotación. El diseño... Ver producto →
Lo que importa al pedir ambos juntos es que el proveedor pueda cotizar según el dibujo de la máquina en lugar de según un tamaño genérico. El diámetro del tornillo, la relación L/D, el grado del revestimiento del cilindro, el estilo del anillo de retención y la cara de la brida de la boquilla deben coincidir con la altura de cierre de la platina que obtenga al final. Si se vuelve a mecanizar la platina, la posición de contacto de la boquilla se mueve y es posible que un barril pedido antes de que se fije ese número no encaje.
Esta es una de las razones por las que los proyectos de reconstrucción funcionan mejor cuando se realiza primero el estudio de la platina y el pedido de la unidad de inyección se realiza con respecto a la dimensión final. También explica por qué los cronogramas de reconstrucción fallan con tanta frecuencia: el trabajo de la platina y el pedido de los barriles se ejecutan en paralelo, y el segundo depende silenciosamente del primero.
Primero inspeccione la platina y luego oriente el cañón contra la altura de cierre final. Ordenar ambos al mismo tiempo es la forma en que se retrasan los cronogramas de reconstrucción.
Los detalles de las especificaciones que generan la mayoría de las devoluciones
El grado del revestimiento del barril es la variable que más influye en el intervalo de reemplazo en una unidad de inyección. El siguiente cuadro compara tres configuraciones de revestimiento comunes en la misma máquina que ejecuta polipropileno sin relleno, utilizando un índice de vida útil relativa donde un cilindro nitrurado estándar se establece en 100.
Índice de vida útil relativa según la configuración del revestimiento del cilindro (nitrurado = 100)
Cifras indicativas de PP sin llenar en una máquina de tonelaje medio. La vida útil real depende de la temperatura de fusión, la velocidad del tornillo y el contenido de relleno abrasivo.
La construcción bimetálica es la configuración en la que eventualmente aterrizan la mayoría de los proyectos de reconstrucción, y la razón no es solo la resistencia a la abrasión. Un cilindro bimetálico mantiene su dimensión del orificio por más tiempo, lo que mantiene estable la holgura entre el tornillo y el cilindro durante una ventana de servicio más larga. Esa estabilidad es lo que realmente protege la repetibilidad del peso del disparo, y es la propiedad por la que la mayoría de los compradores realmente pagan incluso cuando creen que están pagando por la dureza.
Tenga en cuenta que la tercera barra no es automáticamente la respuesta correcta. En resina comercial sin carga a velocidades de tornillo moderadas, la primera configuración a menudo logra una recuperación más rápida y el costo adicional del revestimiento compra una ventaja que la aplicación nunca utilizará. La decisión debe tener en cuenta el contenido de relleno, la temperatura de fusión y cuánto tiempo funciona la máquina entre paradas planificadas.
Donde los compradores quedan atrapados es en el emparejamiento. Un cilindro bimetálico equipado con un tornillo nitrurado estándar desplaza el desgaste al tornillo, y un tornillo desgastado en un cilindro duro marca el revestimiento desde el interior. Las configuraciones son un conjunto coincidente, no un menú donde cada elemento de línea se puede optimizar de forma independiente.
Un cilindro duro combinado con un tornillo blando no prolonga la vida útil, sino que reubica el desgaste. Haga coincidir el grado del revestimiento y el tornillo como una sola decisión.
Cómo juzgar a un proveedor de cilindros y platos de molde en China
Es conveniente obtener de un solo proveedor tanto la estructura de la máquina como las piezas de la unidad de inyección, pero la conveniencia no es una razón para saltarse las preguntas. El precio por sí solo es un filtro deficiente en este caso, porque dos cotizaciones que parecen idénticas pueden diferir en un factor de tres en la vida útil, y la diferencia está oculta en la calidad del material y el control de mecanizado más que en los términos comerciales.
Preguntas útiles para hacerle a un fabricante o proveedor antes de realizar un pedido:
- ¿El grado del revestimiento se indica mediante la designación del material o solo se describe como "bimetálico"?
- ¿El cañón se pule y acaba internamente o se subcontrata el acabado?
- ¿Puede el proveedor confirmar la holgura de funcionamiento entre el tornillo específico y el cilindro específico que se cotiza?
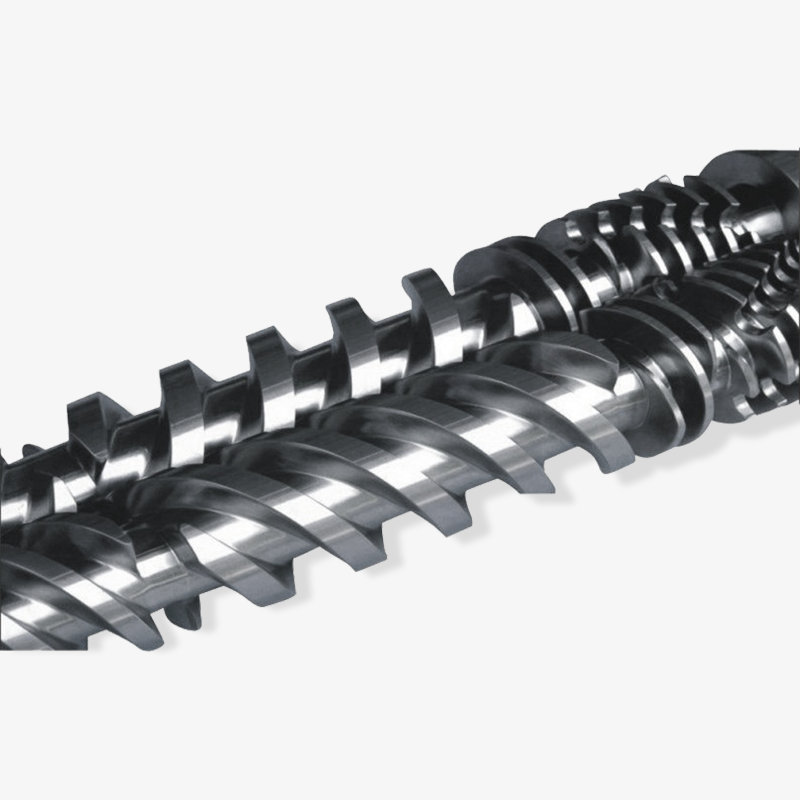
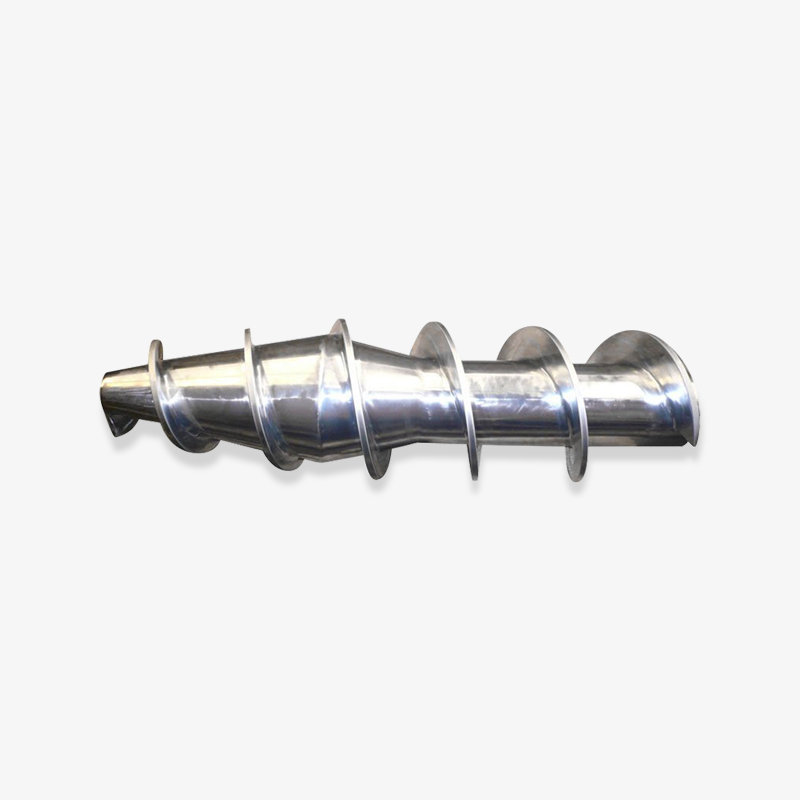
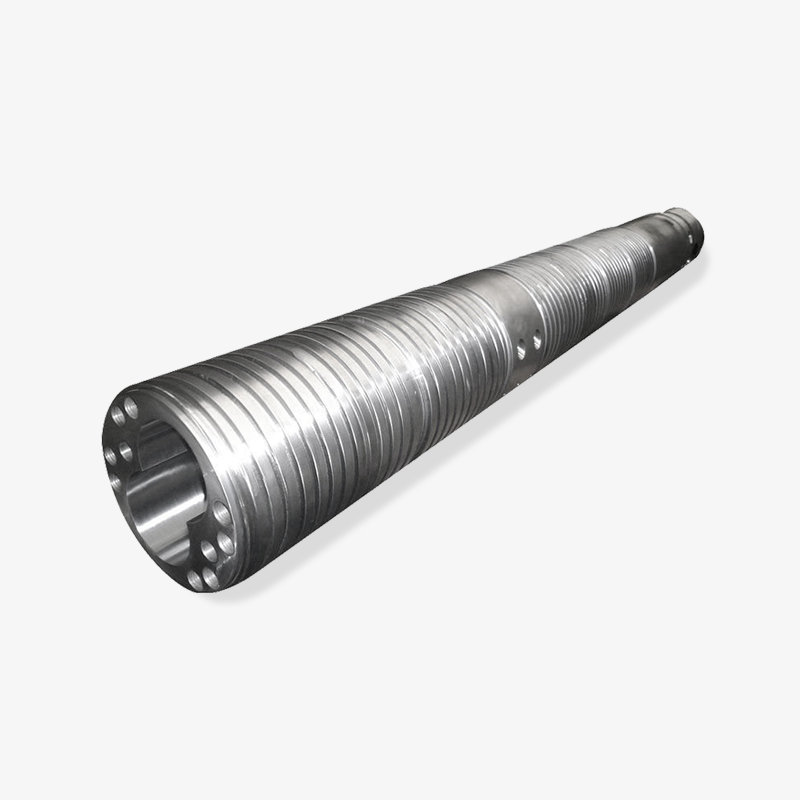
- ¿Está organizada la gama de productos por tipo de estructura (husillo simple, gemela cónica, gemela paralela, planetaria) de modo que se pueda seleccionar la geometría correcta en lugar de adivinarla?
- ¿El proveedor se encarga tanto del lado de reconstrucción como del lado de nueva construcción, y cotiza según un plano de la máquina de cualquier manera?
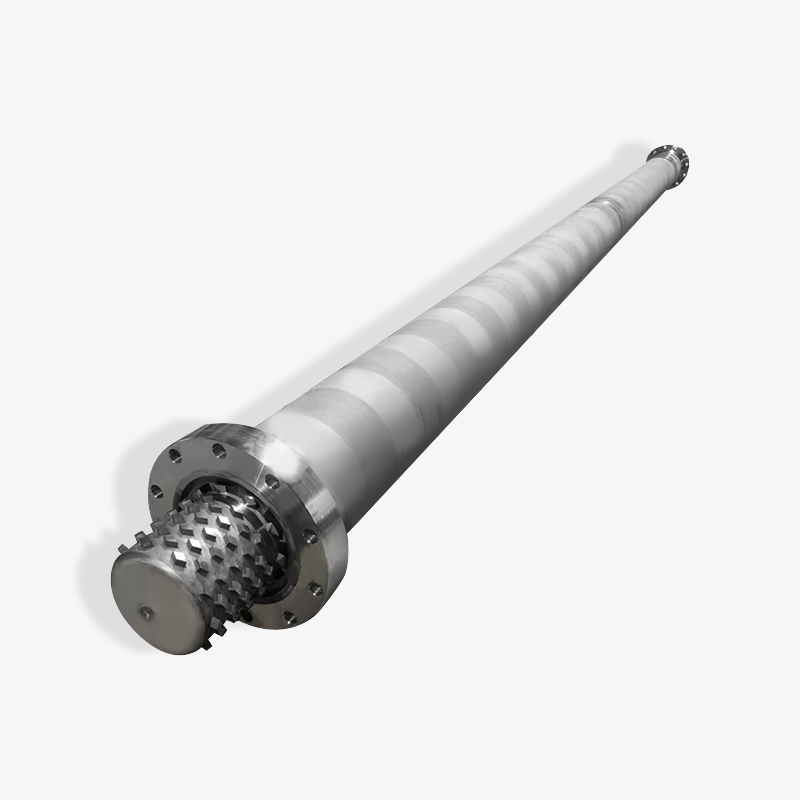
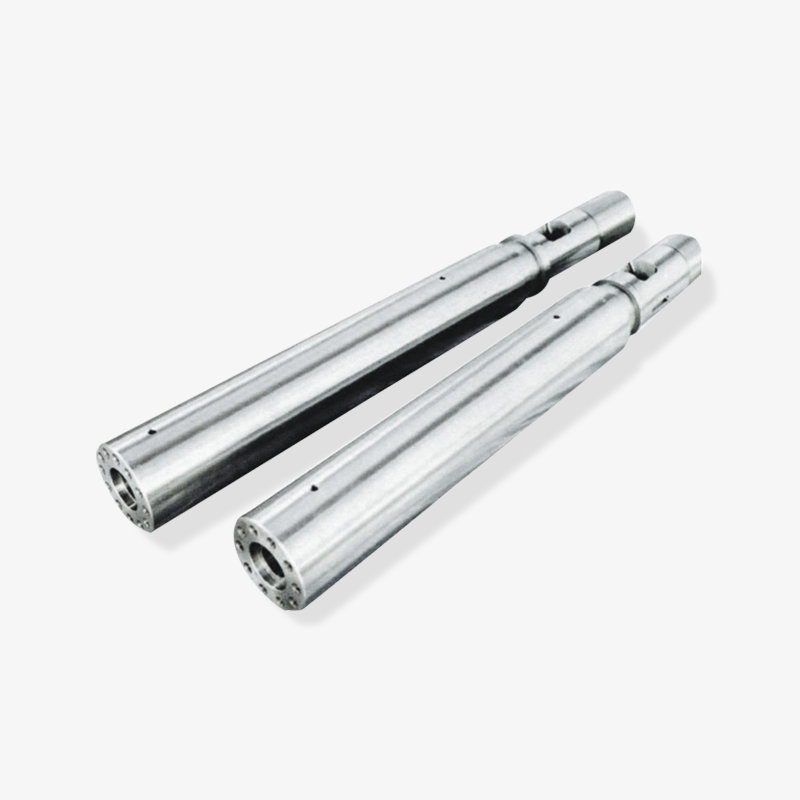
Zhoushan Microwave Screw Machinery produce familias de tornillos simples, tornillos gemelos cónicos, tornillos gemelos paralelos y tornillos planetarios, junto con cilindros de tornillos para máquinas de moldeo por inyección, juegos de tornillos y cilindros bimetálicos, tornillos extrusores de caucho y cilindros de tornillos para extrusión de espuma EPE. Un fabricante con esa variedad de geometrías generalmente tiene respuestas directas sobre calidades de ajuste y calidades de revestimiento, porque las mismas herramientas y la misma disciplina de tratamiento térmico las alimentan a todas.
 tornillo bimetálico tornillo bimetálico is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Ver producto →
 barril bimetálico barril bimetálico are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Ver producto →
Para los mayoristas y las empresas comerciales que revenden en los mercados de moldeo, la distinción útil es entre un proveedor que puede mantener una tolerancia en pedidos repetidos y uno que sólo puede alcanzarla una vez. Las combinaciones de tornillo y cilindro bimetálicos son un buen caso de prueba, porque la aleación se aplica en condiciones controladas y el proceso es difícil de falsificar. Solicite la especificación del material en el pedido de muestra y luego verifique que aparezca la misma especificación en el pedido de producción. Si los dos no coinciden, el problema no es el proveedor, sino el control del proceso.
Solicite la especificación del material en el pedido de muestra y luego confirme la misma especificación en el pedido de producción. Esa única comparación separa a un fabricante de un revendedor.
Prácticas de mantenimiento que mantienen alineadas las tolerancias de la platina y los tornillos
La mayoría de los problemas de alineación de las secciones anteriores son baratos de prevenir y costosos de revertir. Una rutina corta y aburrida mantiene intacta la cadena de tolerancia:
- Mida el paralelismo en la posición de la abrazadera según un cronograma fijo, generalmente cada trimestre en una máquina que funciona en tres turnos. Registre el número, no solo un aprobado o un reprobado.
- Mantenga la lubricación de la barra de unión según lo programado. Las barras de unión secas aumentan la carga que ve la placa móvil y aceleran la desviación que intenta evitar.
- Registre la contrapresión durante las primeras 500 horas después de cualquier cambio de tornillo o cilindro. Una lenta deriva hacia arriba en el valor registrado es la primera señal de que el anillo de retención o la platina se han movido.
- Deje de tratar la fuerza de sujeción como una herramienta de corrección de destellos. Levantarlo para cerrar una línea de separación es la forma más común en que una platina reparable se convierte en un trabajo de reemplazo.
- Cuando cambie el tornillo y el cilindro, mida la platina en la misma ventana de mantenimiento. Hacer ambas cosas a la vez cuesta menos que hacerlo con seis meses de diferencia.
La disciplina de medición importa más que las herramientas. Un indicador de cuadrante y un juego de galgas de espesores responderán a la pregunta, siempre que la lectura se tome con abrazadera y se registre con respecto a una línea base de cuando la máquina era nueva. Sin una línea de base, toda lectura es ambigua, y las lecturas ambiguas tienden a resolverse a favor de la explicación más barata.
En el lado de la inyección, el uso de un conjunto de cilindro y tornillo bimetálico combinado reduce la frecuencia con la que la máquina tiene que desmontarse, lo que a su vez reduce la frecuencia con la que la platina queda expuesta a un reensamblaje apresurado. Los dos sistemas no son independientes y el calendario de mantenimiento no debería tratarlos como si lo fueran.
Registre la lectura del paralelismo fijado con respecto a una línea de base de cuando la máquina era nueva. Una medición no registrada es una medición sobre la cual no se puede actuar.
Preguntas frecuentes sobre placas de molde y unidades de inyección
¿El estado de la platina del molde realmente afecta la vida útil del tornillo y del cilindro?
Lo hace, indirecta pero consistentemente. Cuando el paralelismo cambia, los operadores responden aumentando la fuerza de sujeción y ajustando la contrapresión para mantener la calidad de la pieza. Esos ajustes aumentan la carga que soporta el tornillo y amplían la variación entre disparos que debe absorber el anillo de retención. El tornillo no es la causa del desgaste, pero sí la consecuencia.
¿A qué tolerancia de paralelismo debo aspirar en mi máquina?
En máquinas de menos de 250 toneladas, un rango de taller de 0,02 mm a 0,05 mm por 100 mm en la posición de sujeción es un objetivo razonable. Las máquinas más grandes generalmente permiten proporcionalmente más. El número que importa es el que aparece en el dibujo de su máquina, medido sujeto en lugar de abierto.
¿Debo comprar el tornillo y el cilindro y concertar el trabajo con la platina con el mismo proveedor?
No necesariamente el mismo proveedor, sino la misma conversación sobre tolerancia. La posición de contacto de la boquilla depende de la altura de cierre final después de cualquier mecanizado de la platina, por lo que el orden del cilindro debe seguir el estudio de la platina en lugar de correr a lo largo de él. Un proveedor que cotiza según un plano de máquina puede absorber ese cambio; quien cotiza contra un tamaño genérico no puede.
¿Vale la pena el coste adicional de un barril bimetálico por la resina sin rellenar?
A menudo no, al menos no sólo por motivos de abrasión. Donde todavía puede dar frutos es en la estabilidad del calibre durante una ventana de servicio larga, lo que protege la repetibilidad del peso del disparo. Si la máquina utiliza resina comercial sin carga a velocidades de tornillo moderadas y rara vez se deshace, un cilindro nitrurado estándar con un tornillo bien adaptado puede amortizarse antes.
¿Cómo puedo saber si el desgaste está en la platina o en el tornillo?
Primero mida el paralelismo, porque lleva veinte minutos y no se desmonta. Si el paralelismo está dentro de la tolerancia y el peso del disparo aún se está desviando, el problema está en el lado de la inyección y el siguiente lugar a buscar es el anillo de retención o la holgura del tornillo.
¿Qué debe incluir un primer pedido de un proveedor chino?
Como mínimo: la referencia del dibujo de la máquina, la geometría del tornillo y la relación L/D, el grado del revestimiento del cilindro según la especificación del material, el estilo del anillo de retención y la holgura de funcionamiento requerida. Un fabricante que trabaja con geometrías simples, gemelas, cónicas y planetarias normalmente las solicitará antes de cotizar, lo que en sí mismo es una señal útil.
Mida primero la platina y luego la unidad de inyección. El orden del diagnóstico importa más que la precisión de cualquiera de las mediciones.
Lectura relacionada
Dos páginas más de este sitio cubren con más detalle la unidad de inyección y la gama más amplia de productos.
Ambas páginas se encuentran junto al material de alineación anterior y vale la pena leerlas antes de finalizar una cotización de reconstrucción, ya que las decisiones de tolerancia que describen influyen directamente en las cifras de altura de cierre y espacio libre que se analizan aquí.
Pantalla de rodamiento seleccionada

 浙公网安备 33090202000520 号
