

Autor: Weibo
Fecha: Oct 05, 2026
Guía de barriles bimetálicos para compradores de extrusoras y máquinas de moldeo por inyección
Una línea de extrusión de tuberías que utilizaba un 40 por ciento de PVC reciclado con un relleno de carbonato de calcio destruyó un barril de 38CrMoAlA nitrurado en menos de nueve meses. La misma línea, cambiada a un cañón bimetálico fundido centrífugamente con un revestimiento a base de níquel, funcionó cuatro años antes de que alguien pensara en medir el diámetro nuevamente. Nueve meses frente a cuatro años es el argumento económico a favor de un barril bimetálico, y también es la razón por la que los detalles de las especificaciones importan mucho más que la etiqueta de una cotización.
La primera conclusión: cuando un proceso empuja cargas abrasivas, fibra de vidrio o polímeros corrosivos a través del husillo y el cilindro, un cilindro bimetálico suele costar menos por año de producción que uno nitrurado, aunque la factura sea mayor. Lo que decide si eso es cierto es la familia de aleación del revestimiento, qué tan sólidamente está unido ese revestimiento a la carcasa de acero, el espesor del revestimiento en relación con el orificio y si la geometría del cilindro coincide con el tornillo que ya está funcionando en la máquina.
Esta guía analiza esos puntos desde el ángulo de un fabricante de maquinaria de plástico o un procesador que reemplaza un barril desgastado: qué es realmente el revestimiento, cómo difieren las tasas de desgaste en la práctica, qué grado se adapta a qué polímero, qué pertenece al dibujo, cómo examinar a un fabricante o proveedor de barriles bimetálicos y qué verificar después de que el barril llegue al muelle de carga.
Qué es realmente un cañón bimetálico y qué hace el revestimiento de aleación
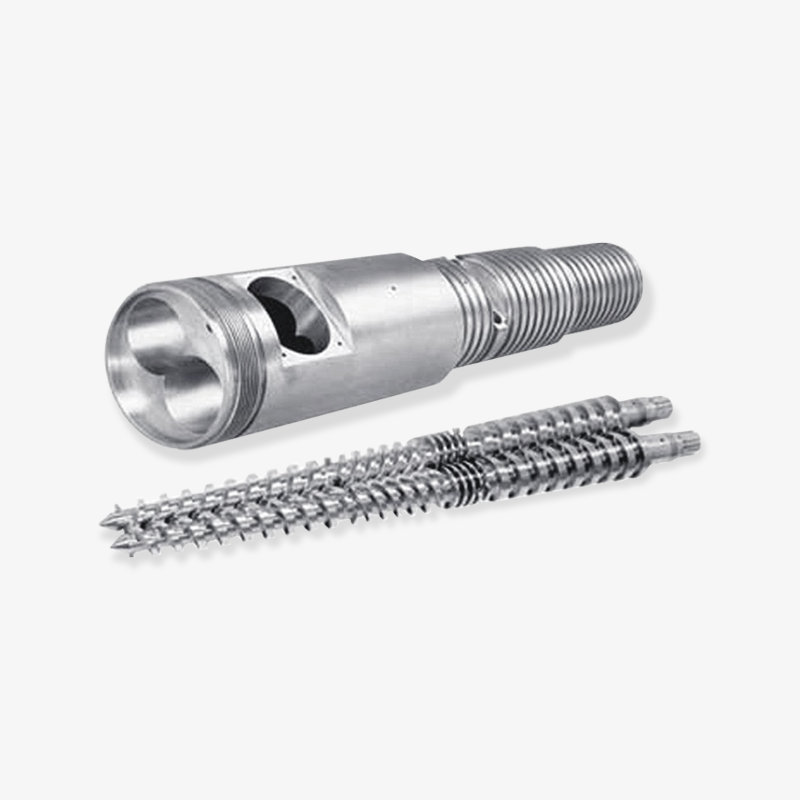
Un cañón bimetálico es un tubo de acero con un revestimiento de aleación dura fusionado en el interior del orificio. La capa exterior soporta la presión, las cargas de las bridas y las bandas calefactoras. El revestimiento soporta la abrasión, la corrosión y la mayor parte de la fricción generada por el tornillo giratorio.
Dos materiales, una superficie de trabajo
En la mayoría de los diseños de fundición centrífuga, la carcasa es de acero con bajo contenido de carbono o de cromo-molibdeno, y la aleación del revestimiento se vierte en forma fundida mientras la carcasa gira. La fuerza centrífuga presiona la aleación contra la pared del orificio y los dos materiales se unen metalúrgicamente a medida que se enfrían. También existen rutas de fusión por calor y prensado isostático en caliente, que pueden producir resultados comparables cuando la ventana del proceso está estrictamente controlada. Lo que importa en la pieza terminada es que la interfaz entre el revestimiento y la carcasa sea una unión genuina en lugar de un manguito presionado en un orificio rugoso.
El espesor del revestimiento generalmente varía de 1,5 mm a 3 mm en los tamaños de extrusora comunes, con revestimientos más gruesos en cilindros de gran diámetro. Las familias de aleaciones en producción regular son:
- Aleaciones a base de hierro de la familia Fe-Cr-B, utilizadas para la mayoría de las poliolefinas cargadas y que ofrecen un equilibrio entre resistencia al desgaste y costo.
- Aleaciones a base de níquel de la familia Ni-Cr-B-Si, elegidas para PVC y polímeros que liberan subproductos corrosivos.
- Aleaciones a base de cobalto para combinaciones de corrosión y temperatura de funcionamiento elevada.
- Revestimientos a base de níquel reforzados con carburo de tungsteno para fibra de vidrio, relleno mineral y otros trabajos abrasivos de alta carga
La dureza del revestimiento a granel suele estar entre HRC 55 y HRC 65, según el grado. Ese número es fácil de malinterpretar, porque un cañón nitrurado puede mostrar una dureza superficial superior al equivalente de HRC 65. La diferencia es la profundidad. La nitruración de gas produce una caja de difusión de aproximadamente 0,3 mm a 0,7 mm, y una vez que esa caja se desgasta, el material de debajo se comporta como el acero base más blando y la tasa de desgaste se acelera bruscamente. Un revestimiento bimetálico es una aleación dura en todo su espesor, por lo que perder unas pocas décimas de milímetro de diámetro interior aún deja la superficie de trabajo dentro de un material resistente al desgaste.
Por qué la profundidad supera a la dureza de la superficie
Piense en dónde falla realmente un barril. Rara vez se trata de una fractura repentina. Es un cambio gradual en el diámetro y la redondez del orificio lo que abre el espacio entre la hélice y la pared del cilindro. Ese cambio reduce la eficiencia del transporte, aumenta la variación de la temperatura de fusión y eventualmente se manifiesta como una desviación dimensional en el producto terminado. Una carcasa delgada y endurecida gana tiempo; un revestimiento de aleación grueso compra años. Esta es la diferencia práctica entre los dos tipos de construcción, y es la razón por la cual la selección del cilindro del extrusor y del cilindro de la máquina de moldeo por inyección tiende a moverse hacia la construcción bimetálica tan pronto como los rellenos o las formulaciones corrosivas entran en escena.
| Material del orificio | Dureza típica | Resistencia a la abrasión | Resistencia a la corrosión | Ajuste típico |
|---|---|---|---|---|
| Acero al cromo-molibdeno nitrurado | Alta dureza superficial, caja de 0,3 a 0,7 mm | Bajo a moderado | Bajo | PE y PP sin relleno, triturado limpio, extrusión de uso general |
| Revestimiento bimetálico a base de hierro. | HRC 55 a 62 a través del espesor del revestimiento | Moderado a alto | moderado | PP o PE rellenos de carbonato de calcio y talco, PVC rígido con carga moderada |
| Revestimiento bimetálico a base de níquel. | HRC 52 a 58 a través del espesor del revestimiento | Moderado a alto | Alto | Mezcla seca de PVC, sistemas retardantes de llama halogenados, corrientes recicladas con residuos ácidos |
| Revestimiento bimetálico reforzado con carburo | HRC 60 a 68 a través del espesor del revestimiento | muy alto | Alto | PA, PBT y POM reforzados con fibra de vidrio, resinas de ingeniería con alto contenido de minerales |
La aleación del revestimiento y la calidad de la unión, no la palabra bimetálico, deciden cuánto dura un cañón.
Dónde un barril bimetálico gana su precio en la producción diaria
El desgaste no ocurre uniformemente a lo largo del orificio. Es más pesado en la sección de alimentación, donde los gránulos sólidos y el polvo se compactan contra la pared, y vuelve a ser pesado en las zonas de compresión y medición donde la presión del fundido y las partículas de relleno trabajan juntas contra la superficie.
Tres factores prácticos determinan la tasa de desgaste: el tipo y la carga del relleno, los subproductos corrosivos liberados por el polímero y la velocidad del tornillo y la contrapresión a la que funciona la línea. El carbonato de calcio y el talco con una carga del 20 al 30 por ciento ovalizarán el orificio en el transcurso de meses. La PA, PBT y POM reforzadas con fibra de vidrio atacan el orificio de manera diferente, porque las fibras actúan como pequeñas herramientas de corte. El PVC es aún más sutil: la degradación térmica libera cloruro de hidrógeno, que ataca los límites de los granos en lugar de raspar la superficie, por lo que una carcasa nitrurada primero se perfora y luego se astilla.
El siguiente cuadro coloca un cilindro nitrurado frente a tres tipos de revestimiento bimetálico bajo servicio de PA relleno de fibra de vidrio. Los valores son multiplicadores de vida relativos en lugar de horas de funcionamiento absolutas, porque la vida real depende de la formulación, el diseño del tornillo y el perfil de temperatura.
Vida útil relativa bajo PA relleno de fibra de vidrio: barril nitrurado como punto de referencia
Cilindro de 38CrMoAlA nitrurado: 1,0 veces la línea base
Revestimiento bimetálico a base de hierro: aproximadamente 3,0x
Revestimiento bimetálico a base de níquel: aproximadamente 3,5x
Revestimiento bimetálico reforzado con carburo: aproximadamente 6,0x
Frente a un cilindro nitrurado, un revestimiento bimetálico a base de hierro comúnmente prolonga su vida útil entre dos y tres veces, y un revestimiento a base de níquel se mantiene mejor cuando la corrosión es parte del problema en lugar de la abrasión sola. Los revestimientos reforzados con carburo pueden ampliar la brecha hasta cinco veces o más, pero también tienen el precio de compra más alto, por lo que generalmente tienen sentido sólo cuando la carga de relleno es realmente pesada o cuando un cambio de cilindro cuesta una línea más que la pieza en sí. Un fabricante que fabrica internamente tanto tornillos bimetálicos como barriles bimetálicos tiende a recomendar primero un grado de revestimiento a partir del contenido de relleno y el riesgo de corrosión, y luego volver al costo total por año, en lugar de dejar que el presupuesto elija el material.
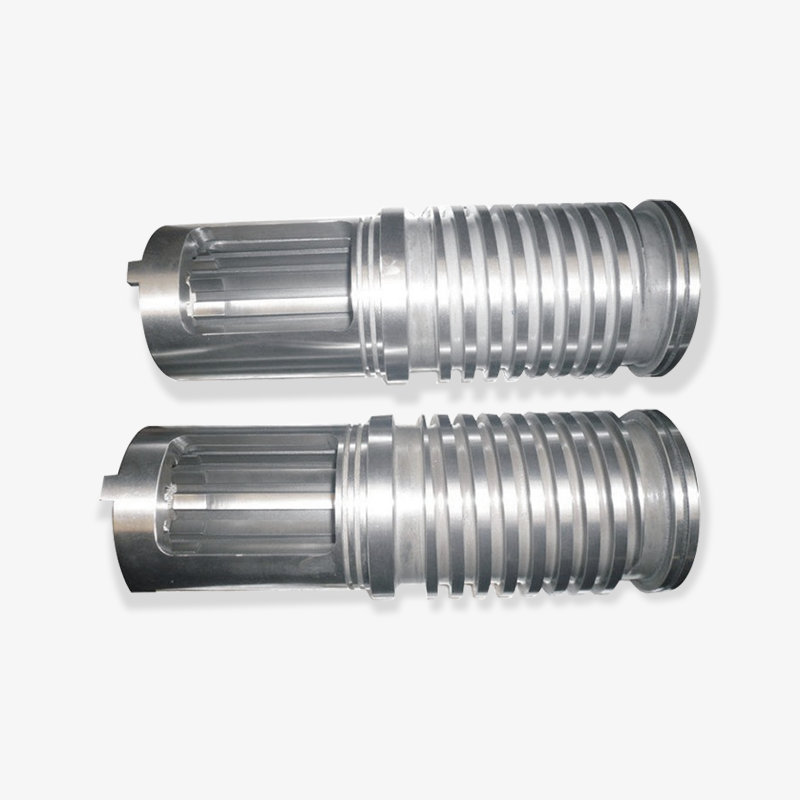
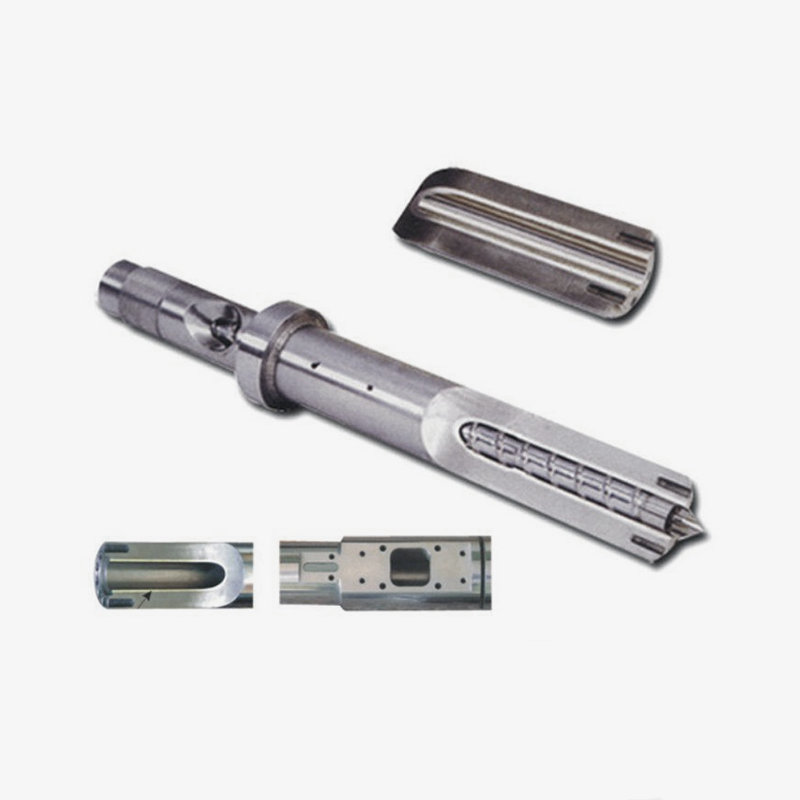
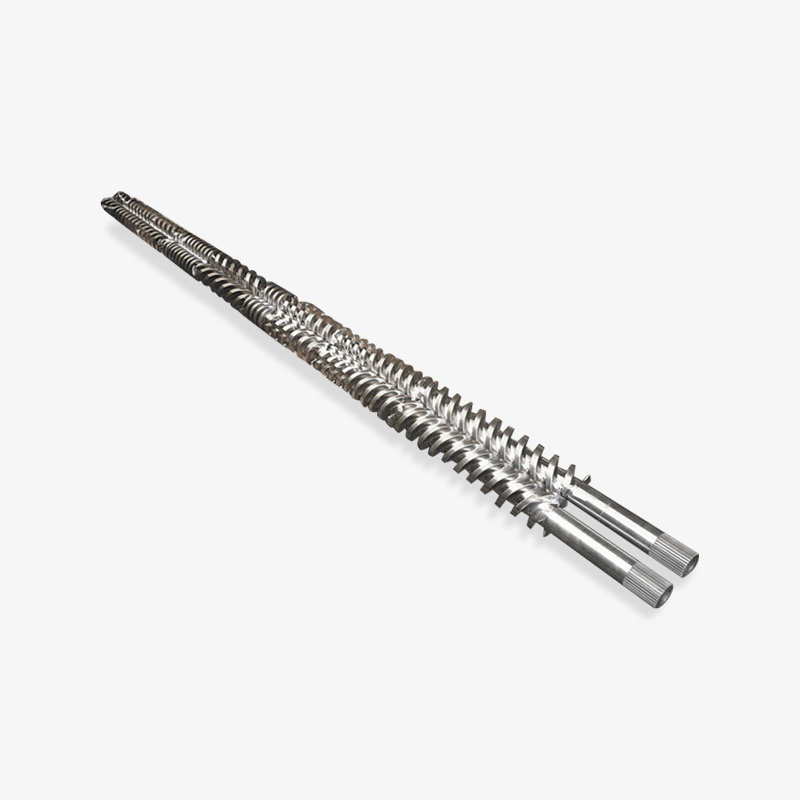
 barril bimetálico barril bimetálico are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Ver producto →
Vale la pena señalar cómo interactúa la elección del material con el diseño de la máquina. Una extrusora de un solo husillo que utiliza un compuesto muy cargado se desgasta de manera diferente que una extrusora de doble husillo paralelo o una extrusora de doble husillo cónica, porque el mecanismo de transporte y la distribución del tiempo de residencia no son los mismos. Las tareas de extrusión planetaria y de caucho introducen sus propios patrones. En cada caso, la pregunta útil es la misma: cuánto trabajo abrasivo o corrosivo se realiza en la pared del orificio por hora de producción.
Un cañón bimetálico amortiza su prima más rápidamente cuando los rellenos son pesados, hay corrosión o un tope cuesta más que el cañón.
Hacer coincidir el grado del revestimiento con el polímero que realmente utiliza
La selección del revestimiento no es una cuestión de comprar la aleación más dura disponible. Se trata de hacer coincidir la aleación con el mecanismo de daño que realmente está presente en su proceso y luego hacer coincidir el tornillo con el cilindro para que los dos se desgasten juntos en lugar de uno contra el otro.
Poliolefinas rellenas
PE y PP cargados con carbonato cálcico, talco o sulfato de bario son la aplicación bimetálica más común. Los revestimientos a base de hierro suelen ser la respuesta económica en este caso. Por debajo de aproximadamente el 10 por ciento de carga de relleno, un barril nitrurado aún puede ser tolerable, pero una vez que la carga pasa el 20 por ciento, el revestimiento bimetálico a base de hierro avanza desde el primer año en adelante, y la brecha sigue ampliándose porque la caja nitrurada desaparece después del primer año o dos mientras el revestimiento de aleación todavía está funcionando.
PVC y otros sistemas corrosivos
La mezcla seca de PVC, los paquetes de retardantes de llama halogenados y las corrientes recicladas que transportan residuos ácidos desplazan el problema de la abrasión a la corrosión. Los revestimientos a base de níquel son los más adecuados porque resisten el cloruro y los subproductos ácidos en el límite del grano. Hay un detalle que fácilmente pasa desapercibido: al mismo tiempo hay que actualizar el tornillo. Si el orificio es resistente al desgaste pero el tornillo se desgasta al cabo de unos meses, el espacio libre se abre, la producción cae y se culpa al cañón por un problema con el tornillo. Un enfoque combinado para el diseño de tornillos resistentes al desgaste, con tapas endurecidas o un cuerpo de tornillo bimetálico, suele ser parte de la misma decisión de compra.
Fibra de vidrio y resinas de ingeniería altamente cargadas.
Por encima de aproximadamente el 20 por ciento de contenido de fibra de vidrio, el daño es mecánico y agresivo. Los revestimientos a base de níquel reforzados con carburo duran más, aunque el precio unitario es más alto. Para un contenido moderado de fibra, los revestimientos a base de hierro o níquel combinados con una relación de compresión razonable y un tornillo endurecido adecuadamente a menudo brindan un intervalo de servicio aceptable sin llevar el presupuesto al máximo del rango.
¿Qué pasa con el tornillo?
Comprar el cañón y el tornillo como un juego combinado suele ser la ruta más inteligente. Un cañón bimetálico combinado con un tornillo nitrurado estándar tiende a terminar con el tornillo fallando primero, y puede arrastrar el cañón hacia abajo con él, porque las partículas duras se incrustan en el vuelo ablandado y luego limpian el orificio como un regazo. Los proveedores que tratan el bimetálico como una categoría de material que cruza un solo tornillo, un doble tornillo cónico, un doble tornillo paralelo y construcciones planetarias pueden suministrar el cilindro y su tornillo correspondiente desde el mismo flujo de producción, lo que elimina una capa de negociación de tolerancia del proyecto.
La cuestión del emparejamiento de tornillo y cañón
Hay una nota técnica útil sobre cómo se especifica la geometría del tornillo resistente al desgaste para el moldeo por inyección reforzado con fibra de vidrio, que cubre el endurecimiento por vuelo, la relación de compresión y el efecto del crecimiento del espacio libre en la calidad de la masa fundida. Leer eso junto con una cotización de barril ayuda a alinear las dos partes de la compra en lugar de tratarlas como líneas de pedido separadas.
Si el grado del revestimiento no coincide con el del polímero, un cilindro bimetálico pierde su ventaja y usted se queda con la factura más alta.
Tolerancias, geometría y detalles de interfaz para poner en el dibujo.
Un cañón bimetálico es una pieza personalizada. Si en el dibujo sólo aparece un cañón bimetálico con un diámetro de 90 mm, el proveedor tendrá que adivinar todo lo demás, y es precisamente en esas conjeturas que surgen los problemas más adelante.
Como mínimo, la especificación debe contener:
- Diámetro del agujero y clase de tolerancia, comparados con el tornillo real en lugar del tamaño nominal
- Límites de redondez y rectitud del orificio, por ejemplo, rectitud dentro de 0,05 mm por 1000 mm de longitud
- Espesor del revestimiento y espesor mínimo de pared restante
- Detalles de longitud total, diámetro de brida, círculo de pernos, escalón de ubicación y cara de sellado
- Tamaño y posición de la abertura de alimentación, puerto de ventilación y puertos del sensor de presión o temperatura
- Ranuras de la banda calefactora, incluida la longitud y el espaciado de las ranuras
- Rugosidad de la superficie del orificio, normalmente Ra de 0,4 a 0,8 micrómetros para trabajos de extrusión
- Verificación de la dureza del revestimiento y de la calidad de la unión, mediante inspección ultrasónica, una muestra metalográfica o un cupón de prueba fundido con el lote.
- Espacio libre para tornillos en los aterrizajes de vuelo, porque no se puede aceptar un cañón aislado del tornillo con el que funcionará.
Dos hábitos de adquisición evitan problemas. Primero, no permita que se recorte el espesor del revestimiento para ahorrar costos. Un revestimiento fino es más barato, pero tiene menos margen contra la tensión de unión y, una vez que la aleación se desgasta, toda la ventaja desaparece. En segundo lugar, solicite valores medidos en el informe de inspección de envío, no en una declaración de cumplimiento. Las mediciones de orificios en posiciones definidas, las lecturas de dureza y los números de desviación le indican inmediatamente si el proveedor realmente inspecciona su propia producción o simplemente envía un certificado genérico.
Un dibujo de barril sin requisitos de espesor del revestimiento, rectitud y verificación de adherencia es una invitación abierta a una vida útil corta.
Barril bimetálico versus barril nitrurado: costo real de propiedad
Un barril bimetálico suele costar entre 1,8 y 3 veces más que un barril nitrurado del mismo tamaño. Ese múltiplo parece significativo hasta que se compara con el costo de mantener una línea parada.
Tomemos como ejemplo una línea de extrusión de doble tornillo con PA reforzada con fibra de vidrio. Si un barril nitrurado dura doce meses, cada sustitución supone mano de obra, desmontaje, realineación, puesta en marcha y desguace durante la fase de rampa. Si un barril bimetálico en la misma máquina funciona durante cuarenta y ocho meses, la planta compra un barril en cuatro años en lugar de cuatro, y además evita tres paradas no planificadas. Una vez escrita esa aritmética, la decisión suele tomarse por sí sola.
Todavía hay casos en los que un cilindro nitrurado es la opción más sensata. El PE o PP sin relleno que funciona a temperatura moderada, con bajo contenido de relleno y sin aditivos corrosivos, desgasta el orificio lentamente. Poner un revestimiento bimetálico en ese proceso es pagar un margen que la línea nunca utilizará. Pero el juicio depende de la formulación real y no de la ideal. Muchas plantas comienzan con resina sin relleno y comienzan a mezclar material molido dos años después, momento en el que la curva de desgaste cambia por completo.
También existe un camino intermedio que vale la pena conocer: usar un revestimiento bimetálico en las secciones de alimentación y compresión donde el desgaste es peor, manteniendo al mismo tiempo una construcción menos costosa en la zona de medición. No es adecuado para todas las geometrías, pero como forma de controlar los costos en barriles largos, es una conversación legítima con un proveedor durante la cotización.
Calcule el coste por año de servicio y por parada evitada, no el coste por barril en la factura.
Cómo examinar a un fabricante, proveedor o mayorista de barriles bimetálicos
El mercado de barriles bimetálicos incluye auténticas plantas de fabricación y empresas comerciales que revenden. Ambos pueden entregar piezas utilizables, pero usted debe saber cuál tiene delante, porque los plazos de entrega, la personalización y la responsabilidad cuando algo sale mal son diferentes.
Preguntas que separan a los dos rápidamente:
- ¿El proceso de fundición o fusión se controla internamente y se puede rastrear la calidad del revestimiento hasta un lote?
- ¿Puede el proveedor proporcionar resultados de dureza e inspección de unión ultrasónica del revestimiento?
- ¿Existe capacidad de mecanizado interna o un tercero realiza el acabado del orificio después de fundir el revestimiento?
- ¿Se puede construir el cañón según un dibujo específico en cuanto a diámetro interior, tolerancia y dimensiones de brida, o seleccionarse solo entre tamaños estándar?
- ¿Cuál es el plazo de entrega realista para un diámetro personalizado grande, dado que los cilindros largos bimetálicos generalmente tardan más que las piezas nitruradas?
- ¿Cómo se manejan el embalaje y la documentación de exportación, incluidos los certificados de materiales y los informes dimensionales?
- ¿Con qué categorías de polímeros ha trabajado realmente el proveedor, incluidos los niveles de contenido de carga y fibra?
Una pregunta tiende a eliminar la mayor parte del ruido: pídale al proveedor que le explique cómo se adhiere el revestimiento y cómo se verifica la calidad de la unión. Una planta de fabricación real puede describir el proceso y el método de inspección sin dudarlo. Por lo general, un revendedor no puede responder con ese nivel de detalle.
También ayuda observar el ancho de la familia de productos de un proveedor. Una empresa que produce barriles de un solo tornillo, barriles de doble tornillo cónico, barriles de doble tornillo paralelo, barriles de tornillo planetario, barriles de máquinas de moldeo por inyección y piezas de máquinas de plástico probablemente tendrá la capacidad de mecanizado y el control de proceso para manejar un trabajo bimetálico personalizado, porque las tolerancias en esas otras líneas de productos así lo exigen.
Pídale a un proveedor de barriles bimetálicos que le explique el proceso de unión y el método de inspección de la unión; la respuesta revela el tipo de empresa con la que se trata.
Rutinas de instalación, rodaje e inspección de orificios
Una vez que un barril llega a la planta, un puñado de decisiones determinan si tendrá toda la vida útil esperada o si fallará antes de tiempo.
- Alineación. Acerque el eje del tornillo y el eje del orificio del cañón lo más cerca posible, con el objetivo de lograr una desviación de 0,05 mm. Un cañón desalineado se desgasta por un lado y el tornillo trabaja contra él continuamente.
- Secuencia de calentamiento. Lleve el barril y el tornillo a temperatura ambiente antes de introducir el material. Introducir material frío en un barril frío es una fricción seca con pasos adicionales.
- Evite el funcionamiento en seco. Al pasar el tornillo en un barril vacío se muele metal contra metal. En su lugar, purgue con un compuesto de purga adecuado.
- Mire el compuesto de purga. Los grados de purga abrasivos pueden quitar material del revestimiento con la misma facilidad con la que quitan material del tornillo.
- Registre las mediciones de referencia del orificio. Mida el orificio en posiciones definidas antes de la instalación y repita en las mismas posiciones en cada ventana de mantenimiento.
- Establecer un límite de desgaste. Establezca una regla interna, como comenzar a planificar el reemplazo una vez que el desgaste del orificio alcance una fracción definida del juego original, y revise la calidad de la producción en comparación con ese número.
Muchas plantas sólo descubren un cilindro desgastado cuando las dimensiones del producto varían o el tornillo comienza a arrastrarse. Una simple rutina de medición del diámetro interior convierte esa sorpresa en una compra planificada y programada, lo que también significa que el reemplazo se puede ordenar antes de que se detenga la línea en lugar de después de que ya se haya detenido.
Gran parte de la vida útil de un cilindro bimetálico se decide durante la alineación, el calentamiento y el rodaje, no en el momento en que se elige el grado del revestimiento.
Por qué los fabricantes de maquinaria para plástico obtienen barriles de la maquinaria de tornillo para microondas de Zhoushan
Zhoushan Microwave Screw Machinery se fundó en 1990 en Zhoushan, Zhejiang, y fabrica componentes básicos para maquinaria de procesamiento de plásticos, principalmente tornillos, barriles y piezas relacionadas. La empresa opera un taller de más de 10.000 metros cuadrados con una plantilla de más de 60 personas y sus productos se envían a mercados como Estados Unidos, Alemania, Dubai, Vietnam y Tailandia. Sus clientes son principalmente plantas de fabricación de maquinaria plástica, empresas que ensamblan tornillos y cilindros en extrusoras completas y máquinas de moldeo por inyección.
La amplitud de la gama de productos es importante para un equipo de compras. Además de tornillos bimetálicos y cilindros bimetálicos, la empresa produce cilindros de un solo tornillo, cilindros cónicos de doble tornillo, cilindros de doble tornillo paralelo, tornillos y cilindros planetarios, tornillos y cilindros para máquinas de moldeo por inyección, tornillos para extrusión de caucho, juegos de tornillos y cilindros para extrusión de espuma EPE, piezas y accesorios de máquinas de plástico y líneas completas de producción de tubos, láminas y perfiles. Esa combinación significa que un fabricante de maquinaria puede obtener un cilindro y su tornillo correspondiente, o un conjunto completo de tornillos gemelos cónicos, de un solo proveedor en lugar de coordinar tres.
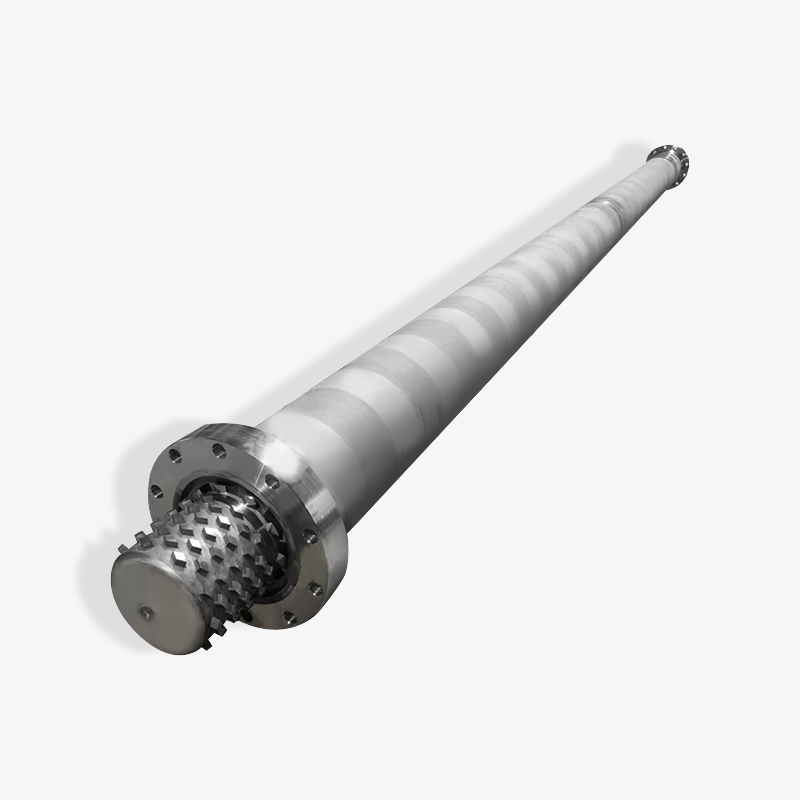
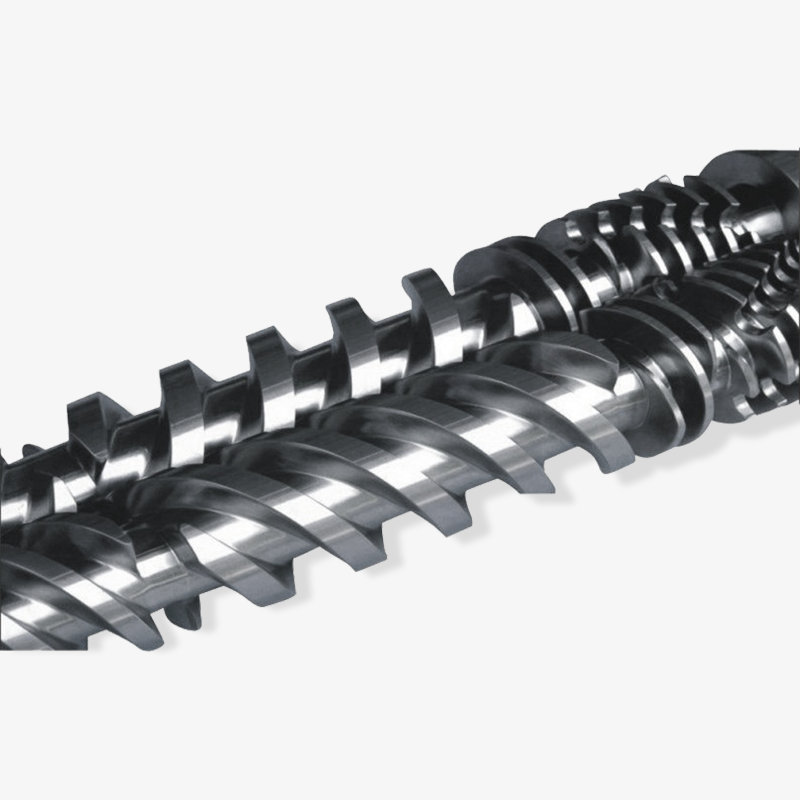
 tornillo bimetálico tornillo bimetálico is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Ver producto →
La personalización es la otra diferencia práctica. La empresa se posiciona en torno a la idea de que puede suministrar un solo componente o un conjunto completo de equipos, y combina la producción de precisión de tornillos y cilindros con el mecanizado general. Para los fabricantes de maquinaria que regularmente necesitan bridas no estándar, diámetros de orificio inusuales, aberturas de alimentación modificadas, respiraderos reposicionados o puertos de sensores adicionales, trabajar con un proveedor que moldea el revestimiento y mecaniza el orificio elimina una capa de falta de coincidencia de tolerancias que de otro modo aparece durante el ensamblaje.
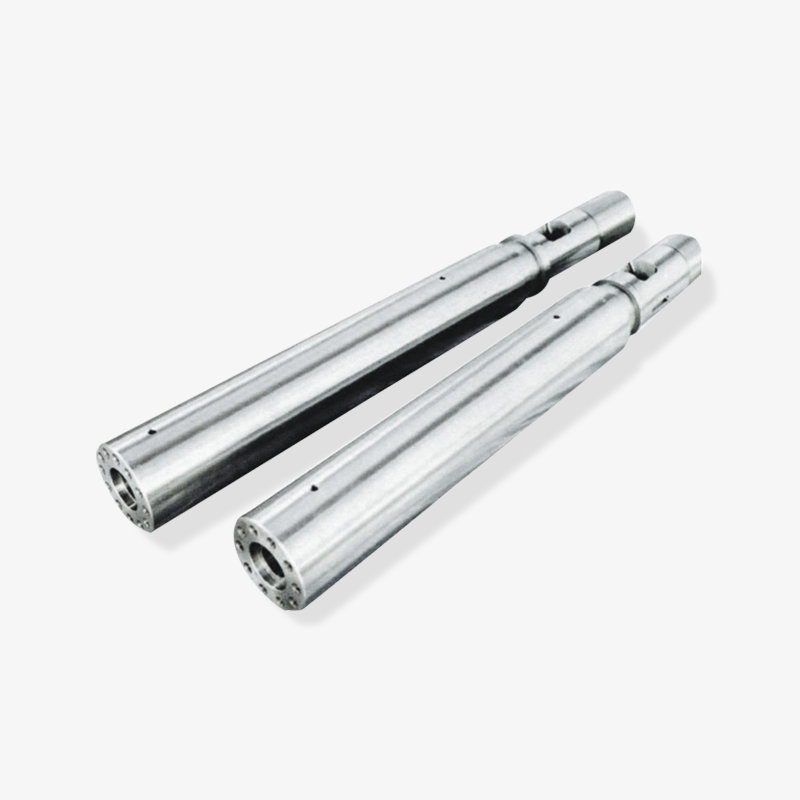
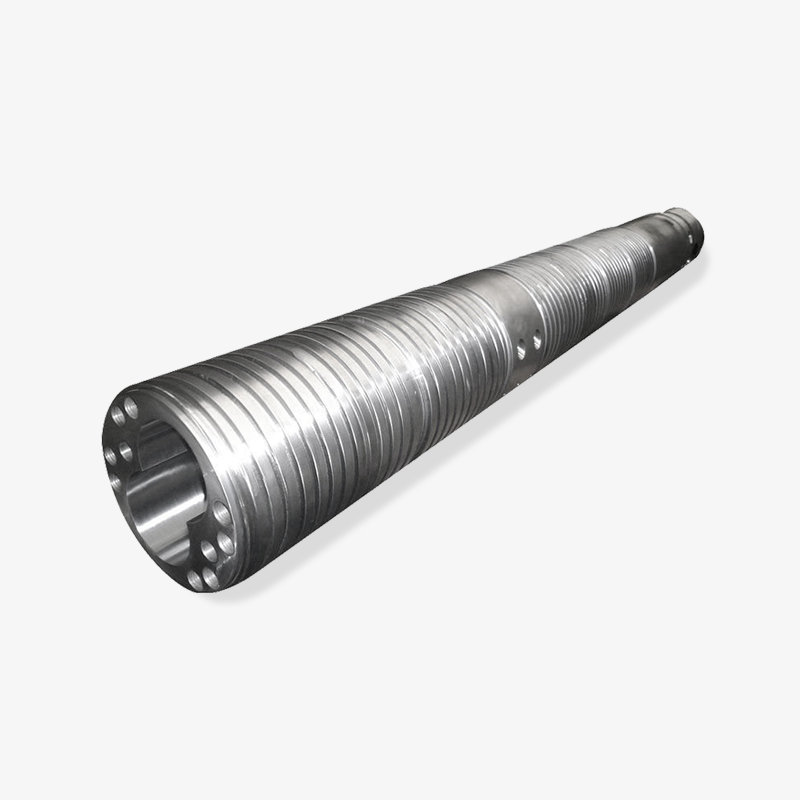
 Cilindro de tornillo de máquina de moldeo por inyección El tornillo es el núcleo del sistema de plastificación y las materias primas plásticas se cortan, comprimen, mezclan y transportan mediante movimientos de rotación. El diseño... Ver producto →
El moldeo por inyección es un buen ejemplo. Un moldeador o fabricante de máquinas que trabaja con resinas de ingeniería cargadas necesita un conjunto de tornillo y cilindro cuyo comportamiento de desgaste sea predecible durante un largo intervalo de servicio, y la gama de tornillos y cilindros para máquinas de moldeo por inyección cubre esa aplicación directamente. La misma lógica se aplica en el lado de la extrusión, donde los revestimientos bimetálicos se combinan con diseños planetarios, de tornillo único y de doble tornillo para adaptarse a diferentes mecanismos de transporte y tiempos de residencia.
La empresa afirma que se ha convertido en un importante proveedor de piezas mecánicas para varios clientes de maquinaria de plástico en China, lo que describe una relación de suministro a largo plazo más que una transacción única. Desde la perspectiva del comprador, eso significa que vale la pena gestionar deliberadamente la contratación del personal técnico durante la selección y el mantenimiento de las especificaciones estables durante la producción, porque se pretende que la relación continúe a través de múltiples programas de máquinas.
Un proveedor que fabrica su propio revestimiento y mecaniza su propio orificio puede coordinar las tolerancias del cilindro, el tornillo y la brida como un conjunto combinado en lugar de tres compras separadas.
Preguntas frecuentes sobre barriles bimetálicos
¿Qué es un barril bimetálico?
Es un cañón de acero con un revestimiento de aleación dura fusionado al interior del orificio. La carcasa exterior de acero proporciona resistencia, contención de presión y dimensiones de montaje. El revestimiento de aleación proporciona resistencia al desgaste y, según el grado, resistencia a la corrosión. Se utiliza en extrusoras y máquinas de moldeo por inyección como compañero de trabajo del tornillo.
¿Cuánto dura un cilindro bimetálico en comparación con uno nitrurado?
En servicio abrasivo, un revestimiento bimetálico normalmente dura de tres a seis veces más que un barril nitrurado, y la cifra exacta depende del tipo de relleno y la carga, el grado del revestimiento y la temperatura del proceso. En trabajos leves y sin llenar, la diferencia es mucho menor, por lo que la comparación debe basarse en su formulación real en lugar de en un multiplicador general.
¿Se puede reparar o revestir un cañón bimetálico?
Depende de la profundidad del desgaste y del estado de la carcasa. Si el desgaste aún está dentro del revestimiento y la carcasa está recta con un espesor de pared adecuado, algunos proveedores pueden refundir el revestimiento. Si el propio casquillo se ha deformado o el orificio ha perdido demasiado material, suele ser más práctico un cañón nuevo. La medida decisiva es la cantidad de revestimiento que queda.
¿Vale la pena un cilindro bimetálico para una extrusora pequeña?
Puede serlo si esa pequeña extrusora procesa un compuesto muy lleno y el tiempo de inactividad es costoso. Si utiliza PE o PP sin relleno y ya hay un barril de repuesto en el estante, un barril nitrurado puede resultar económico durante los primeros años. Los factores decisivos son el contenido de relleno, el costo de parada y el intervalo de reemplazo, no el tamaño de la máquina.
¿Los barriles bimetálicos funcionan con PVC?
Sí, pero con un liner a base de níquel en lugar de uno a base de hierro. Los subproductos corrosivos del PVC atacan los límites de los granos, por lo que la resistencia a la corrosión es tan importante como la resistencia a la abrasión. El tornillo también debe llevar un tratamiento resistente a la corrosión; de lo contrario, el desgaste simplemente se desplaza del cilindro al tornillo.
¿Se pueden personalizar las dimensiones para una máquina existente?
Sí. Los barriles bimetálicos normalmente se construyen según plano. Antes de realizar el pedido, mida el cilindro antiguo y registre el diámetro del orificio, la longitud total, las dimensiones de la brida y la posición de la abertura de alimentación, luego utilice esas medidas como base para la pieza nueva. Si el cañón viejo ya es ovalado, no copie la dimensión desgastada; Utilice en su lugar el dibujo original o la especificación original.
¿Qué debe incluir una orden de compra de un barril bimetálico?
Diámetro y tolerancia del orificio, límites de rectitud, grado del revestimiento y espesor mínimo, dimensiones de brida y puerto, requisitos de inspección de adherencia, dureza y rugosidad del orificio, método de empaque y el informe dimensional que debe enviarse con la pieza. Poner todo eso en papel les da a ambas partes un punto de referencia si surge un problema más adelante.
¿Qué calidad de revestimiento debería elegir un comprador primerizo?
Comience con el mecanismo de daños en lugar de con la lista de precios. El PE y el PP rellenos apuntan a un revestimiento a base de hierro. Los sistemas de PVC o halogenados apuntan a los basados en níquel. Fibra de vidrio pesada o alta carga mineral apunta a un revestimiento reforzado con carburo. Si el proceso combina abrasión y corrosión, priorice la familia resistente a la corrosión y acepte una dureza ligeramente menor.
Elegir un cilindro bimetálico se reduce a hacer coincidir su formulación de polímero y patrón de desgaste con un grado de revestimiento, y luego confirmar que el proveedor puede construir según su plano y documentar lo que midió. Para PVC y sistemas corrosivos, eso significa un revestimiento a base de níquel. Para rellenos de fibra de vidrio y minerales pesados, apunta hacia un revestimiento reforzado con carburo. Para PE y PP con relleno normal, suele ser suficiente un revestimiento a base de hierro. Después de la elección de la aleación, las preguntas son sobre la calidad de la unión, el espesor del revestimiento, las tolerancias del diámetro interior y los informes de inspección.
Si está especificando un juego de cilindro y tornillo bimetálico para una extrusora o una máquina de moldeo por inyección, la ruta más rápida para obtener una cotización útil es enviar el diámetro del orificio, el polímero, el tipo y contenido del relleno, y el intervalo de servicio actual que está obteniendo de la pieza en la máquina. Con esos cuatro datos, un fabricante puede recomendar un grado de revestimiento y un tornillo correspondiente, y usted puede comparar opciones de costo por año de producción en lugar de solo precio unitario.
Lecturas adicionales en este sitio:
Pantalla de rodamiento seleccionada

 浙公网安备 33090202000520 号
