

Autor: Weibo
Fecha: Oct 26, 2026
Calibración y prueba de sistemas de inyección de productos químicos en líneas de procesamiento de plástico
Se está ejecutando un trabajo de polipropileno relleno de vidrio en una máquina de moldeo por inyección. El alimentador de aditivo está configurado para entregar 2,4% de masterbatch, la velocidad del tornillo parece normal y el operador no ha tocado la bomba dosificadora desde la última parada de mantenimiento. Sin embargo, el lote muestra vetas de color, tomas cortas ocasionales y una tasa de rechazo creciente. La sospecha inmediata suele ser el comedero. Sin embargo, a menudo el verdadero problema es que Calibración y prueba del sistema de inyección de químicos. se ha tratado como una tarea de configuración única en lugar de una cadena de comprobaciones que incluye el dispositivo de dosificación, el hardware de entrega de material fundido y las condiciones del proceso que los rodean.
Primero, la conclusión: la calibración no es simplemente ajustar una bomba hasta que el número de salida parezca aceptable. En el procesamiento de plástico, un sistema de inyección de productos químicos confiable depende de una trayectoria estable de la masa fundida a través del tornillo y el cilindro, una presión y temperatura repetibles y una respuesta de dosificación que se verifica en más de una velocidad. Las pruebas deben confirmar lo que hace el sistema después del calentamiento, después de un cambio de velocidad, después de un cambio de material y después del mantenimiento. Si no se cubren esas cuatro condiciones, una hoja de calibración puede parecer perfecta mientras la producción aún varía.
Esto es importante para los moldeadores por inyección, las líneas de extrusión y los fabricantes de equipos porque la inyección de aditivos rara vez está aislada del resto de la máquina. Los colorantes, estabilizadores, agentes espumantes, coadyuvantes de procesamiento y componentes reactivos ingresan a una corriente fundida que es transportada, comprimida, cortada y dosificada mediante un tornillo y un cilindro. Por lo tanto, la línea base de calibración es tan estable como la plataforma mecánica que se encuentra debajo.
La calibración prueba el dispositivo dosificador; Las pruebas demuestran si todo el sistema de inyección y suministro de material fundido puede mantener ese rendimiento en producción.
Lo que realmente cubren la calibración y las pruebas del sistema de inyección de productos químicos
Un error común es separar “la bomba” de “la máquina”. En una línea de producción, el sistema de inyección de productos químicos incluye el tanque de suministro, la línea de succión, la bomba o alimentador, la línea de descarga, las válvulas de retención, los manómetros, la señal de control, el punto de inyección y el conjunto de tornillo-barril que recibe el aditivo. Un error de calibración puede originarse en cualquiera de esas áreas. Una bomba peristáltica o de diafragma puede ser mecánicamente sólida pero aspira aire a través de un sello desgastado. Un alimentador por pérdida de peso puede ser preciso de forma aislada, pero entregar de manera desigual si la presión del barril fluctúa. Una bomba de engranajes puede mantener una salida constante a una velocidad pero perder repetibilidad durante la reducción.
Ayuda a dividir la calibración y las pruebas en tres capas. La primera es la capa del instrumento: punto de ajuste, retroalimentación del sensor, longitud de carrera, frecuencia de pulso, lectura de peso y respuesta de control. La segunda es la capa hidráulica o mecánica: sellos, válvulas, líneas, tornillos, cilindros, anillos de retención, boquillas y componentes de transmisión. La tercera es la capa del proceso: temperatura de fusión, contrapresión, tiempo de residencia, viscosidad del material y el punto real donde el aditivo se encuentra con el polímero. Un plan de prueba útil abarca los tres, porque un fallo en una capa a menudo se disfraza de fallo en otra.
| capa | Que verificar | prueba practica | Efecto sobre la inyección de aditivos. |
|---|---|---|---|
| Instrumento y control | Precisión del punto de ajuste, escalado de señal, tiempo de respuesta, límites de alarma | Prueba de cambio de paso a velocidades bajas, medias y altas | Revela respuesta retrasada, escalamiento incorrecto o retroalimentación inestable |
| Entrega mecánica | Sellos de bomba, válvulas de retención, restricciones de línea, entrada de aire, desgaste de tornillo y cilindro | Inspección visual, prueba de retención de presión, verificación de salida gravimétrica | Explica la deriva, la pulsación, la dosificación insuficiente intermitente o la pérdida de repetibilidad |
| Derretir y procesar | Perfil de temperatura del barril, contrapresión, velocidad del tornillo, tiempo de residencia, condición del punto de inyección | Prueba de producción a corto plazo con registro de presión y temperatura | Muestra si el aditivo se suministra a una corriente de fusión estable |
| Documentación | Salida de referencia, factores de corrección, historial de mantenimiento, lote de material | Registros de antes y después con límites de aprobación/rechazo | Evita que los ajustes repetidos se conviertan en la nueva normalidad |
La tabla es deliberadamente más práctica que teórica. En una planta ocupada, la persona que calibra el sistema puede ser un técnico, un ingeniero de procesos o un jefe de mantenimiento. La prueba debe ser lo suficientemente simple como para repetirla, pero lo suficientemente específica como para exponer una tendencia. Una sola lectura de salida en un punto de ajuste es útil para una verificación rápida, pero no le indica si el sistema responde correctamente cuando la producción pasa a una velocidad o material diferente.
Tanto para el moldeo por inyección como para la extrusión, el mejor punto de partida es un límite de calibración escrito. Defina qué componentes están dentro del alcance, qué lecturas se registran y qué condiciones invalidan una prueba. Por ejemplo, una prueba realizada antes de que el barril alcance el equilibrio térmico puede no representar la producción. Una prueba realizada con una viscosidad química diferente a la del fluido de producción puede producir un factor de corrección que sea engañoso. Una prueba que ignora el desgaste del tornillo puede pasar la bomba pero fallar el producto.
Un registro de calibración sólo es significativo cuando indica la condición de la máquina, la condición del material y la tasa de prueba bajo la cual se tomó la lectura.
Por qué la condición del tornillo y del cilindro cambia la línea base de calibración
La inyección de productos químicos a menudo se juzga únicamente por el dispositivo de dosificación, pero el sistema receptor tiene una influencia importante en lo que significa "preciso" en la producción. El tornillo y el cilindro establecen el perfil de presión, transmitiendo estabilidad, historial de corte y uniformidad de la masa fundida. Si el tornillo tiene desgaste en las puntas de las aletas, si el orificio del cilindro ha perdido tolerancia o si el anillo de retención en una unidad de inyección no sella de manera consistente, es posible que el aditivo se dosifique correctamente en la bomba y se distribuya mal en la corriente de fusión. Luego, el operador ajusta la bomba para compensar un problema mecánico, que aleja la calibración de su verdadera línea de base.
Considere una máquina de moldeo por inyección que ejecuta un aditivo sensible al corte. Una válvula antirretorno desgastada puede permitir un ligero reflujo durante la inyección. Es posible que la bomba dosificadora aún administre la dosis programada, pero la cantidad real de aditivo que llega al molde puede variar de un ciclo a otro. Es posible que una prueba de mantenimiento de presión por sí sola no detecte esto porque la fuga es pequeña e intermitente. Una prueba de velocidad escalonada combinada con una verificación del peso del disparo y un rastro de presión del cañón es más reveladora. La misma lógica se aplica a la extrusión: una sección dosificadora desgastada puede producir pulsaciones de presión que hacen que un aditivo líquido parezca "aumentar" incluso cuando la bomba está estable.
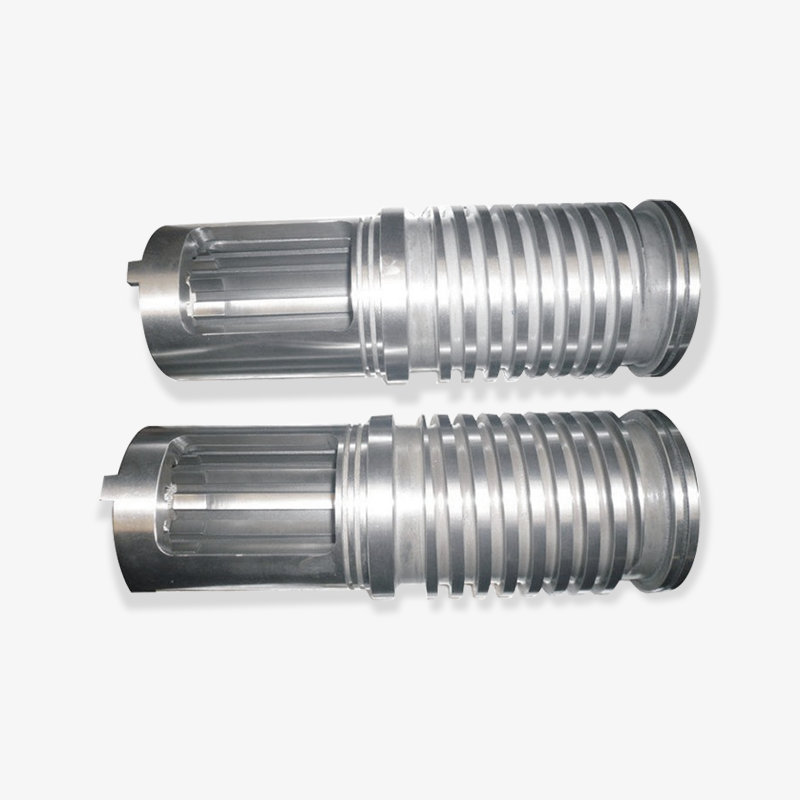
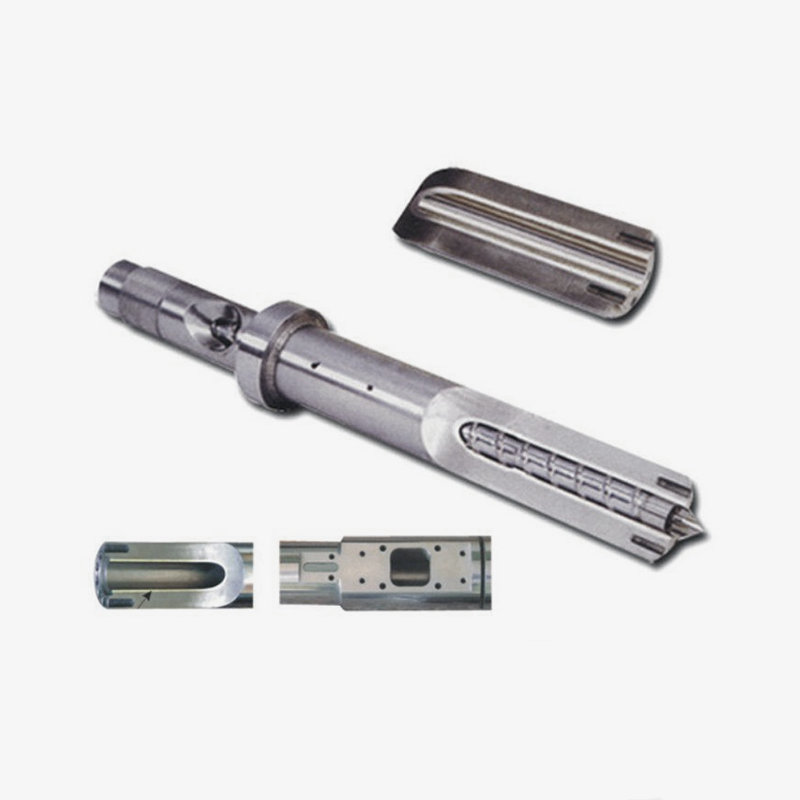
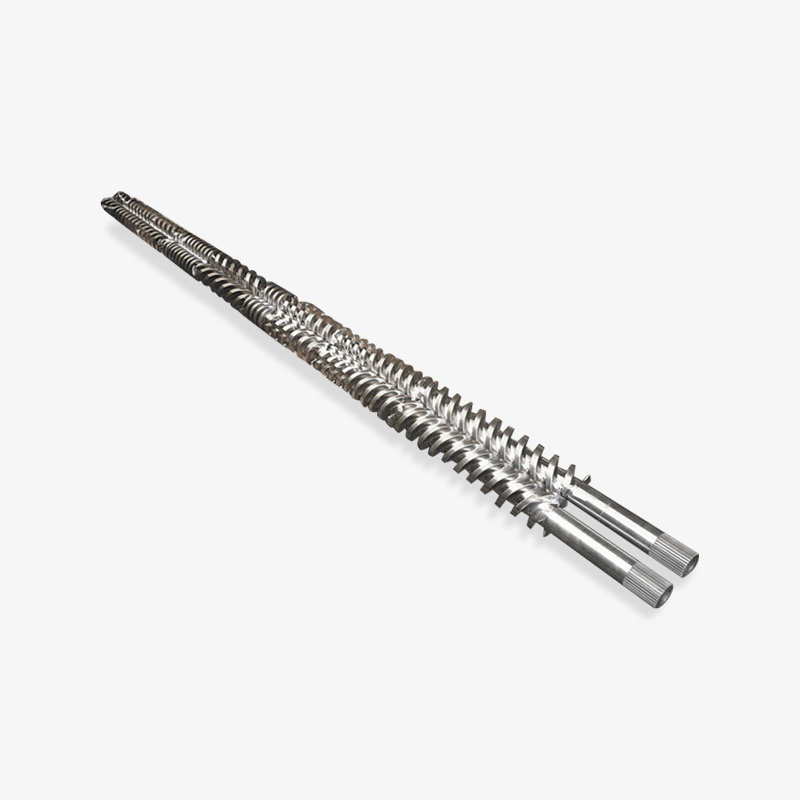
 Tornillo y barril de moldeo por inyección personalizados Tornillo y cilindro personalizados para moldeo por inyección, con holgura coincidente para soportar un transporte estable de material y reducir las fluctuaciones; relevante al evaluar el hardware de reemplazo y la calibración. Ver producto →
Es por eso que un proveedor de tornillos y cilindros debe ser tratado como parte de la conversación sobre calibración, no solo como una fuente de repuestos. La consistencia dimensional, la selección de materiales y la condición de la superficie afectan la rapidez con la que una máquina regresa a una línea base estable después del mantenimiento. Cuando se instala un tornillo o cilindro de reemplazo, se debe volver a probar el sistema de inyección de químicos en lugar de asumir que no ha cambiado. El nuevo hardware puede alterar la respuesta de la presión, el tiempo de residencia y el comportamiento de mezcla lo suficiente como para requerir un nuevo factor de corrección.
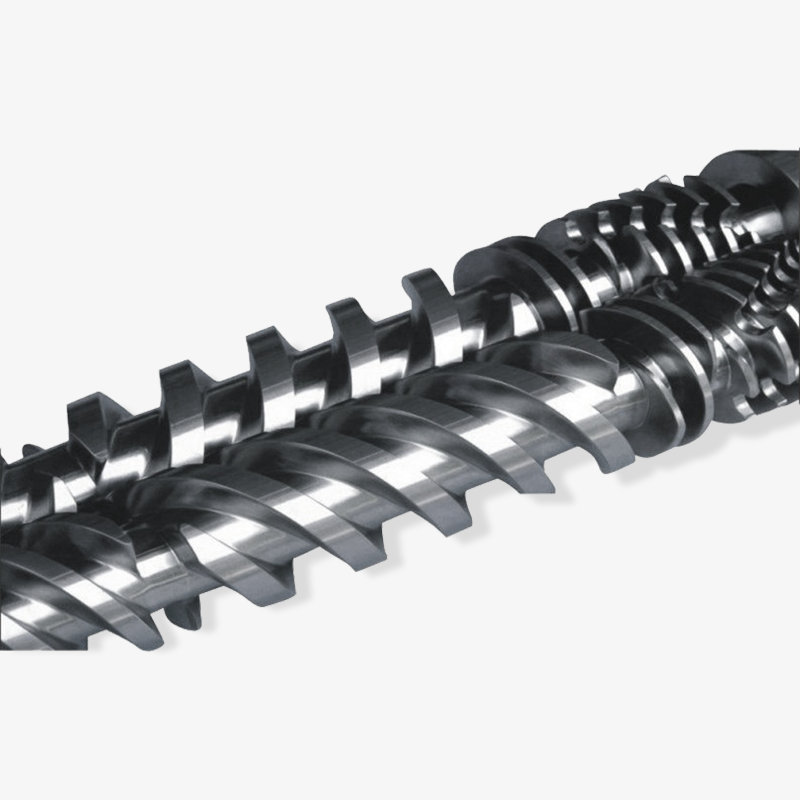
Los aditivos agresivos y los compuestos cargados hacen que la cuestión del desgaste sea más importante. Las fibras de vidrio, las cargas minerales y algunos retardantes de llama pueden acelerar el crecimiento del espacio libre en el cilindro y en el tornillo. Un cilindro bimetálico o un tornillo especialmente endurecido pueden mejorar la resistencia al desgaste, pero no eliminan la necesidad de calibración. Simplemente le da a la calibración una mejor oportunidad de permanecer estable entre intervalos de mantenimiento. La conclusión equivocada es "actualizar la metalurgia y olvidarse del plan de pruebas". La mejor conclusión es "mejorar la resistencia al desgaste y utilizar el plan de prueba para verificar que la mejora se mantenga".
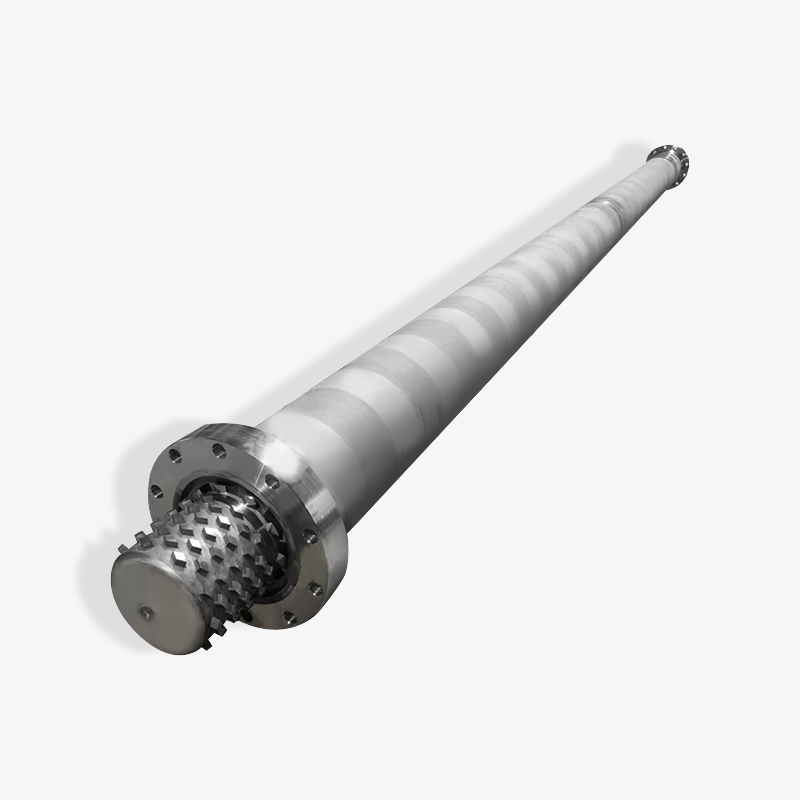
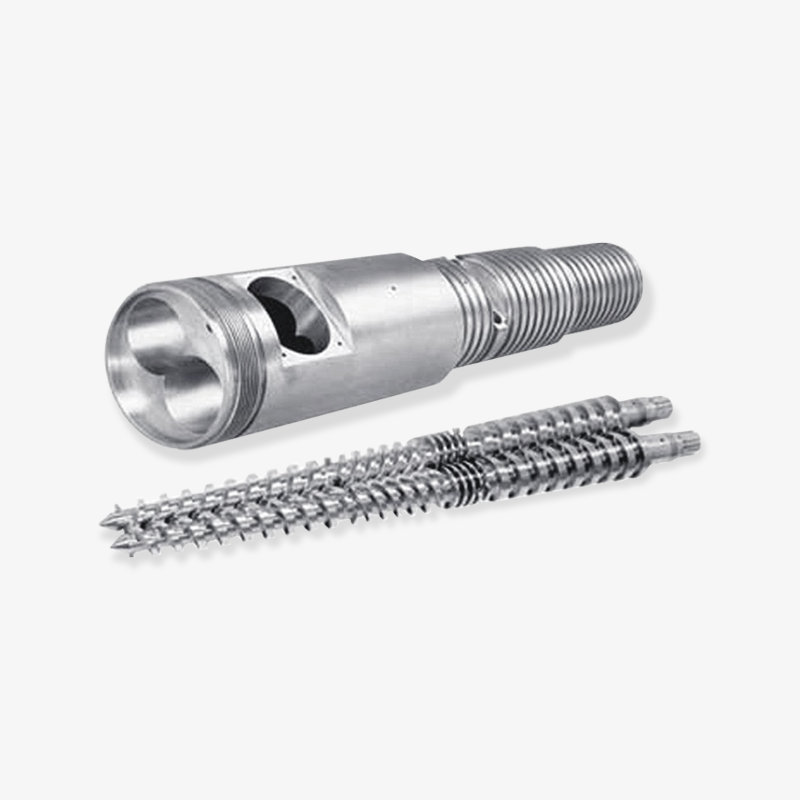
 Barril de tornillo bimetálico personalizado para plásticos especiales Cilindro de tornillo bimetálico con estructura de doble aleación y revestimiento resistente al desgaste para plásticos de ingeniería y especiales; un candidato al comparar opciones de reemplazo resistentes al desgaste y registros de inspección. Ver producto →
Para los procesadores que comparan opciones de reemplazo, solicite registros de inspección que se conecten con el plan de calibración: diámetro del tornillo, geometría de vuelo, diámetro del cilindro, dureza de la superficie y rectitud. Estos detalles son importantes porque un sistema de inyección de químicos que está calibrado en una máquina desgastada puede requerir una corrección continua, mientras que el mismo sistema en una máquina mecánicamente sólida puede mantener un punto de ajuste estable con muchos menos ajustes. El objetivo no es una máquina perfecta; el objetivo es una condición conocida de la máquina en la que se basa la calibración.
Si el tornillo y el cilindro están desgastados, se puede culpar a la bomba dosificadora por un problema de presión y mezcla que la calibración por sí sola no puede corregir.
Un flujo de trabajo práctico de calibración y pruebas para ingenieros de procesos
El siguiente flujo de trabajo está diseñado para una planta de procesamiento de plástico donde se inyecta un aditivo químico, colorante, agente espumante o coadyuvante de procesamiento en una extrusora o máquina de moldeo por inyección. No sustituye las instrucciones del fabricante del equipo, pero proporciona una secuencia repetible que se puede adaptar a diferentes tipos de bombas y diseños de alimentadores.
- Definir la condición de producción. Registre el grado del material, el tipo de aditivo, la dosis objetivo, el perfil de temperatura de fusión, la velocidad del tornillo, la contrapresión, el tiempo del ciclo y la velocidad de la línea. La calibración sin estas condiciones es sólo un ejercicio de taller.
- Inspeccione antes de ajustar. Revise los tanques, filtros, líneas de succión, sellos, válvulas de retención, puntos de inyección y el área del cilindro alrededor de la garganta de alimentación y la boquilla. Busque fugas, productos químicos cristalizados, líneas bloqueadas, entrada de aire y conexiones desgastadas. Una pequeña fuga en el lado de succión puede causar una dosificación errática que parece un problema de control.
- Confirmar la estabilidad térmica. Lleve el barril y las líneas de dosificación a la temperatura de producción y deje suficiente tiempo de remojo. La viscosidad cambia con la temperatura, por lo que una calibración realizada demasiado pronto puede no mantenerse después de que la máquina se estabilice. Para productos químicos sensibles a la temperatura, verifique que la línea de inyección no se sobrecaliente ni se enfríe de manera desigual.
- Establecer una salida de referencia. Haga funcionar el dispositivo dosificador a una velocidad conocida y recopile la producción por peso o volumen durante un tiempo fijo. Utilice recipientes limpios y una escala o medidor adecuado para la dosis objetivo. Registre la salida real, no el punto de ajuste mostrado. Repita al menos dos veces para ver la repetibilidad.
- Pruebe a múltiples velocidades. Verifique tasas de producción bajas, medias y altas. Una bomba que tiene una precisión del 70% de su carrera puede desviarse al 20% de su carrera. Un alimentador que funciona bien a velocidad constante puede responder mal a las demandas de ciclos cortos. El propósito es encontrar el rango donde el sistema mantiene la tolerancia, no forzar un factor de corrección en todo el rango.
- Verificar el tiempo de respuesta. Introduzca un cambio de punto de ajuste y mida cuánto tiempo tarda el sistema en alcanzar la nueva salida y estabilizarse. Esto es especialmente importante en máquinas de moldeo por inyección con ciclos cortos y en líneas de extrusión donde los cambios de aditivos afectan el color o la formación de espuma rápidamente. Una respuesta lenta puede provocar una corrección excesiva por parte del operador.
- Ejecute una prueba de producción. Produzca una tirada corta en condiciones normales y verifique el resultado: color, densidad, estructura de espuma, resistencia, acabado superficial o cualquier cosa que el aditivo pretenda controlar. Si el aditivo es fundamental para la estabilidad dimensional o el cumplimiento normativo, incluya el control de calidad adecuado. Una calibración de bomba que no produce un producto aceptable está incompleta.
- Registre y bloquee la línea de base. Documente el punto de ajuste, la producción real, el factor de corrección, el lote de material, la temperatura, la presión y la fecha. Marque el rango aceptable y la acción a tomar si la lectura queda fuera de él. El registro debe poder utilizarse en el siguiente turno, no sólo por la persona que realizó la prueba.
La secuencia importa porque separa las causas. Si la producción es baja en todos los niveles, el problema puede ser un problema de bomba o de suministro. Si la salida es aceptable a una velocidad alta pero pobre a una velocidad baja, el problema puede ser la reducción, la pulsación o la resolución del control. Si la producción es constante pero la calidad del producto varía, el problema puede ser la mezcla, la estabilidad de la presión o la condición del barril roscado. Probar a más de un ritmo es una de las formas más rápidas de diferenciarlos.
También resulta útil asignar un "propietario de calibración" para cada línea. Esa persona no necesita realizar todas las pruebas, pero debe controlar el registro de referencia y aprobar los cambios. Sin propiedad, se acumulan pequeños ajustes. Un turno aumenta la carrera de la bomba para corregir un problema de color, el siguiente turno la reduce para ahorrar aditivo y, al cabo de unas semanas, nadie sabe cuál es el ajuste validado.
Calibre a la velocidad a la que realmente funcionará la máquina y luego pruebe la repetibilidad en los extremos inferior y superior de ese rango.
Métodos de prueba que revelan más de una sola lectura de flujo
Ninguna prueba cubre todos los modos de falla. Una verificación gravimétrica es excelente para determinar la precisión de la salida, pero puede pasar por alto una fuga de presión lenta. Una prueba de presión puede revelar la integridad del sello, pero no prueba que el aditivo esté distribuido en la masa fundida. Una prueba de producción muestra el resultado final, pero es posible que no identifique qué componente está desviado. La respuesta práctica es un pequeño conjunto de pruebas que se repite en un orden constante.
Durante la puesta en servicio, la mayoría de los equipos dedican la mayor parte de su atención a la verificación de resultados porque es visible y fácil de documentar. La estabilidad de la presión y las condiciones de temperatura generalmente reciben el siguiente nivel de atención, seguido de la inspección del desgaste y las pruebas de respuesta. El siguiente cuadro muestra un perfil de énfasis práctico, no una regla rígida. Su objetivo es generar un debate sobre dónde puede estar infraponderado el plan de calibración actual.
Énfasis relativo en la calibración durante la puesta en servicio
Salida y repetibilidad Alto
Estabilidad de presión y sellado Alto
Temperatura y viscosidad Medio
Respuesta y rechazo Medio
Tendencia de desgaste y mantenimiento. en curso
El gráfico apunta hacia un plan equilibrado en lugar de una decisión de aprobación/rechazo de un solo número. La verificación de la salida es esencial, pero no debería desplazar las comprobaciones de presión, porque una bomba puede suministrar el volumen correcto a una línea que está parcialmente bloqueada o pulsante. Los controles de temperatura y viscosidad merecen una atención similar cuando el aditivo es sensible al calor o cuando la línea de inyección pasa por una zona caliente. Las pruebas de respuesta y reducción son más importantes en el moldeo por inyección de ciclo corto y en líneas de extrusión que cambian la velocidad durante el turno. Las tendencias de desgaste son más lentas, pero explican por qué una calibración que pasó el último trimestre ahora necesita un factor de corrección diferente.
Para un fabricante o proveedor de tornillos y cilindros, estas categorías de prueba también brindan una conversación de servicio útil. Cuando un procesador informa una dosificación de aditivos inestable, las primeras preguntas deben separar la salida de la bomba de la estabilidad de la entrega del material fundido. ¿La presión del barril es estable? ¿El tornillo se recupera consistentemente? ¿Está sellando el anillo de retención? ¿Está claro el punto de inyección? Un proveedor que comprenda estas interacciones puede ayudar al cliente a evitar reemplazar una bomba cuando el problema real es una sección de medición desgastada.
Un equipo de prueba práctico a menudo incluye cuatro controles: una prueba de salida gravimétrica a tres velocidades, una prueba de retención de presión o de fugas en el lado de descarga, una producción corta con registro de temperatura y presión, y una inspección visual del tornillo, el cilindro, la válvula de retención y el punto de inyección. Agregue una verificación del tiempo de respuesta cuando el circuito de control sea rápido y agregue una revisión de la tendencia de desgaste cuando el material sea abrasivo. El conjunto de prueba no tiene por qué ser complicado, pero sí debe repetirse de la misma manera cada vez.
Utilice al menos una prueba de salida, una prueba de presión y una prueba de producción; cada uno detecta una clase diferente de falla de calibración.
Tolerancia, frecuencia y registros: establecimiento de estándares realistas
Las tolerancias deben surgir de los requisitos del producto y de la capacidad del sistema, no de un número copiado en un formulario genérico. Un colorante que afecta la apariencia puede tolerar una banda más ancha que un aditivo reactivo que afecta la estabilidad dimensional o el cumplimiento. Un agente espumante puede ser muy sensible a los cambios de dosis, mientras que un coadyuvante de procesamiento puede ser más indulgente. El plan de calibración debe indicar la banda aceptable para cada aditivo y la acción a tomar cuando se excede la banda.
Una declaración de tolerancia útil tiene tres partes: la dosis objetivo, la desviación permitida y la condición de prueba. Por ejemplo, "objetivo de 2,0 % en peso a una tasa de producción, rango aceptable de 1,9 % a 2,1 %, verificado después de 30 minutos de remojo térmico". Esto es más útil que "bomba calibrada". Le dice al siguiente técnico qué se probó y qué aspecto tenía "bueno". Cuando el aditivo sea crítico, pruebe en más de una dosis y registre el factor de corrección para cada dosis en lugar de forzar un promedio único.
La frecuencia debe estar basada en el riesgo. Las aplicaciones de alto riesgo, los materiales abrasivos, los productos químicos agresivos y las líneas que funcionan continuamente pueden necesitar controles más frecuentes. Una aplicación estable con un producto químico limpio y una máquina en buen mantenimiento puede necesitar una verificación menos frecuente. Los puntos de activación son tan importantes como el calendario: después de un cambio de tornillo o cilindro, después de un reemplazo de sello o válvula, después de un cambio de lote de material, después de una parada prolongada y después de cualquier cambio de calidad inexplicable. Una calibración realizada sólo en una fecha mensual fija puede pasar por alto un problema que comenzó el día después de la última prueba.
- Diariamente: verificación visual de fugas, líneas bloqueadas, nivel bajo del tanque y alarmas obvias de presión o temperatura.
- Semanalmente: confirme la producción al ritmo de producción y compárela con el registro de referencia.
- Mensual o trimestral: pruebe tasas altas y bajas, verifique el tiempo de respuesta y revise los indicadores de desgaste.
- Después del mantenimiento: vuelva a establecer la línea base del sistema cada vez que se cambie el tornillo, el cilindro, la válvula de retención, la bomba o el punto de inyección.
- Después del cambio de material: verifique la viscosidad, la sensibilidad a la temperatura y cualquier factor de corrección requerido.
Los registros deben ser lo suficientemente breves para completarlos y lo suficientemente específicos para auditarlos. Generalmente es suficiente un formulario de una página con fecha, línea, material, aditivo, punto de ajuste, producción real, tasa de prueba, temperatura, presión, factor de corrección y técnico. Agregue un campo de comentarios para cualquier cosa inusual: un nuevo lote de productos químicos, una bomba ruidosa, una fluctuación de presión o una reparación reciente de un barril. Con el tiempo, los comentarios suelen explicar la desviación mejor que las cifras por sí solas.
Establecer la tolerancia del riesgo del producto y establecer la frecuencia del riesgo de la máquina; ninguno de los dos debe copiarse a ciegas de otra línea.
Fallos de calibración comunes y cómo detectarlos a tiempo
La falla más común no es una bomba completamente muerta. Es un sesgo lento: el sistema entrega un poco más o un poco menos que la línea base registrada, y el operador la corrige mediante el tacto. El color se vuelve un poco más oscuro, la espuma se vuelve un poco más densa o el rendimiento del ciclo cambia. Como el cambio es gradual, no suena ninguna alarma. Un gráfico de tendencias de la producción real versus el punto de ajuste detecta esto antes que una sola verificación de pasa/falla.
La entrada de aire es otra causa frecuente. Un conector de succión flojo, un sello desgastado o un tanque casi vacío pueden introducir aire en la línea. Es posible que la bomba aún funcione, pero la salida se vuelve pulsante o inconsistente. En una máquina de moldeo por inyección, el síntoma puede aparecer como disparos cortos intermitentes o variaciones de color que parecen no tener relación con el aditivo. Una línea limpia, una verificación de fugas y una prueba de salida constante a baja velocidad generalmente exponen el problema.
La inestabilidad de la presión a menudo se interpreta erróneamente como un problema de calibración. Si la presión del barril fluctúa debido a un anillo de retención desgastado, una boquilla parcialmente bloqueada o una recuperación de tornillo inestable, el aditivo puede entregarse a una corriente de fusión inconsistente. La calibración de la bomba puede ser correcta mientras que la concentración final sea incorrecta. Aquí es donde una revisión de los problemas comunes del cilindro del tornillo de la máquina de moldeo por inyección puede ahorrar tiempo, porque la solución puede ser mecánica en lugar de instrumental.
Próximas lecturas útiles
La deriva relacionada con la temperatura es fácil de pasar por alto. Un producto químico que está calibrado con una viscosidad puede comportarse de manera diferente cuando cambia el perfil del cilindro o cuando la línea de inyección se ubica más cerca de una zona caliente. El registro de calibración debe incluir la temperatura a la que se realizó la prueba. Si la temperatura de producción difiere, es posible que el factor de corrección no se transfiera. Esto es especialmente relevante para agentes espumantes y aditivos reactivos donde pequeños cambios de temperatura pueden alterar el comportamiento de reacción o expansión.
Por último, esté atento a los “ajustes progresivos”. Un técnico cambia la carrera de la bomba para resolver un problema de calidad a corto plazo, pero el cambio no se registra. El siguiente turno ve una línea de base diferente y se ajusta nuevamente. Después de varias semanas, el sistema funciona con configuraciones no documentadas. Una regla simple lo impide: cualquier cambio en el punto de ajuste de dosificación debe registrarse con un motivo. Si el motivo es un problema mecánico, solucione el problema mecánico en lugar de ocultarlo en la calibración.
La mayoría de los errores de dosificación son desviaciones lentas, fugas de aire o problemas de presión disfrazados de desviación de la calibración; los datos de tendencias los exponen antes que el chatarra.
Selección de un proveedor de tornillos y cilindros para un rendimiento de inyección estable
Cuando un procesador busca tornillos y cilindros de repuesto, la decisión de compra debe incluir la rutina de calibración y prueba que seguirá a la instalación. Una pieza de bajo costo que cambia la respuesta de la presión o se desgasta rápidamente puede generar meses de ajustes de dosificación. Una pieza técnicamente adecuada con dimensiones y calidad del material documentadas proporciona al ingeniero de procesos un punto de partida estable. Por eso la evaluación debe incluir la capacidad de inspección del fabricante, no sólo el precio por pieza.
Pregunte cómo controla el proveedor la geometría del tornillo, la tolerancia del diámetro del cilindro, la rectitud, la dureza de la superficie y la trazabilidad del material. Pregunte si el proveedor puede proporcionar informes dimensionales con el envío. Pregunte qué opciones resistentes al desgaste están disponibles para el aditivo o relleno específico. Para compuestos abrasivos, puede ser apropiado un cilindro de tornillo bimetálico o un tornillo endurecido, pero la elección debe basarse en el mecanismo de desgaste, no en una etiqueta de actualización genérica. Un proveedor que comprenda las aplicaciones de extrusión y moldeo por inyección puede ayudar a adaptar el hardware al riesgo del proceso.
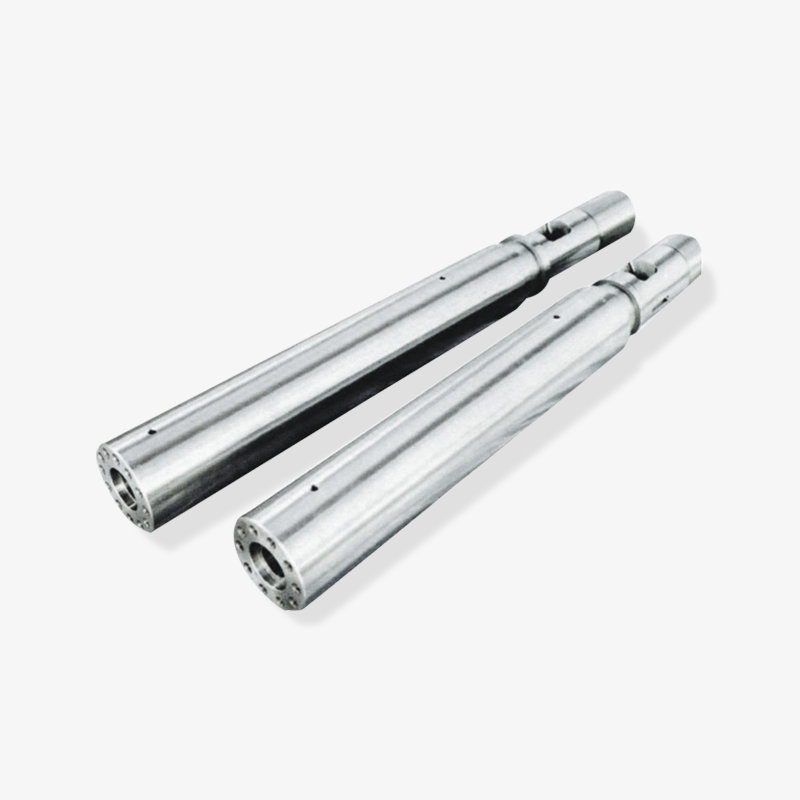
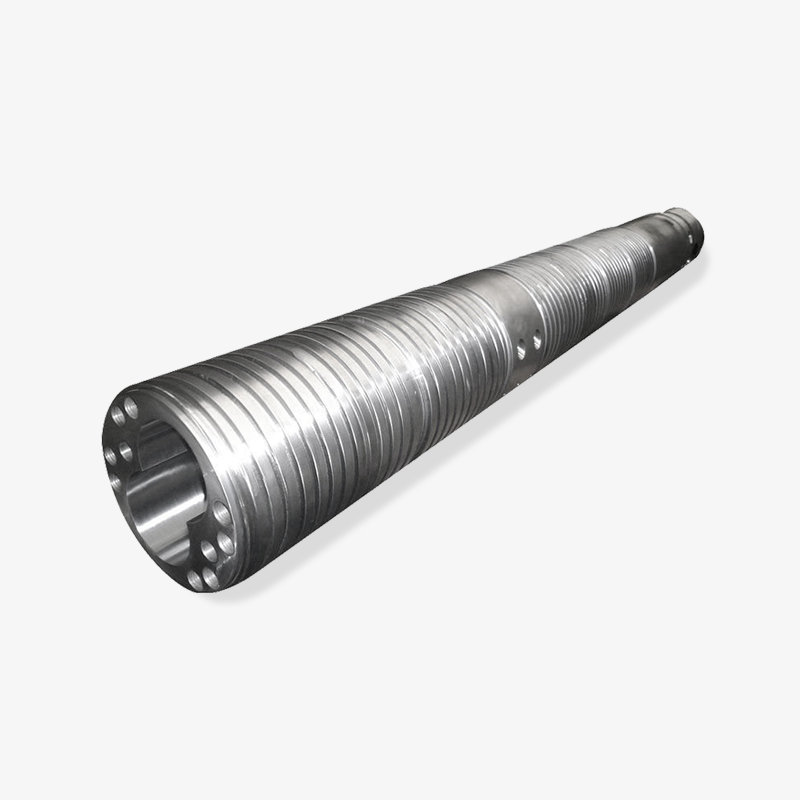
 Barril de un solo tornillo personalizado para extrusión Cilindro de un solo tornillo personalizado para extrusión con componentes modulares y soporte de control; relevante cuando el desgaste de la zona de alimentación o la holgura del cilindro del tornillo pueden afectar la estabilidad del transporte. Ver producto →
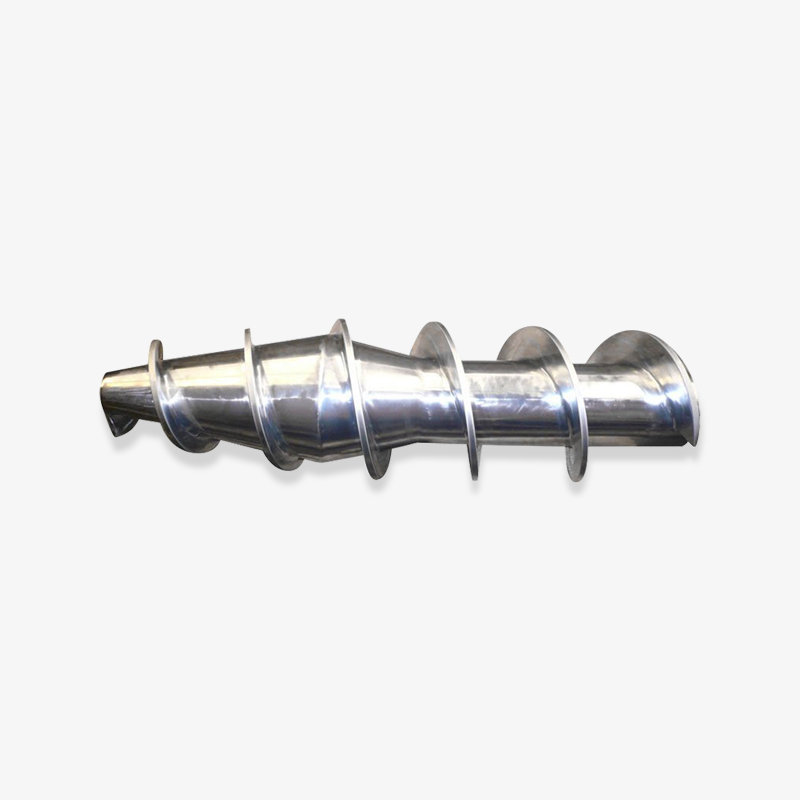
Para las líneas de extrusión, se aplica la misma lógica al cilindro de un solo tornillo y al manguito de alimentación. Si la sección de alimentación está desgastada o la holgura entre el cilindro y el tornillo es excesiva, la velocidad de transporte puede volverse inestable. Luego, el sistema de inyección de aditivo recibe una corriente de fusión que ya varía en presión y rendimiento. Es posible que aún sea posible realizar la calibración, pero requerirá correcciones más frecuentes. Un proveedor que pueda analizar el diseño de la zona de alimentación, la relación de compresión y los patrones de desgaste es más útil que uno que solo proporcione un número de pieza.
Los compradores industriales a menudo comparan a un fabricante, proveedor y mayorista en cuanto a plazos de entrega y precios unitarios. Esos factores son importantes, pero deben sopesarse con el costo de una producción inestable. Un juego de tornillo y cilindro que llegue con datos de inspección claros y una especificación de material consistente puede reducir la cantidad de variables durante la puesta en servicio. Eso hace que la primera calibración sea más rápida y la línea de base a largo plazo más confiable. También proporciona al mantenimiento un punto de referencia cuando finalmente comienza el desgaste.
El mejor proveedor de tornillos y cilindros reduce las variables de calibración al documentar las dimensiones, los materiales y las opciones de desgaste antes de que las piezas lleguen a la planta.
Preguntas frecuentes: Calibración y prueba del sistema de inyección de productos químicos
¿Con qué frecuencia se debe calibrar un sistema de inyección de químicos?
No existe un intervalo universal. Un cronograma basado en riesgos es más útil: verificar la producción a la tasa de producción semanalmente, probar las tasas bajas y altas mensual o trimestralmente y volver a establecer la línea base después de mantenimiento, cambios de materiales o cambios de calidad inexplicables. Los aditivos de alto riesgo, los rellenos abrasivos y las líneas continuas suelen necesitar controles más estrictos que las aplicaciones estables y de bajo riesgo.
¿Qué tolerancia es razonable para la calibración del sistema de inyección de químicos?
La tolerancia debe provenir de los requisitos del producto y la capacidad del sistema. Un punto de partida común es una banda estrecha alrededor de la dosis objetivo al ritmo de producción, con controles separados a ritmos bajos y altos. El registro debe indicar el objetivo, la desviación permitida, la velocidad de la prueba y la temperatura para que el resultado pueda compararse de manera justa.
¿La calibración debe realizarse con agua o con el producto químico de producción?
El agua es conveniente para las comprobaciones mecánicas, pero es posible que no represente la viscosidad, densidad o sensibilidad a la temperatura del producto químico de producción. Use agua para las verificaciones iniciales de fugas y respuesta cuando sea seguro, luego verifique con un fluido representativo o el químico real en condiciones controladas. El factor de corrección debe basarse en el fluido que circulará en producción.
¿Qué pruebas se deben repetir después de reemplazar un tornillo o un cilindro?
Repita la prueba de salida a múltiples velocidades, la verificación de retención de presión o de fugas, la verificación de temperatura de remojo y una breve prueba de producción. Un nuevo tornillo o cilindro puede cambiar la respuesta de la presión, la mezcla y el tiempo de residencia, por lo que es posible que el antiguo factor de corrección ya no sea válido. Vuelva a establecer la línea base del sistema y registre los nuevos valores.
¿Cómo puedo saber si el error de dosificación proviene de la bomba o del tornillo y el cilindro?
Separe el sistema. Verifique la salida de la bomba por peso o volumen en el punto de inyección o en un puerto de prueba. Luego verifique la estabilidad de la presión del cilindro, la recuperación del tornillo, el sellado del anillo de retención y el estado de la boquilla. Si la salida de la bomba es constante pero la calidad del producto varía con la presión o el tiempo del ciclo, la fuente más probable es el hardware de entrega del material fundido.
¿Un cilindro de tornillo bimetálico elimina los problemas de calibración?
No. Un cilindro bimetálico puede mejorar la resistencia al desgaste en aplicaciones abrasivas o corrosivas, lo que puede ayudar a que la línea base de calibración permanezca estable por más tiempo. No reemplaza las pruebas de salida, controles de presión, verificación de temperatura ni registros. La metalurgia apoya la estabilidad; el plan de pruebas lo demuestra.
¿Por qué la dosificación de aditivos varía después de que cambia un lote de material?
Los lotes de materiales pueden diferir en viscosidad, contenido de relleno, humedad o comportamiento térmico. Esas diferencias cambian la presión de fusión y la forma en que se mezcla el aditivo. Vuelva a verificar la tasa de producción, el perfil de temperatura y el factor de corrección después de muchos cambios. Si la deriva es grande, verifique que el aditivo en sí no haya cambiado en contenido de sólidos o densidad.
La calibración y las pruebas deben responder tres preguntas: qué dosis se administra, en qué condiciones se encuentra la máquina y qué recibe realmente el producto.
Lista de verificación de puesta en servicio final para inyección de aditivo estable
Antes de aprobar un sistema nuevo o reparado, confirme que la máquina haya alcanzado la estabilidad térmica, que las líneas de dosificación no tengan fugas, que la salida se haya verificado en más de una velocidad, que la respuesta de la presión sea estable y que la prueba de producción cumpla con los requisitos de calidad. Registre la línea de base en un formulario que pueda utilizar el siguiente turno. Si se reemplazó un tornillo o un cilindro, tenga en cuenta las nuevas dimensiones y el grado del material para que las tendencias de desgaste futuras tengan una referencia. Si se introduce un nuevo lote de productos químicos, trate la primera ejecución como una ejecución de verificación en lugar de asumir que el antiguo factor de corrección todavía se aplica.
El punto más amplio es que la calibración es una disciplina de producción, no una formalidad de mantenimiento. Un sistema de inyección de productos químicos puede calibrarse técnicamente y aun así producir piezas defectuosas si el hardware de entrega de material fundido es inestable. También puede estar mecánicamente en buen estado y aun así derivar si las condiciones de prueba no son representativas. Las plantas que obtienen los mejores resultados conectan el dispositivo de dosificación, el tornillo y el cilindro, y el control de calidad del producto en una sola rutina. No se basan en un único número para demostrar que todo está bajo control.
Esa rutina no tiene por qué ser compleja. Debe ser repetible, documentado y vinculado a las condiciones de producción reales. Cuando eso sucede, la calibración y las pruebas se convierten en una herramienta para reducir los desechos, proteger el gasto de aditivos y extender la vida útil del tornillo y el cilindro. El resultado es un proceso más predecible, menos ajustes de emergencia y una respuesta más clara cuando algo se desvía.
La inyección de aditivo estable proviene de una rutina de prueba repetible que vincula el dispositivo de dosificación, la condición del cilindro del tornillo y el resultado final del producto.
Pantalla de rodamiento seleccionada

 浙公网安备 33090202000520 号
