

Autor: Weibo
Fecha: Nov 03, 2026
Piezas de máquinas de inyección: guía de tornillos y barriles para constructores y proveedores
Una prensa de 250 toneladas que ha realizado el mismo trabajo de nailon relleno de vidrio durante cuatro años rara vez falla sin previo aviso. Comienza a perder amortiguación, el tiempo de recuperación del tornillo aumenta en dos o tres segundos y aparece un fino rastro de motas negras en el tercer disparo de cada ciclo. Cuando el registro de mantenimiento se pone al día, las aletas cercanas a la zona de medición están redondeadas y el diámetro del cañón ha aumentado 0,15 mm exactamente en el mismo punto.
Cualquiera que compre repuestos para máquinas de inyección ha visto cómo sucede esto. Lo frustrante es que el costo rara vez es la pieza en sí. Son las seis semanas de dimensiones a la deriva, el lote rechazado que nadie puede rastrear y el pedido de emergencia realizado con una prima porque el repuesto nunca estuvo en los estantes. La versión corta: en una máquina de moldeo, el desgaste se concentra en el grupo plastificante, es decir, el tornillo, el cilindro, el anillo de retención y la boquilla, por lo que es ahí donde el esfuerzo por las especificaciones y el material de repuesto se amortizan más rápido.
Agrupación de piezas de máquinas de inyección según el trabajo que realizan
Los manuales de las máquinas a menudo enumeran cientos de artículos, lo cual es inútil cuando un supervisor de turno necesita saber dónde buscar. Una forma más práctica de clasificar las piezas de una máquina de inyección es según la función que realizan durante un ciclo: mantener cerrado el molde, fundir e inyectar, suministrar energía y controlar la secuencia.
Esa agrupación es importante porque los síntomas se asignan claramente a ella. El flash y la fuerza de sujeción desigual pertenecen al grupo de sujeción. Los disparos cortos, las motas negras y las variaciones en forma de cojín pertenecen al grupo de los plastificantes. Recuperación lenta del tornillo con puntos calentadores normales en el grupo motriz o hidráulico. Cuando el registro de alarmas salta entre fallas no relacionadas, el grupo de control e instrumentación suele ser el lugar para comenzar.
| Grupo de funciones | Piezas que realmente pedirás | Trabajo en el ciclo | Primera señal de que necesita atención. |
|---|---|---|---|
| Sujeción | Platinas, barras de unión, varillaje de palanca, cilindro de sujeción, pasadores expulsores y placa expulsora, ajuste de altura del molde | Mantiene el molde cerrado contra la presión de inyección y expulsa la pieza. | Destello en la línea de separación, fuerza de sujeción desigual de izquierda a derecha, marcas de expulsión |
| Plastificacion e inyeccion | Tornillo, cilindro, anillo de retención, punta de tornillo, boquilla, bandas calentadoras, termopares, tolva y garganta de alimentación. | Transmite, funde, mezcla, dosifica e inyecta la inyección. | Variación de amortiguación, motas negras, tiros cortos, tiempo de recuperación cada vez más rápido |
| Accionamiento e hidráulica | Bomba, servomotor, válvulas proporcionales, acumulador, mangueras, sellos, aceite hidráulico y filtros. | Proporciona torsión al tornillo y fuerza a la abrazadera. | Recuperación lenta, aumento de la temperatura del aceite, caída de presión bajo carga |
| Control e instrumentación | PLC, tarjetas de E/S, HMI, sensores de presión y posición, finales de carrera, entradas de termopar | Secuencia el ciclo y mantiene los parámetros repetibles. | Desviación del tiempo de ciclo, alarmas aleatorias, parámetros que no se mantienen |
| Consumibles del lado del molde | Casquillo de bebedero, puntas de canal caliente, pasadores centrales, accesorios de agua, juntas | Da forma y enfría la pieza. | Enrojecimiento de la puerta, piezas pegadas, enfriamiento desequilibrado |
Para un fabricante de máquinas, esta tabla también sirve como mapa de compras. Las piezas de sujeción son en gran medida estructurales y se piden una vez por diseño de máquina. Las piezas plastificantes son las que regresan como pedidos repetidos, por lo que sus planos, tolerancias y certificados de materiales merecen la mayor atención en su ficha de proveedores.
Las piezas que tocan el polímero fundido se desgastan primero; las piezas que solo transportan carga rara vez lo hacen. Presupuesta tu atención en ese orden.
Dentro del grupo plastificante: dónde se concentra el desgaste
La unidad de plastificación es una máquina pequeña, caliente y de alta presión dentro de la más grande. Un tornillo que gira a entre 80 y 200 rpm arrastra los gránulos sólidos a través de un barril calentado, los comprime, los funde contra la pared del orificio, homogeneiza la masa fundida y luego actúa como un pistón para empujarla a través de una boquilla. Cada uno de esos pasos aplica relleno abrasivo, gas corrosivo o estrés térmico contra las mismas dos superficies.
el tornillo
La mayoría de los tornillos de inyección tienen una relación de longitud a diámetro de entre 20:1 y 24:1, divididos en una zona de alimentación, una zona de transición o compresión y una zona de dosificación. La zona de alimentación es profunda para tragar pellets; la zona de medición es poco profunda para generar presión y cizallamiento. Entre ellos, la profundidad del canal se estrecha, y esa disminución define la relación de compresión, generalmente de 2,0 a 2,5 para trabajos de uso general y menor para materiales sensibles al calor como el PVC rígido.
El desgaste aparece primero en los aterrizajes del vuelo, no en el canal. La punta de la paleta es la superficie que roza el orificio, y una vez que el ancho del terreno aumenta y el diámetro exterior de la paleta se reduce, la masa fundida se desliza hacia atrás sobre las paletas en lugar de avanzar. Ese deslizamiento es lo que los operadores sienten como un tiempo de recuperación más largo y un colchón inestable; No es un problema del calentador aunque lo parezca en la pantalla de temperatura. Los compuestos rellenos de vidrio con una carga del 30 al 50 por ciento aceleran esto dramáticamente porque las fibras actúan como una pasta de molienda lenta.
el barril
Las barricas se dividen en dos grandes familias. Los barriles nitrurados utilizan una capa de nitruración de gas de aproximadamente 0,4 a 0,7 mm sobre una base de acero adecuada, lo que proporciona una superficie dura a un costo moderado y es correcto para resinas comerciales sin relleno. Los cilindros bimetálicos utilizan un revestimiento de aleación fundido centrífugamente, a menudo de 2 a 5 mm de espesor y cargado con partículas de carburo, que resiste mucho mejor la abrasión y tolera muchos más ciclos de calor antes de que la superficie se rompa.
El patrón de desgaste en un cañón rara vez es uniforme. El crecimiento del orificio generalmente se concentra al final de la zona de medición y justo antes de la boquilla, donde la presión y el corte alcanzan su punto máximo. Es por eso que medir el orificio sólo en la abertura de alimentación no dice casi nada. Una inspección de tres puntos a lo largo es la inspección mínima útil.
Anillo de control, punta de tornillo y boquilla.
El anillo de retención es la pieza más barata del grupo y la que con mayor frecuencia se deja en servicio durante demasiado tiempo. Se desliza sobre el vástago del tornillo y sella durante la inyección. Un espacio de deslizamiento que comienza entre 0,05 y 0,15 mm se abre con el desgaste y, una vez que pasa aproximadamente 0,25 mm, la máquina ya no puede mantener un cojín estable porque la masa fundida se escapa hacia atrás durante la carrera de inyección. Reemplazar un anillo y una punta a tiempo es una de las pocas ventajas realmente económicas en el mantenimiento de molduras.
La boquilla es la última restricción antes del molde. Su radio esférico debe coincidir con el casquillo del bebedero y su orificio afecta el historial de corte. Las bandas calefactoras y los termopares también son consumibles, y una banda que se ha desviado 15 grados más fría que el punto de ajuste cambia silenciosamente todo el perfil de fusión.
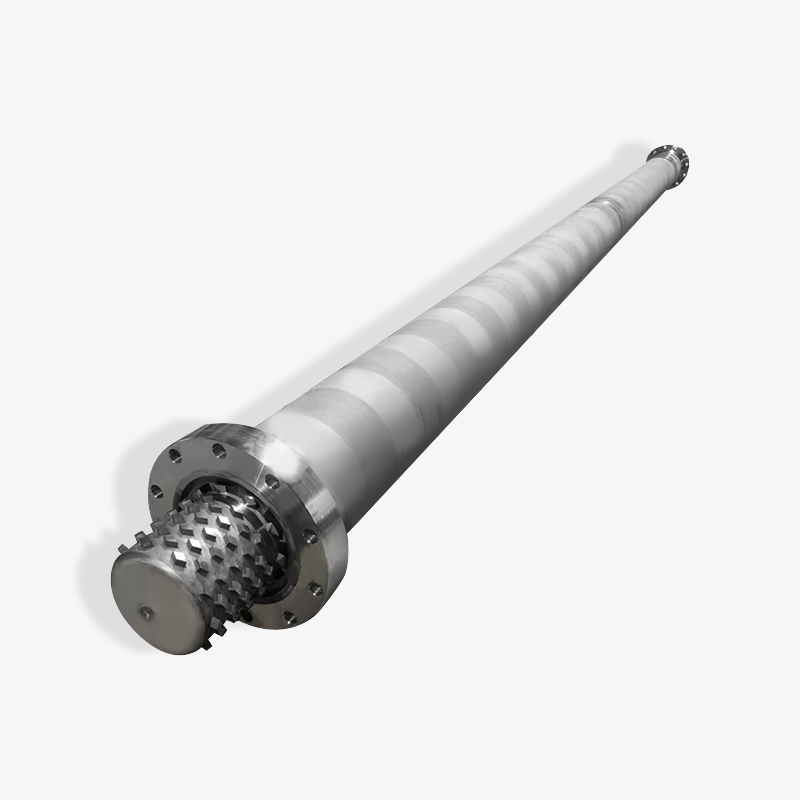
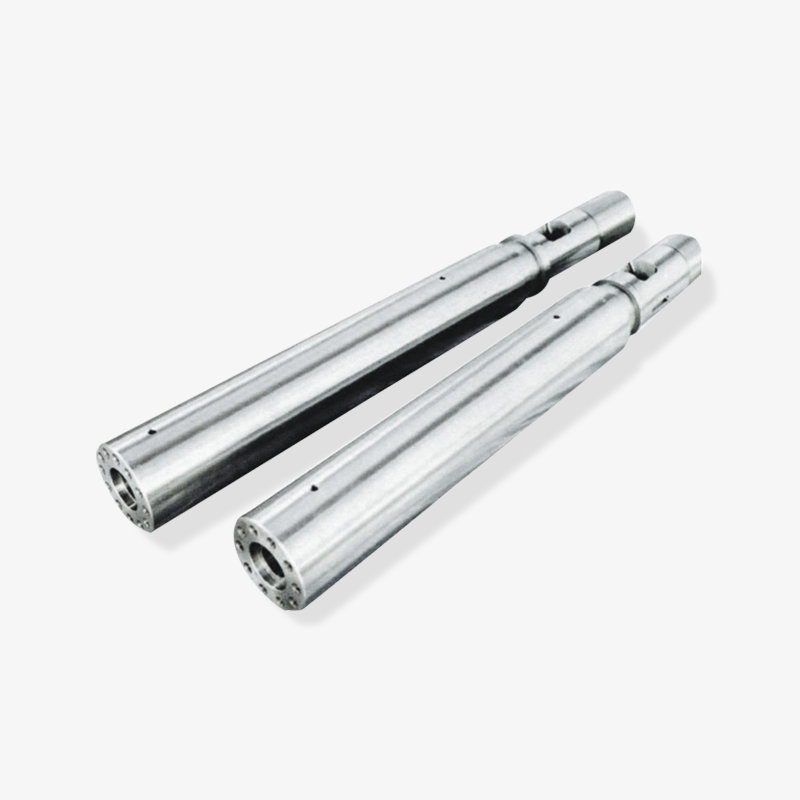
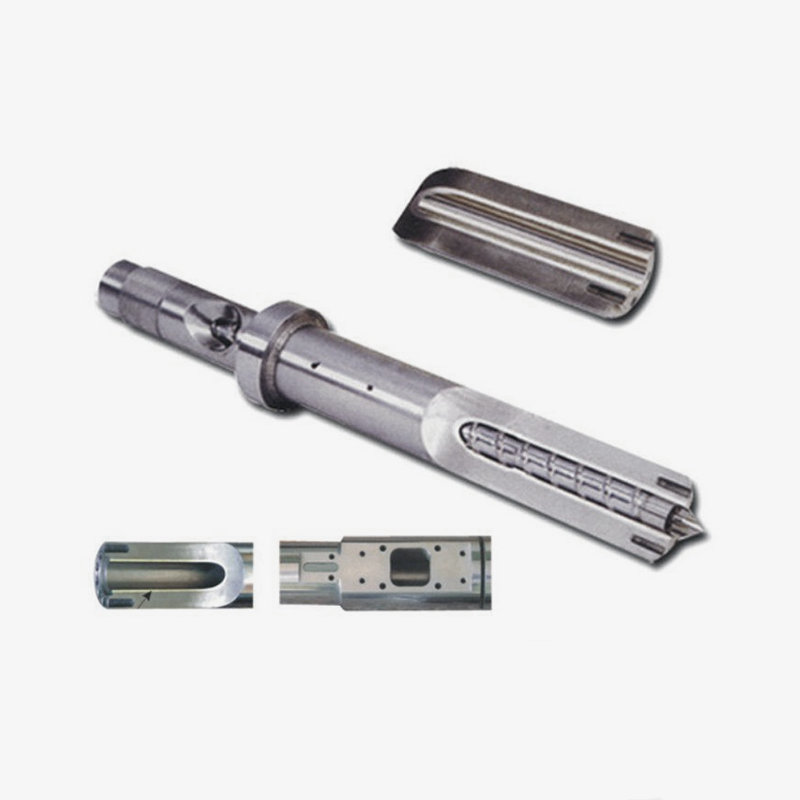
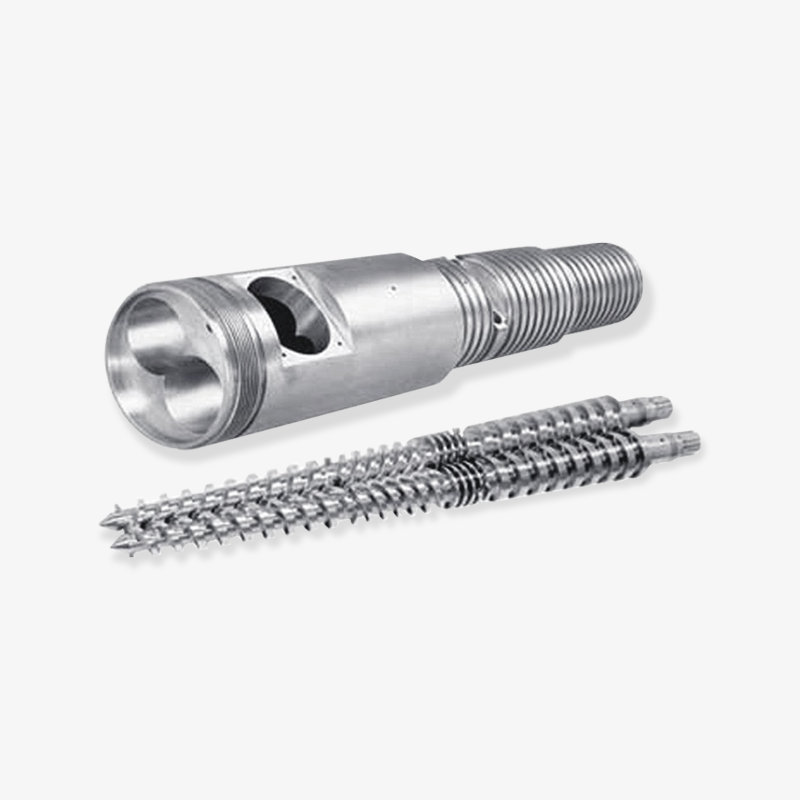
 Tornillo y barril de moldeo por inyección personalizados el tornillo and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. Ver producto →
Cuando obtiene este grupo como un conjunto combinado en lugar de artículos separados, el proveedor verifica el ajuste entre el tornillo, el anillo y el orificio antes del envío, lo que elimina la causa más común de una "pieza nueva que aún no sostiene el cojín".
Un anillo de retención desgastado imita casi a la perfección un tornillo desgastado. Reemplace el anillo y la punta antes de autorizar un pedido de tornillos.
Combinación de piezas construidas con la resina que realmente utiliza
El error de especificación más común es comprar la construcción que se adapte a la máquina en lugar de la resina. Dos máquinas de 180 toneladas que ejecutan tamaños de perdigones idénticos pueden necesitar construcciones de tornillos y cilindros completamente diferentes si una moldea polipropileno sin relleno y la otra moldea un 40 por ciento de poliamida rellena de vidrio.
El modo de uso debería impulsar la elección. Los rellenos abrasivos causan erosión mecánica de las zonas de vuelo y las paredes de las perforaciones. Los fundidos corrosivos, particularmente el PVC y algunos grados retardantes de llama, atacan químicamente la capa nitrurada y producen picaduras en lugar de un pulido suave. Las resinas de alta temperatura oxidan la superficie del acero y acortan la vida útil de la banda calefactora. Cada uno de ellos necesita una respuesta diferente.
| Resina o masilla | Modo de desgaste dominante | Dirección del cañón | Dirección del tornillo | que mirar |
|---|---|---|---|---|
| PP, PE, PS, ABS, PC sin relleno | Desgaste adhesivo leve | Orificio nitrurado, revestimiento estándar | Acero nitrurado, 20:1 a 22:1 L/D | Lenta pérdida de repetibilidad de la medición después de varios años. |
| PA, PBT y POM rellenos de vidrio del 20 al 50 por ciento | Abrasión severa | Revestimiento bimetálico con fase de carburo. | Revestimiento duro bimetálico o soldado en tramos de mezcla | Esquinas redondeadas y par de tornillo ascendente. |
| PVC rígido y plastificado | Corrosión más degradación térmica | Orificio bimetálico o cromado resistente a la corrosión | Cromado, baja compresión, sin puntos muertos | Líneas negras y picaduras en superficies nitruradas. |
| PPS, PEI, PEEK, LCP | Oxidación a alta temperatura con cargas abrasivas. | Bimetálico con aleación termoestable. | Aleación de alta temperatura con punta protegida | Banda calefactora quemada y superficies de tornillos descoloridas. |
| Espuma EPE y EPP | Bajo desgaste, presión inestable. | El orificio nitrurado estándar suele ser suficiente | Tornillo con zona dedicada de mezcla y descompresión. | Variación de densidad y estructura celular desigual. |
| Hojuelas recicladas con masilla y restos de metal. | Abrasión e impacto mixtos. | Orificio bimetálico | Tornillo bimetálico con punta reforzada | Picos repentinos de torsión y daños en la zona de alimentación |
 Tornillo bimetálico para resinas cargadas y de alta temperatura Un tornillo bimetálico combina una base resistente con una superficie de aleación resistente al desgaste y a la corrosión para resinas de ingeniería cargadas y de alta temperatura. Ver producto →
Una construcción bimetálica cuesta más que una nitrurada, y para una máquina que ejecuta polipropileno sin relleno en un ciclo de 20 segundos, ese costo adicional compra muy poco. Para un trabajo lleno de vidrio que ejecuta tres turnos, generalmente se amortiza dentro del primer año de tiempo de inactividad evitado. La respuesta honesta depende de la carga de llenado, el número de ciclos y qué tan tolerante sea su cliente ante una variación de la calidad antes de que se convierta en una queja.
Especifique la acumulación de desgaste del trabajo lleno o corrosivo que la máquina ejecutará más, no del trabajo más fácil que jamás ejecutará.
Leer un dibujo de barril y tornillo como un comprador
Los ingenieros de compras que pueden leer un dibujo de tornillos detectan la mayoría de los problemas de suministro antes de realizar el pedido. El dibujo no es sólo una forma; es un conjunto de compromisos sobre geometría, tratamiento térmico y ajuste. Aquí está la secuencia que vale la pena comprobar cada vez.
- Diámetro y clase de ajuste. Diámetro nominal del tornillo más tolerancia, comparado con la tolerancia del orificio del cañón. Un tornillo y un cilindro pedidos a dos proveedores diferentes es la fuente más común de juego inicial excesivo.
- Relación longitud-diámetro y longitudes de zona. Las longitudes de alimentación, transición y medición deben mostrarse como porcentajes o dimensiones absolutas. Los dibujos vagos producen tornillos que giran pero no se plastifican de la misma manera que el original.
- Relación de compresión. Confirme que la proporción se adapta a la resina. Un tornillo de proporción 3:1 colocado en un trabajo de PVC degradará el material sin importar qué tan bien esté mecanizado.
- Geometría de vuelo. Paso, ancho de tramo, perfil de profundidad del canal y cualquier barrera o tramos de mezcla. Estos determinan la homogeneidad y el rendimiento de la masa fundida, no sólo la vida útil.
- Material base y tratamiento térmico. Grado de acero base, profundidad de nitruración y dureza de la superficie, o espesor del revestimiento bimetálico y contenido de carburo. Pregunte por los valores reales, no por la frase "material de alta calidad".
- Rectitud y acabado superficial. Rectitud por unidad de longitud y rugosidad del agujero. Ambos afectan la holgura de maneras que sólo aparecen después de que la máquina está caliente.
- Detalles de la interfaz. Acoplamiento de vástago de tornillo, chavetero o ranura, especificación de rosca, verificar dimensiones del asiento del anillo. Estas son las dimensiones que deciden si la pieza encaja o no.
- Interfaz de boquilla. Radio esférico, diámetro del orificio y ángulo del asiento, adaptados al casquillo del bebedero en el lado del molde.
Cualquier fabricante competente puede cotizar con precisión un dibujo que responda a los ocho puntos. Un dibujo que responda a tres de ellas producirá una pieza que encaja, funciona y poco a poco convence a todos de que la máquina es el problema.
Cada dimensión que falta en su dibujo se convierte en una suposición que su proveedor debe asumir en su nombre.
De dónde provienen realmente las llamadas de servicio
Antes de decidir qué almacenar, es útil ver cómo se distribuyen normalmente las quejas de las unidades de plastificación. El siguiente cuadro es un patrón ilustrativo extraído de informes comunes del taller en lugar de una encuesta formal, así que trate la forma como una guía y los porcentajes exactos como aproximados.
División ilustrativa de llamadas de servicio de unidades de plastificación
Desgaste del vuelo del tornillo
34%
Comprobar el anillo y la punta del tornillo
22%
Desgaste del orificio del cañón en el extremo dosificador
18%
Fallas en banda calefactora y termopar
14%
Bloqueo de boquilla o daño en el asiento
7%
Alimente el puente de garganta y el hambre.
5%
Las primeras tres categorías suman aproximadamente tres cuartas partes del total, por lo que la geometría del tornillo y del cilindro merece el dibujo más detallado de su biblioteca de piezas. También explica por qué un equipo de mantenimiento que sólo mantiene en stock bandas calefactoras seguirá perdiendo días cada vez que el cojín se desplace.
Las dos categorías más pequeñas son las que con mayor frecuencia se diagnostican erróneamente. Los daños en el asiento de la boquilla y los puentes en la garganta de alimentación se muestran como disparos cortos y ambos se atribuyen al tornillo. Una rápida verificación de la presión en la boquilla y un vistazo a la temperatura de la garganta de alimentación los separarán antes de que alguien solicite un reemplazo.
Para un fabricante de maquinaria que envía equipos a los mercados de exportación, esta distribución tiene una segunda implicación. Los kits de repuesto que se venden junto con una máquina nueva deben reflejar las barras más grandes, no las más baratas, porque un cliente que recibe una punta de tornillo pero no un anillo de retención seguirá llamando a la línea de servicio.
Los kits de repuesto deben seguir la distribución de fallas, y dos tercios de las fallas se ubican dentro del conjunto de tornillo y cilindro.
Medir el desgaste antes de autorizar un reemplazo
Reemplazar un tornillo bajo sospecha es costoso. Reemplazarlo según las medidas es una decisión que puedes defender. Las mediciones a continuación son las que realmente resuelven la cuestión y toman menos de una hora en una máquina parada sin el tornillo.
| Medición | donde llevarlo | Nueva condición típica | Umbral de decisión |
|---|---|---|---|
| Diámetro exterior del tramo de tornillo | Secciones de alimentación, transición y dosificación. | Dibujo nominal dentro de la tolerancia | 0,25 a 0,4 mm por debajo del nominal |
| Diámetro del cañón | Abertura de alimentación, medio, extremo dosificador | Dibujo nominal, acabado fino. | 0,15 a 0,25 mm por encima del nominal |
| Juego radial en la medición | Sólo zona de medición | Normalmente de 0,10 a 0,20 mm | Por encima de 0,35 mm |
| Comprobar la holgura de deslizamiento del anillo | Anillo contra vástago de tornillo | 0,05 a 0,15 milímetros | Por encima de 0,25 mm |
| Rectitud | Longitud total del tornillo en bloques en V | Dentro de 0,02 mm por 300 mm | Doblez o descentramiento visible de más de 0,05 mm |
| Condición de la superficie del orificio | Sección de medición | Acabado fino y uniforme | Rayaduras, picaduras o asperezas superiores a 1,6 micrómetros Ra |
Dos notas prácticas. Primero, mida el orificio a temperatura si puede, porque un cañón caliente no tiene la misma forma que uno frío. En segundo lugar, conserve la hoja de medidas anterior en el archivo de la máquina. Una sola lectura le indica la autorización; dos lecturas con seis meses de diferencia indican la tasa de desgaste, y la tasa de desgaste es lo que predice la próxima fecha de falla.
Dos hojas de medidas valen más que un informe de inspección, porque sólo la tendencia le indica cuándo realizar el pedido.
Riesgos de abastecimiento: tolerancia, intercambiabilidad y plazo de entrega
La mayoría de las quejas sobre piezas de repuesto no se refieren a la calidad del mecanizado. Se trata de la brecha entre lo que asumió el comprador y lo que asumió el proveedor. Estos son los riesgos que vale la pena incluir en una orden de compra.
- Apilamiento en liquidación. Un tornillo en la parte superior de su tolerancia y un cilindro en la parte inferior de su tolerancia pueden dejar un espacio libre dos veces el valor de diseño antes de que la máquina funcione.
- Reclamaciones de dureza sin certificados. La profundidad de nitruración y la dureza de la superficie deben llegar como valores medidos con el envío, no como una frase de marketing en un sitio web.
- Intercambiabilidad del extremo de la interfaz. Los vástagos de tornillos, chaveteros y roscas de acoplamiento varían según la generación de máquinas. Un dibujo de los tramos sin un dibujo del extremo de accionamiento está incompleto.
- Plazo de entrega cotizado para el producto incorrecto. Los tornillos personalizados y los cilindros bimetálicos se fabrican bajo pedido y normalmente necesitan semanas en lugar de días. Los tornillos nitrurados estándar pueden estar en stock. Confirme en qué horario se le cotiza.
- Daños en embalaje y transporte. Las partes largas y delgadas se doblan. El embalaje de exportación debe soportar el tornillo en toda su longitud y la inspección de recepción debe incluir una verificación de rectitud, no solo una mirada visual.
- Documentación para clientes de exportación. Los certificados de materiales, informes dimensionales y registros de tratamiento térmico suelen ser solicitados por el propio cliente final del fabricante de la máquina, especialmente en los mercados europeo y norteamericano.
Para los compradores que comparan un fabricante, un proveedor comercial y un mayorista, la distinción suele aparecer exactamente en esta área. Un productor puede mostrarle la ruta del proceso de nitruración o fundición centrífuga y puede ajustar un plano. Un comerciante envía su dibujo y le devuelve una cotización. Esto no es automáticamente peor, pero cambia quién corre el riesgo cuando se incumple una tolerancia.
Deje por escrito el espacio libre, la dureza y las dimensiones del extremo de transmisión y la mayoría de las disputas sobre piezas de repuesto desaparecerán antes de comenzar.
Piezas de repuesto que vale la pena almacenar y qué pedir justo a tiempo
Las decisiones sobre existencias generalmente se toman en función del costo por artículo en lugar del costo del tiempo de inactividad, lo cual es exactamente al revés. La pregunta correcta es cuántas horas de producción cuesta una pieza faltante y qué tan predecible es el momento de su falla.
Los anillos de retención, puntas de tornillos, boquillas, bandas calentadoras, termopares y sellos se encuentran en stock. Son económicos en relación con el tiempo de inactividad, fallan de manera predecible y sus dimensiones son estables en todas las series de producción. Un solo cajón que cubra estos artículos puede convertir una parada de dos días en un cambio de dos horas.
Los tornillos y barriles pertenecen a una categoría de pedido planificado y no a una categoría de stock. Están fabricados con una geometría específica, es costoso mantenerlos inactivos y duran lo suficiente como para que tener tres variantes inmovilice el capital durante años. El enfoque correcto es una tendencia de desgaste medida más un tiempo de entrega conocido del proveedor, de modo que el pedido salga cuando la tendencia cruza un umbral en lugar de cuando la máquina se detiene.
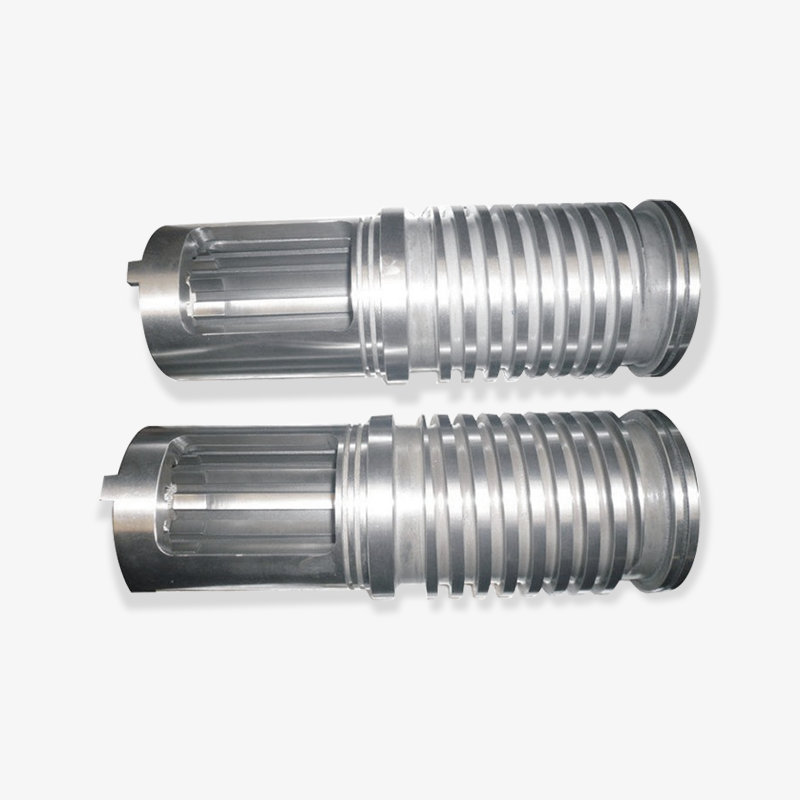
 Accesorios para máquinas de moldeo por inyección SKD61 Cuerpo frontal, piezas pequeñas de tornillo y boquilla en SKD61, con rutas de flujo optimizadas para un flujo de fusión estable y resistencia al desgaste. Ver producto →
Vale la pena consolidar los accesorios consumibles con el mismo proveedor que produce el tornillo y el cilindro, porque las dimensiones del anillo, la punta y el asiento coinciden con ese tornillo específico en lugar de con un estándar genérico.
Para los fabricantes de máquinas que ejecutan un programa de kits de repuesto, una estructura sensata es un kit de consumibles por máquina enviada y un kit de reemplazo por cada dos años de servicio esperado. Esto mantiene al cliente final respaldado sin tener que almacenar una unidad de plastificación completa.
Almacenar las piezas que fallan de forma predecible y económica; Planifique las piezas que fallan de forma lenta y costosa.
Patrones de falla y lo que significan antes de reemplazar cualquier cosa
Leer correctamente un fallo ahorra más dinero que comprar bien. Cuatro patrones cubren la mayor parte de lo que realmente informa un piso moldeado.
Deriva del cojín con temperaturas normales
Cuando el cojín se desvía y las zonas del calentador se mantienen firmes, sospeche primero del anillo de retención y luego del desgaste del ala del tornillo. Una prueba rápida es hacer avanzar el tornillo en una boquilla bloqueada y observar si el tornillo sigue avanzando. Si lo hace, la masa fundida se está deslizando más allá del anillo o de las aletas, y ningún ajuste de temperatura recuperará la repetibilidad.
Manchas negras que aparecen a mitad de carrera.
Las motas que aparecen y desaparecen generalmente significan material degradado retenido en un punto muerto en lugar de un tornillo desgastado. Verifique el asiento del anillo de retención, el asiento de la boquilla y cualquier paso entre el cilindro y la boquilla. Si las motas son consistentes y crecen durante semanas, entonces la causa más probable es la rotura de la superficie del orificio o una capa de nitruro agrietada.
Aumento del par del tornillo y recuperación más lenta
El aumento del par con un punto de ajuste estable apunta a un cañón desgastado que crea un orificio rugoso o a un problema en la zona de alimentación que priva a los vuelos. Verifique la temperatura de la garganta de alimentación y el enfriamiento de la garganta de la tolva antes de ordenar algo. Los imitadores del hambre se desgastan sorprendentemente bien.
Planos cortos de una máquina que antes se llenaba fácilmente
Los disparos cortos tienen muchas causas, pero cuando aparecen junto con un tiempo de recuperación más largo, el grupo plastificante es el lugar donde buscar. Cuando aparecen solos con amortiguación estable, lo más probable es que el problema esté en la boquilla, la temperatura del molde o el perfil de inyección. Separar estos dos casos lleva diez minutos y evita un diagnóstico erróneo costoso.
Mantener un registro simple de la amortiguación, el tiempo de recuperación y el torque por turno convierte los cuatro patrones de anécdota en evidencia. Es el hábito de mantenimiento menos glamoroso y el que se amortiza de manera más consistente.
Un registro de amortiguación, recuperación y torsión a nivel de cambio identifica un grupo plastificante desgastado mucho antes de que se dañen las piezas.
Preguntas que separan a un verdadero fabricante de un comerciante
Cuando compara proveedores de repuestos para máquinas de inyección, las respuestas a unas cuantas preguntas le dicen más que un catálogo.
- ¿Pueden mostrarnos la ruta del proceso para la nitruración o la fundición centrífuga? ¿Lo controlan internamente?
- ¿Qué calidad de acero base tienen en stock? ¿Pueden proporcionar el certificado de la fábrica con el envío?
- ¿Cómo se mide el diámetro exterior del vuelo y en cuántos puntos a lo largo del tornillo?
- ¿Puede mecanizar según un dibujo del cliente que difiera de su serie estándar y cuál es la cantidad mínima de pedido?
- ¿Qué tolerancia mantiene con respecto a la rectitud y cómo se sostiene la pieza durante el embalaje y el envío?
- ¿Cuál es su plazo de entrega realista para un tornillo y cilindro bimetálicos personalizados en lugar de un tornillo nitrurado estándar?
- ¿A qué mercados de exportación ya realiza envíos y qué documentación requieren esos clientes?
El patrón de las respuestas importa. Un productor describe las operaciones, los puntos de inspección y los plazos de entrega en términos específicos. Un revendedor describe productos y precios. Ninguno de los dos es automáticamente incorrecto, pero solo uno de ellos puede ajustar un dibujo cuando el fabricante de su máquina cambia la longitud de la zona de alimentación.
Para los equipos de adquisiciones que trabajan a través de fronteras, también ayuda preguntar quién maneja las preguntas técnicas después del pedido. Un fabricante experimentado pondrá a un ingeniero a discutir las especificaciones, que es exactamente donde se originan la mayoría de los problemas con las piezas de repuesto.
Pregunte sobre procesos e inspección, no sobre categorías de productos; las respuestas separan inmediatamente a un productor de un revendedor.
Instalación, robo y hábitos cotidianos
Un tornillo y un cilindro correctamente especificados aún pueden fallar antes de la instalación. Tres hábitos impiden la mayor parte.
Primero, verifique la alineación y el asiento antes de calentar. El tornillo debe girar libremente con la mano a temperatura ambiente y la brida del cilindro debe asentarse plana contra la carcasa. En segundo lugar, aplique un baño de calor adecuado. Eleve el cilindro por etapas y manténgalo a temperatura el tiempo suficiente para que todo el conjunto se estabilice antes de hacer correr el material, porque un tornillo frío introducido en un cilindro caliente es donde comienza la irritación.
En tercer lugar, realice un robo controlado. Mantenga los primeros cientos de disparos con una contrapresión moderada y una velocidad de tornillo moderada, y observe la tendencia del torque en lugar de la apariencia del disparo. Si el torque aumenta constantemente durante el rodaje, deténgase y vuelva a verificar el espacio libre en lugar de empujarlo.
Día a día, los hábitos que prolongan la vida útil no son glamorosos: mantener la tolva y la garganta de alimentación frías, evitar ejecutar triturado con contaminación metálica, mantener la rutina de purga honesta al momento de la parada y nunca dejar el PVC caliente en el barril durante una parada prolongada. Cada uno de estos elimina un mecanismo de desgaste sin que cueste nada más que disciplina.
La mayoría de las fallas tempranas de tornillos se deben a hábitos de instalación o apagado, no a defectos de mecanizado.
Preguntas frecuentes
¿Qué piezas de la máquina de inyección se desgastan más rápido?
El anillo de retención y la punta del tornillo se desgastan más rápido en cuestión de horas, porque sellan contra la presión del material fundido miles de veces por turno. Las paletas del tornillo y el orificio del cilindro se desgastan más lentamente, pero su reemplazo cuesta mucho más, razón por la cual el anillo suele ser el primer reemplazo y la unidad de plastificación el mayor gasto planificado.
¿Cómo sé si debo reemplazar el tornillo, el cilindro o ambos?
Mida el juego radial en la zona de medición y compárelo con el dibujo original. Si el diámetro del tornillo se desgasta más allá del umbral mientras el orificio aún está dentro de la tolerancia, un tornillo por sí solo puede restaurar el rendimiento. Si el orificio ha crecido, reemplazar solo el tornillo le dejará un espacio excesivo desde el primer día y la pieza nueva se desgastará rápidamente.
¿Puedo reemplazar solo el tornillo sin reemplazar el cañón?
Es posible y a veces sensato, pero sólo con evidencia de medición. Un tornillo nuevo que se inserta dentro de un orificio desgastado pierde la holgura diseñada y, a menudo, funciona peor de lo esperado. Los proveedores que producen ambas piezas pueden verificar el ajuste antes del envío, que es la ruta más segura para cualquier cosa que no sea una máquina básica de bajo costo.
¿Cuándo vale la pena el costo adicional por un tornillo y un cilindro bimetálicos?
Se amortiza cuando la máquina utiliza cargas abrasivas, fundidos corrosivos o un alto número de ciclos donde el tiempo de inactividad es costoso. Para resinas básicas sin relleno en ciclos moderados, una construcción nitrurada correctamente especificada funciona bien y cuesta menos. La decisión debe seguir la carga de relleno y la vida útil esperada más que el hábito.
¿Por qué mi máquina pierde amortiguación incluso con bandas calentadoras nuevas?
La pérdida de amortiguación con las temperaturas correctas casi siempre significa que la masa fundida se desliza hacia atrás, ya sea más allá del anillo de retención o por aletas desgastadas. Pruebe empujando el tornillo hacia adelante contra una boquilla bloqueada y observando si hay fluencia. Si el tornillo se mueve, la respuesta está en el grupo plastificante y no en el sistema de calefacción.
¿Puede un proveedor fabricar piezas de máquinas de inyección según mi dibujo original?
Sí, y este es el camino habitual para los fabricantes de maquinaria y para los trabajos de sustitución de equipos antiguos. Suministre un dibujo completo que incluya el extremo de transmisión, la geometría del tramo, la especificación del material y el tratamiento térmico. Los proveedores que solicitan esos detalles antes de cotizar suelen ser los que también los verificarán después del mecanizado.
¿Qué plazo de entrega debo planificar?
Los tornillos nitrurados estándar pueden estar disponibles en stock, mientras que las construcciones bimetálicas y de geometría personalizada se fabrican bajo pedido y normalmente se ejecutan en semanas en lugar de días. Planifique la compra según su tendencia de uso en lugar de desde la fecha de falla, y confirme qué programa se aplica a la especificación exacta que está solicitando.
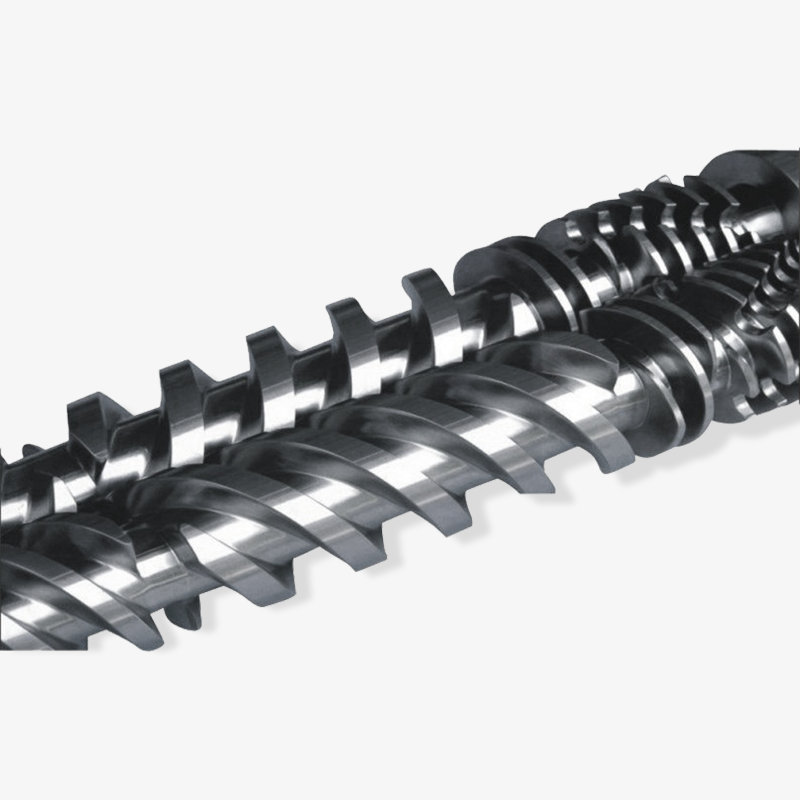
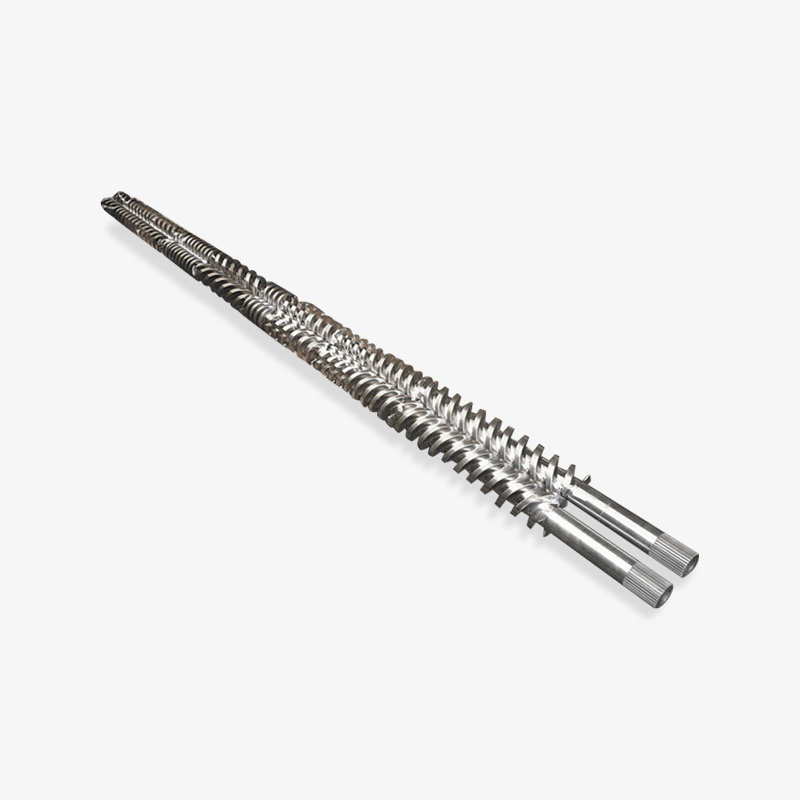
¿Las piezas de tornillos gemelos paralelos y de tornillos gemelos cónicos siguen las mismas reglas?
La lógica es similar pero la geometría no. Los tornillos gemelos entrelazados dependen de perfiles de vuelo precisos y de una distancia entre líneas centrales, por lo que las tolerancias de intercambiabilidad son más estrictas que en un solo tornillo. La medición del desgaste todavía se centra en las superficies de vuelo y las superficies de perforación, pero los valores de holgura aceptables son menores y siempre deben provenir del plano del fabricante de la máquina.
La mayoría de los problemas de amortiguación, tiro corto y motas se remontan a un espacio libre medido, así que mida antes de realizar el pedido.
Adónde ir a continuación
Si está tomando una decisión sobre el desgaste ahora, vale la pena consultar dos recursos antes de solicitar una cotización. Se analizan los síntomas y las causas que aparecen con mayor frecuencia en las máquinas de moldeo; el otro muestra la gama estándar de componentes plastificantes disponibles para equipos de inyección.
Problemas comunes con los tornillos y cilindros de las máquinas de moldeo por inyección Gama de tornillos y cilindros para máquinas de moldeo por inyección
Zhoushan Microwave Screw Machinery ha producido tornillos, barriles y componentes de maquinaria de plástico desde 1990 a partir de una base de producción de más de 10.000 metros cuadrados, suministrando a fabricantes de máquinas y compradores de piezas de repuesto en los Estados Unidos, Alemania, Dubai, Vietnam y Tailandia. La geometría personalizada, los juegos de tornillos y cilindros combinados y los accesorios consumibles se pueden cotizar a partir de su plano.
Pantalla de rodamiento seleccionada

 浙公网安备 33090202000520 号
