

Autor: Weibo
Fecha: Nov 09, 2026
Máquina de moldeo por inyección de dos platos: diseño de abrazadera, cilindro de tornillo y controles de compra
Cuando un moldeador en Vietnam fijó el precio de una celda de 1.300 toneladas para carcasas de baterías, la cifra que decidió el proyecto no fue el precio de la máquina. Era espacio en el suelo. El diseño con abrazaderas requería algo más de once metros de longitud de nave, y el edificio sólo tenía nueve. Pasar a una máquina de moldeo por inyección de dos placas trajo la misma fuerza de cierre a un espacio que la fábrica realmente podía acomodar, lo que mantuvo la grúa, los tramos de enfriamiento y los carros de molde existentes exactamente donde estaban.
Ésa es la razón habitual por la que los compradores empiezan a mirar dos diseños de platina: no la novedad, sino el espacio, el volumen de petróleo y el costo de mantener un varillaje de palanca una vez que aumenta el tonelaje. Por encima de aproximadamente 800 toneladas de fuerza de sujeción, una abrazadera de dos platos normalmente gana en longitud de la máquina y en número de piezas. Por debajo de aproximadamente 400 toneladas, una máquina de palanca suele ser más barata de comprar y más rápida en ciclo seco. Entre esos dos puntos, la decisión depende del rango de altura del molde, los objetivos de tiempo de ciclo y cuánto de su presupuesto de mantenimiento desea gastar en pasadores, casquillos y líneas de lubricación.
Hay una segunda mitad de la decisión que recibe mucha menos atención: la unidad de inyección. Una máquina de dos platos con un diámetro de tornillo incorrecto, un revestimiento de cilindro incorrecto o un anillo de retención que se desgasta en ocho meses no brindará la productividad que prometía el diseño de la abrazadera. Este artículo cubre ambas mitades, porque se ordenan juntas y se cotizan juntas.
Una abrazadera de dos platos alcanza su precio principalmente por encima de las 800 toneladas, donde el ahorro de longitud del compartimento y el menor número de piezas de desgaste compensan el mayor coste de capital.
Cómo una máquina de moldeo por inyección de dos platos genera fuerza de sujeción
La unidad de sujeción de una máquina de dos platos contiene sólo dos platos grandes: uno fijado al bastidor de la máquina y otro que se mueve sobre las barras de unión o sobre una guía lineal. No hay una tercera placa ni un mecanismo de palanca detrás de la placa móvil. La fuerza proviene directamente de los cilindros hidráulicos y las barras de unión se utilizan como guía y bloqueo en lugar de multiplicar la fuerza a través de un varillaje mecánico.
La placa móvil recorre toda la carrera de apertura bajo baja presión y alto flujo desde los cilindros de carrera larga. Una vez que las caras del molde se unan, parta las tuercas dentro de la placa móvil cerca de las ranuras mecanizadas en las barras de unión. Luego, los cilindros de carrera corta empujan la placa móvil hacia adelante unos milímetros contra la placa fija, estirando las barras de unión y generando fuerza de sujeción. La apertura invierte la secuencia: se libera la presión, las tuercas se retraen y los cilindros de carrera larga recuperan el plato.
El ciclo de sujeción en cuatro pasos
- Cierre rápido: cilindros de carrera larga mueven el plato a baja presión hasta llegar a la zona de protección del molde.
- Protección del molde: la fuerza de cierre se limita para que un inserto mal colocado o una pieza atascada detenga el plato en lugar de aplastar el molde.
- Bloqueo: las tuercas partidas se acoplan a las ranuras de la barra de unión y los cilindros de carrera corta generan la fuerza de sujeción establecida.
- Liberar y abrir: la presión de la abrazadera cae, las tuercas se retraen y la platina regresa a velocidad controlada para proteger la pieza y el sistema de expulsión.
Por qué el sistema de bloqueo de barra de unión es el detalle que importa
Debido a que la fuerza de sujeción se aplica en un recorrido muy corto, la precisión del encaje de la tuerca decide qué tan uniformemente llega la fuerza a las cuatro esquinas de la platina. Si una tuerca se engancha una fracción tarde, la placa se inclina y una placa inclinada aparece como destellos en un lado del molde y disparos cortos en el otro. Mejores controles miden la tensión de la barra de unión directamente y ajustan las presiones de los cilindros individuales, lo que mantiene el paralelismo de la placa dentro de una tolerancia de trabajo generalmente citada entre 0,1 y 0,2 mm por metro.
La consecuencia práctica del mantenimiento es sencilla. Ya no es necesario realizar el mantenimiento de los pasadores de palanca, los casquillos y el bloque de distribución de lubricación cada pocas semanas, pero sí es necesario mantener limpias las ranuras de las barras de unión, comprobar el desgaste de los dientes de las tuercas y verificar la calibración de la deformación una vez al año. En plantas con triturado polvoriento o compuestos pesados llenos de vidrio, la contaminación de las ranuras es la causa más común de que una abrazadera de repente se niegue a desarrollar el tonelaje completo.
La fuerza de sujeción de dos platos proviene de cilindros de carrera corta, por lo que el acoplamiento de la tuerca de la barra de unión, y no un varillaje de palanca, se convierte en el elemento de mantenimiento crítico.
Dos placas frente a una abrazadera de palanca: cuál se adapta a su piso de moldura
La mayoría de los compradores que comparan estas dos arquitecturas en realidad están comparando tres cosas: cuánto consume la máquina, cuánta mano de obra de mantenimiento absorbe y cuánta flexibilidad deja para moldes futuros. La siguiente tabla establece las diferencias que aparecen en las cotizaciones reales.
| Consideración | Abrazadera de dos platos | Abrazadera de palanca (tres platos) |
|---|---|---|
| Longitud de la máquina para el mismo tonelaje | Bahías más cortas, a menudo entre un 15 y un 25 por ciento menos de longitud, en caso de alto tonelaje | Más largo, porque la placa de soporte articulada añade longitud detrás de la placa móvil |
| Piezas de desgaste en la abrazadera. | Pocos: dientes de tuerca, casquillos guía, juntas cilíndricas | Más: pasadores de palanca, casquillos, placas de articulación, líneas de lubricación |
| Velocidad del ciclo de secado | Bueno, pero generalmente un poco más lento que un interruptor bien ajustado en un tonelaje pequeño | Rápido, especialmente por debajo de 500 toneladas donde la masa en movimiento es baja |
| Flexibilidad de altura del molde | Amplia, porque la carrera es hidráulica y el ajuste de la altura del molde es sencillo | Limitado por la geometría de palanca y el rango de altura del molde motorizado |
| Coste de capital inferior a 400 toneladas | Mayor fuerza de sujeción por tonelada | Más bajo, por lo que las máquinas pequeñas son en su mayoría de palanca. |
| Coste de capital superior a 1.000 toneladas | Competitivo y, a menudo, más bajo una vez que se cuentan los trabajos de construcción y cimentación. | Más alto, más acero y más carga en el suelo |
| Volumen de aceite e hidráulica. | Bajo movimiento de aceite durante la sujeción porque la carrera es corta | El cilindro de sujeción es pequeño, pero el varillaje necesita lubricación por separado |
| Servicio y repuestos | Menos piezas, pero los cilindros y tuercas grandes son caros cuando fallan | Piezas individuales baratas, reemplazadas con más frecuencia |
Vale la pena cuantificar la brecha del ciclo seco en lugar de suponerla. En una máquina de 300 toneladas que ejecuta un ciclo de 12 segundos, un interruptor puede ofrecer una ventaja de medio segundo, lo que equivale a alrededor del cuatro por ciento de la producción. En una máquina de 1.300 toneladas que ejecuta un ciclo de 45 segundos para una pieza grande, ese medio segundo está más cerca del uno por ciento, y la longitud de la bahía ahorrada más el mantenimiento reducido valen mucho más que la diferencia del ciclo.
El rango de altura del molde merece más atención de la que suele recibir, especialmente en los talleres. Una abrazadera hidráulica de dos platos acepta una mayor variedad de alturas de pila de moldes sin cambiar la configuración de la máquina, lo cual es importante cuando un moldeador gana un contrato con un molde que fue construido para una prensa diferente. Las máquinas de palanca manejan esto a través del ajuste motorizado de la altura del molde y, en moldes muy altos, es posible que la palanca no se enderece completamente, lo que reduce la fuerza de sujeción alcanzable.
También está la cuestión de las fundaciones. Una máquina de palanca de 2.000 toneladas concentra la carga de manera diferente que una máquina de dos platos de la misma potencia, y en edificios más antiguos la diferencia puede decidir si se necesita un foso nuevo o una losa reforzada. Solicite a ambos proveedores los planos de carga del piso y profundidad del foso antes de firmar cualquier cosa.
Compare dos máquinas de platina y palanca en cuanto a la longitud de la bahía, el rango de altura del molde y el costo de mantenimiento de cinco años, no solo en el ciclo seco.
Dimensionamiento de la fuerza de sujeción, la platina y el espacio del molde antes de comprar
La fuerza de sujeción no es un número que usted elige porque la máquina de al lado lo tiene. Se calcula a partir del área proyectada de la pieza y las guías, multiplicada por la presión de la cavidad necesaria para llenar y empaquetar el molde. Una fórmula de estimación viable en unidades métricas es la fuerza de sujeción en toneladas igual al área proyectada en centímetros cuadrados multiplicada por la presión de la cavidad en bar, dividida por 1000. Muchos moldeadores simplemente utilizan una regla general de 0,5 a 0,8 toneladas por centímetro cuadrado de área proyectada para piezas básicas, que aterrizan en el mismo lugar.
Cuatro controles que deciden si la máquina encaja en el molde
- Fuerza de sujeción con margen: calcule el requisito, luego agregue entre un 10 y un 20 por ciento para empaquetaduras, cavidades descentradas y moldes futuros con un área proyectada más grande.
- Espaciado de las barras de unión y tamaño de la placa: el cuerpo del molde, las placas de sujeción y cualquier tracción hidráulica del núcleo deben pasar físicamente entre las barras de unión y aterrizar dentro del patrón de pernos de la placa.
- Altura del molde y luz del día: la altura de la pila cerrada debe situarse entre la altura mínima y máxima del molde, y la luz del día abierta debe despejar la pieza más la pinza del robot.
- Expulsión: la carrera y la fuerza del eyector deben adaptarse a la profundidad de la pieza, especialmente para alojamientos embutidos profundos donde una carrera corta deja la pieza colgando del núcleo.
| Tipo de pieza y material | Presión de cavidad para estimación (bar) | Comentario |
|---|---|---|
| PE o PP, pared gruesa, longitud de flujo corta | 300 a 400 | Fácil llenado, sección de pared generosa |
| Piezas generales de ABS, PS, HDPE | 400 a 500 | Rango de trabajo estándar para estimación |
| Embalaje de PP de pared delgada | 600 a 800 | Alta relación entre longitud de flujo y espesor de pared |
| Piezas técnicas de PA o PBT rellenas de vidrio | 700 a 1.000 | Alta viscosidad más carga de relleno |
| Piezas de precisión con tolerancia estricta | 800 a 1200 | Se requiere embalaje completo y baja contracción. |
La deflexión del plato es el segundo número que decide la calidad de la pieza. Una platina que se dobla bajo carga permite que las caras del molde se separen en el centro, y el resultado es una pieza con destellos en el medio y disparos cortos en los bordes. Los fabricantes de máquinas citan límites de deflexión y es justo preguntar el valor con la fuerza de sujeción nominal. Es igualmente justo preguntar cómo cambia el valor cuando el molde se monta descentrado, lo cual es normal en talleres que ejecutan trabajos mixtos.
Para moldes muy grandes, el espaciamiento de las barras de unión, más que el tonelaje, a menudo se convierte en el factor limitante. Es común encontrar una máquina con suficiente fuerza de sujeción pero no suficiente espacio entre las barras para la base del molde, lo que obliga a saltar al siguiente tamaño y a un compromiso de capital mucho mayor. Dibujar el sobre del molde en papel antes de la consulta de la máquina ahorra semanas de negociación posterior.
Calcule la fuerza de sujeción a partir del área proyectada y la presión de la cavidad, luego confirme el espaciado de las barras de unión, la altura del molde y la carrera del expulsor antes de ordenar la máquina.
Donde dos máquinas de platina cambian el diseño de la planta y el uso de energía
Los cambios de diseño son más fáciles de ver cuando la longitud de la máquina se dibuja a escala para toda una bahía. El siguiente cuadro compara las longitudes totales indicativas de la máquina para la misma clase de fuerza de sujeción, utilizando dimensiones típicas del catálogo en lugar de un dibujo específico del fabricante. Su objetivo es mostrar la tendencia, no reemplazar un dibujo de cotización.
Longitud indicativa de la máquina por clase de fuerza de sujeción (metros)
Abrazadera de palanca Abrazadera de dos platos
palanca de 450 t
7.2
450 t dos platos
6.0
palanca de 900 t
9.4
900 t dos platos
7.8
Palanca de 1.300 t
11.2
1.300 t dos platos
9.1
palanca de 2.000 t
14.5
2.000 t dos platos
11.6
La brecha se amplía a medida que aumenta el tonelaje, que es exactamente la razón por la que dos diseños de platina dominan las nuevas instalaciones de alto tonelaje. Ahorrar entre dos y tres metros de longitud de nave rara vez es sólo un coste de construcción; a menudo decide si una máquina adicional cabe en un tramo de grúa existente, y esa máquina adicional puede valer más que la diferencia de precio entre los diseños de abrazadera.
El comportamiento energético sigue el mismo patrón. Debido a que la fuerza de sujeción se genera en una carrera corta, el volumen de aceite que se mueve durante la sujeción es pequeño y la bomba realiza menos trabajo por ciclo con un tonelaje alto. Esa ventaja es más fácil de capturar con una bomba servoimpulsada o un sistema de desplazamiento variable de circuito cerrado, combinado con un acumulador donde los picos de sujeción y de inyección se superponen. En máquinas sin esa estrategia de control, el ahorro teórico puede desaparecer.
La refrigeración, el sistema hidráulico y el acceso de servicio también cambian. Una máquina más corta generalmente significa recorridos hidráulicos más cortos y menos puntos de fuga, pero los cilindros se ubican cerca de las barras de unión, por lo que es necesario considerar el acceso para el reemplazo de sellos en la etapa de diseño. Deje al menos un metro de espacio libre en el lado no operador y compruebe que el gancho de la grúa pueda alcanzar el cañón para retirar los tornillos sin desmontar la valla de seguridad.
Por encima de las 900 toneladas, la longitud de la bahía ahorrada y el menor movimiento de aceite son los dos beneficios de diseño que más a menudo justifican una máquina de dos platos.
La unidad de inyección aún decide la calidad de la pieza en una máquina de dos platos
Los compradores dedican meses a la abrazadera y luego aceptan cualquier unidad de inyección que esté en el catálogo estándar. Esto es un error, porque en una máquina grande de dos platos, la unidad de inyección es donde aparecen la mayoría de los problemas de calidad una vez que comienza la producción. El peso del disparo, la velocidad de inyección, la capacidad de plastificación y la homogeneidad de la masa fundida provienen de la combinación de tornillo, cilindro y boquilla, y ninguno de ellos se decide mediante el diseño de la abrazadera.
El diámetro del tornillo es el primer compromiso. Un tornillo más grande ofrece más peso de disparo para la misma carrera, pero para una presión hidráulica determinada produce una presión de inyección específica más baja en la boquilla. Aumentar un tamaño de tornillo para ganar capacidad de disparo puede costar entre un veinte y un treinta por ciento de la presión de inyección disponible, lo que es suficiente para convertir una cómoda ventana de proceso en una marginal en una pieza de pared delgada. El enfoque correcto es dimensionar el tornillo según el peso del disparo y luego confirmar que la presión de inyección resultante, multiplicada por la relación de intensificación, aún cubre con margen los requisitos del molde.
La capacidad de plastificación es la limitación que frena los trabajos con alta cavitación. El tornillo debe fundir y homogeneizar la granalla durante el tiempo de enfriamiento del ciclo anterior, por lo que la tasa de recuperación fija el límite de producción. Un tornillo con una sección de barrera adecuada y una zona de alimentación bien diseñada se recupera más rápido a una velocidad más baja, lo que reduce la variación de la temperatura de fusión y protege el polímero del daño por cizallamiento.
La longitud del cañón y el recuento de zonas de calentamiento siguen el tornillo. Una unidad de uso general puede funcionar con cuatro o cinco zonas; Una máquina de procesamiento amplio que maneja resinas de ingeniería a menudo necesita más zonas además de un calentador de boquilla separado y un sensor de presión de fusión en la boquilla. La posición del sensor es importante, porque un transductor montado demasiado lejos de la punta lee una presión retrasada que luego el controlador corrige en exceso.
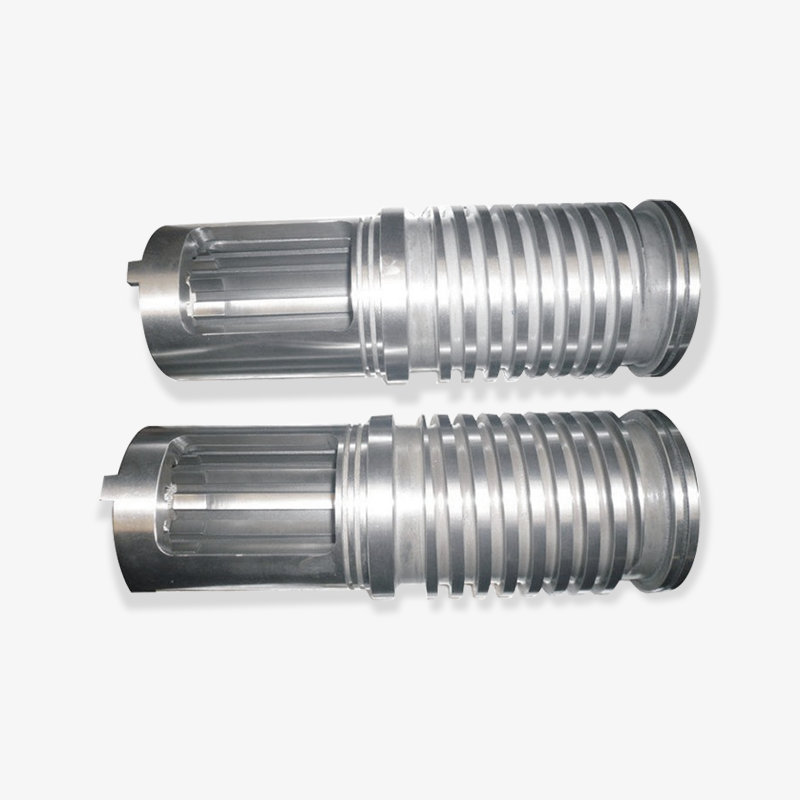
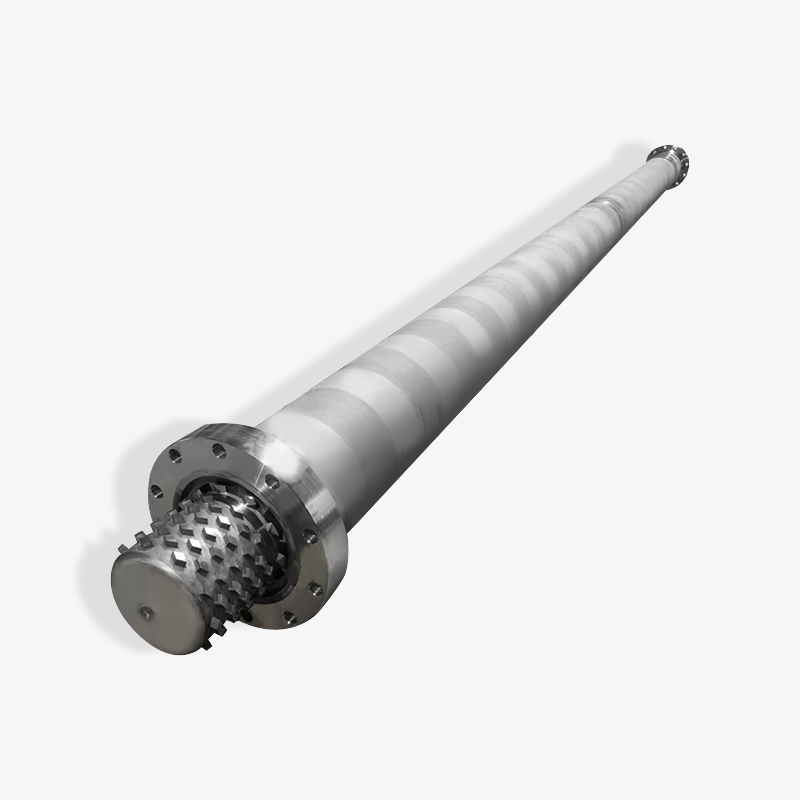
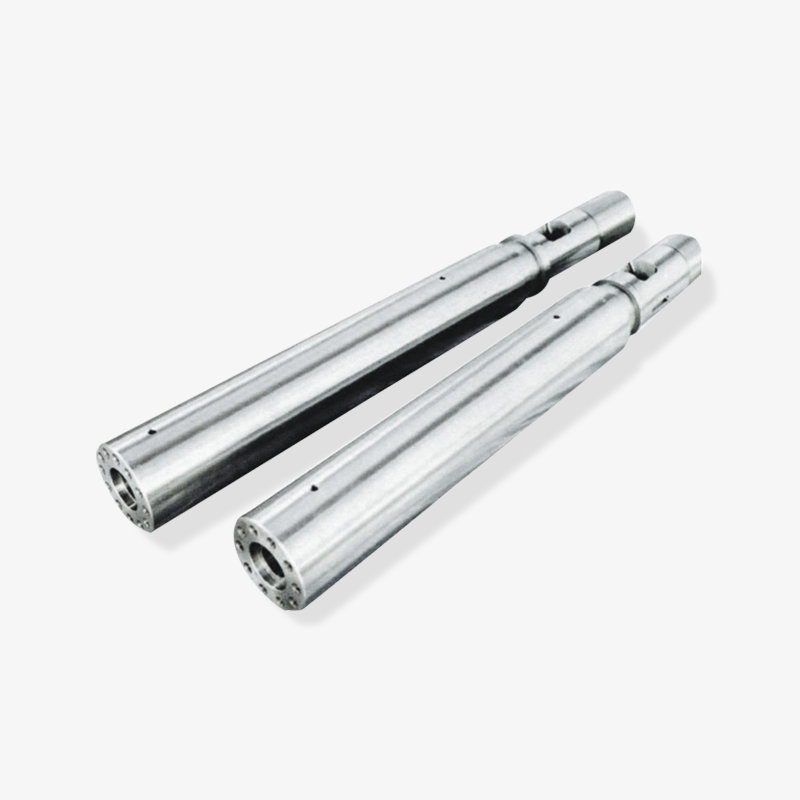
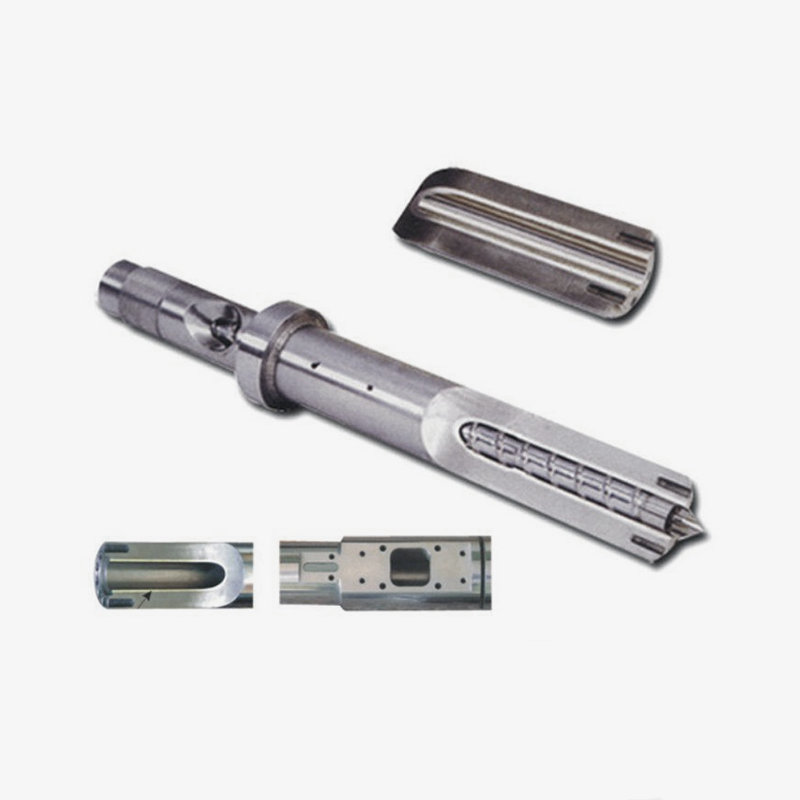
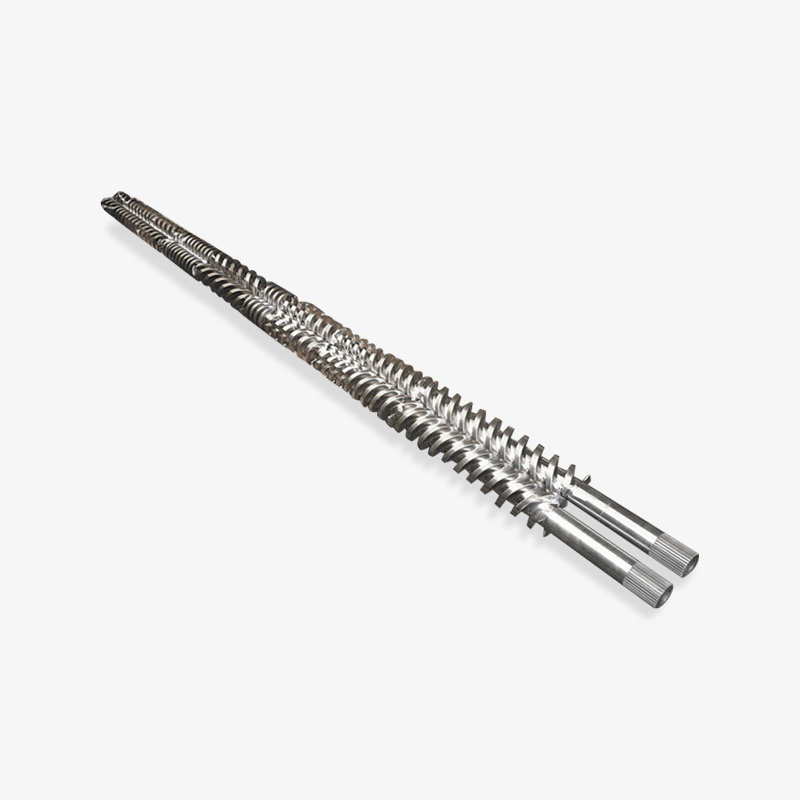
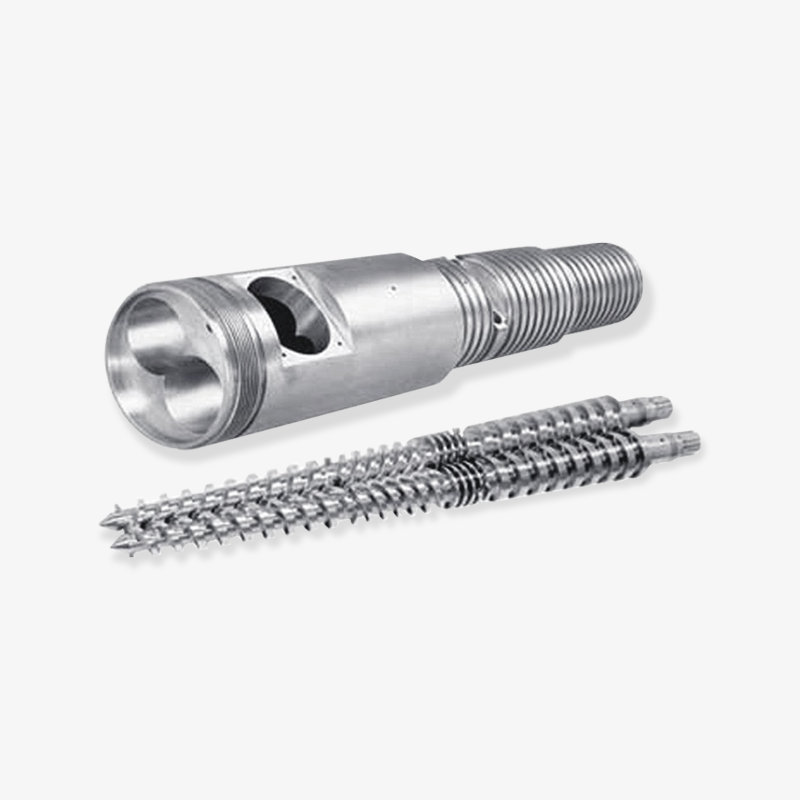
 Barril de tornillo de máquina de moldeo por inyección personalizado Conjunto de tornillo y cilindro combinados con especificaciones y tratamientos personalizables para una plastificación estable; Revise las dimensiones y los detalles de manejo al configurar máquinas grandes. Ver producto →
En las máquinas de la clase de 1.000 toneladas, los tornillos suelen tener entre 90 y 130 mm de diámetro, y el cañón es un componente largo y pesado que es difícil de manejar sin puntos de elevación adecuados. Especifique los puntos de elevación y la dirección de extracción en la etapa de pedido. Suena trivial hasta que el primer cambio de tornillo ocurre en un turno de viernes por la noche con la grúa ya comprometida con un cambio de molde.
El tonelaje de sujeción determina el tamaño de la máquina, pero el diámetro del tornillo, la capacidad de plastificación y la presión de la boquilla deciden si la máquina realmente mantiene la tolerancia en la producción.
Especificaciones de tornillo y cilindro que coinciden con unidades de abrazadera grandes
Una vez que la fuerza de sujeción supera la marca de 700 toneladas, la unidad de inyección se pide por separado en muchos proyectos, ya sea como reemplazo de una unidad desgastada o como una configuración personalizada. La siguiente tabla proporciona pesos de inyección aproximados para tornillos de uso general, lo que resulta útil como primera comprobación de cordura cuando llega una cotización con un diámetro de tornillo que parece demasiado pequeño o demasiado grande para la pieza.
| Diámetro del tornillo (mm) | Peso aproximado del disparo, PS (g) | Clase de fuerza de sujeción normalmente emparejada (t) | Aplicación típica |
|---|---|---|---|
| 45 | 230 | 100 a 180 | Piezas técnicas pequeñas, trabajos multicavidades. |
| 60 | 540 | 250 a 400 | Piezas de electrodomésticos, molduras para automóviles. |
| 75 | 1.070 | 450 a 650 | Cajas, contenedores, carcasas grandes. |
| 90 | 1.840 | 700 a 1.000 | Piezas de automoción y logística |
| 110 | 3.370 | 1.100 a 1.600 | Cajas de baterías, palets, piezas técnicas de gran tamaño. |
| 130 | 5.560 | 1.800 a 2.500 | Piezas muy grandes, baja cavitación. |
La relación longitud-diámetro controla cuánto tiempo de residencia obtiene el polímero y qué tan estable se vuelve la masa fundida. Una proporción de 20:1 a 22:1 cubre la mayoría de los trabajos básicos, mientras que 24:1 y superiores son adecuadas para resinas y compuestos de ingeniería donde la mezcla y la uniformidad de la temperatura son importantes. La relación de compresión suele caer entre 2,0 y 3,0 para tornillos de inyección, menor para materiales sensibles al corte y mayor para resinas cristalinas que necesitan una transición rápida.
La sección de medición merece su propia decisión. Una zona de medición simple y un diseño de barrera se comportan de manera diferente en cuanto a la estabilidad de recuperación, y en una máquina de dos platos que ejecuta una gran carga, la estabilidad de recuperación afecta directamente la consistencia del peso de la pieza en todas las cavidades. Cuando la pieza tiene una tolerancia de peso estricta, un tornillo con una sección de mezcla en la zona de medición a menudo se amortiza más rápido que cualquier equipo de inspección posterior.
La válvula antirretorno, o anillo de retención, es el componente más barato de la unidad de inyección y el que genera más desechos. Un anillo desgastado permite que la masa fundida se deslice hacia atrás durante la inyección, por lo que la máquina mantiene la posición empujando más material y el peso del disparo se desplaza entre ciclos. Especifique el material del anillo para la carga de relleno en su complejo y guarde uno de repuesto en el estante. En trabajos rellenos de vidrio, el anillo puede ser el primer elemento que se reemplaza, a veces dentro de un año.
Dimensione el tornillo según el peso del disparo y la presión de inyección requerida, luego confirme L/D, la relación de compresión y verifique el material del anillo con el compuesto real.
Desgaste, materiales y el costo de equivocarse en el cañón
La selección de barriles es donde un equipo de compras puede ahorrar dinero rápidamente y perderlo aún más rápidamente. Un barril nitrurado es la opción estándar para resinas comerciales sin carga: una capa de nitruración de aproximadamente 0,4 a 0,7 mm con una dureza superficial de alrededor de 900 a 1000 HV, aplicada a un cuerpo de acero de nitruración. Funciona bien para poliolefinas, PS, ABS y trabajos de uso general con un contenido de relleno modesto.
Una vez que el compuesto lleva más de aproximadamente 20 a 25 por ciento de fibra de vidrio, carga mineral o pigmento abrasivo, el mecanismo de desgaste cambia de un pulido lento a una erosión rápida. Un barril bimetálico con un revestimiento fundido centrífugamente que contiene partículas de carburo resiste mucho mejor esa erosión, y la prima de costo suele ser entre dos y tres veces el precio de un barril nitrurado del mismo tamaño. La rentabilidad depende del tonelaje, el tiempo del ciclo y la carga de llenado, y el cálculo es sencillo: compare el intervalo de reemplazo de un barril nitrurado con uno bimetálico, agregue el costo del tiempo de inactividad y vea qué número es menor.
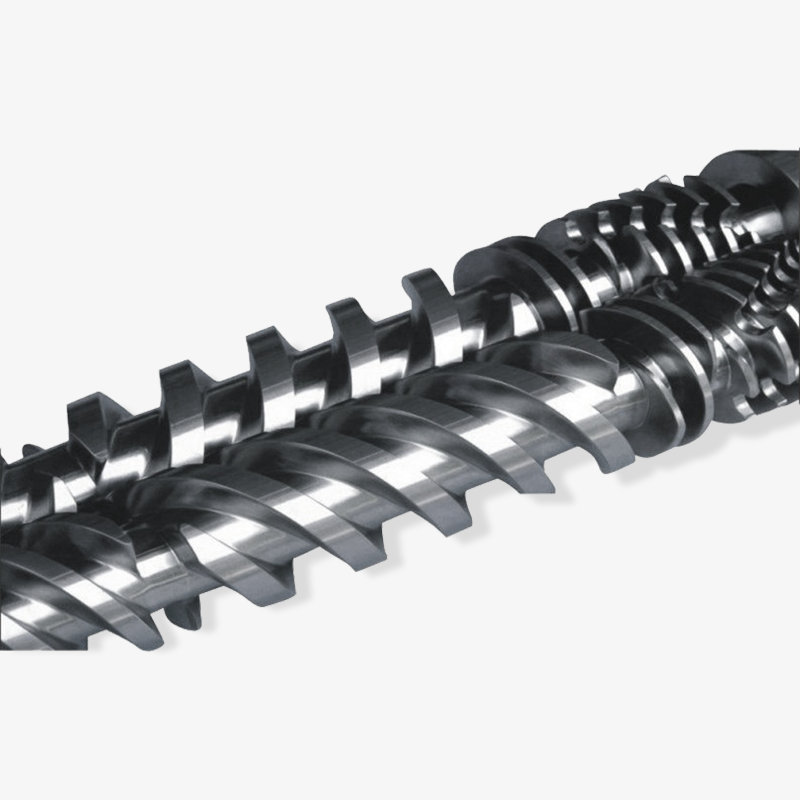
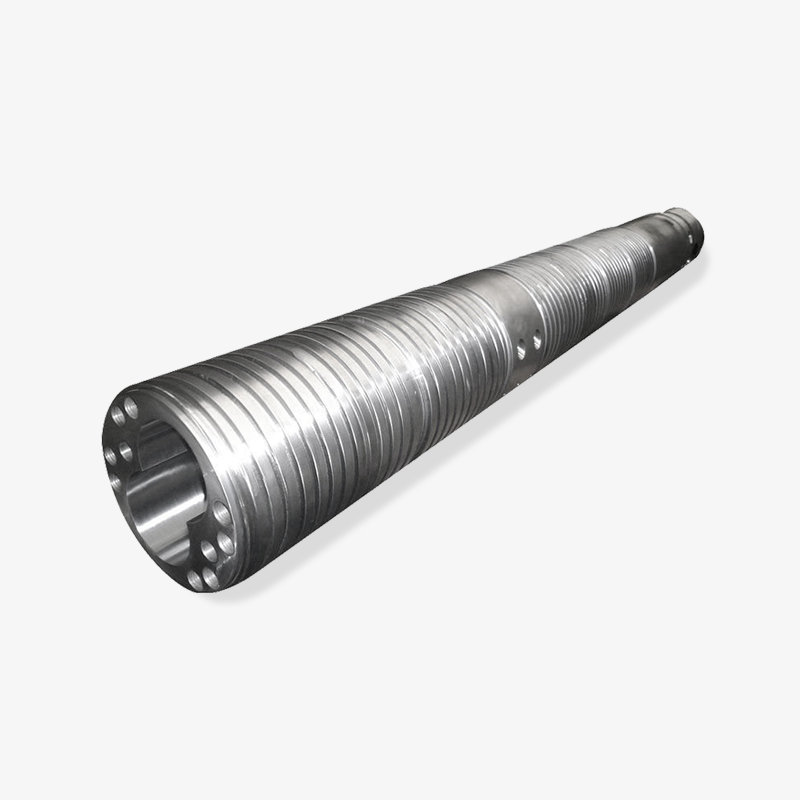
 Barril de tornillo bimetálico personalizado para maquinaria de plástico Opciones de tornillo y cilindro bimetálicos destinadas a la resistencia al desgaste y la corrosión, con componentes compatibles con CNC y aleaciones personalizadas para plásticos de ingeniería especiales o cargados. Ver producto →
La corrosión es un problema distinto de la abrasión y necesita una respuesta distinta. PVC, POM, grados retardantes de llama y materiales con residuos ácidos atacan la pared del cilindro y la superficie del tornillo incluso cuando no hay relleno presente. En esos casos, un revestimiento resistente a la corrosión o un material de cilindro y tornillo que combine adecuadamente es más importante que la dureza por sí sola.
Dónde aparece primero el desgaste
- El anillo de retención y el asiento, porque ven la presión más alta y el contacto más deslizante.
- La zona de alimentación del tornillo, donde la profundidad del vuelo aumenta gradualmente y la velocidad de transporte de sólidos disminuye.
- La sección de dosificación, donde el diámetro del cañón crece y las puntas de las plumas pierden su filo.
- La boquilla, especialmente con materiales rellenos y diámetros de orificio pequeños.
Medir el desgaste es simple y rara vez se hace con suficiente frecuencia. Un medidor de diámetro en tres posiciones a lo largo del cañón, un micrómetro en los tramos del tornillo y una verificación visual en el asiento del anillo le indicarán si es necesario reemplazar la unidad o simplemente un anillo nuevo. Registrar esos números cada año convierte el mantenimiento de una conjetura en una programación y le brinda al proveedor suficiente información para cotizar un reemplazo con precisión.
Elija acero nitrurado para resinas limpias y un revestimiento bimetálico una vez que el contenido de relleno supere aproximadamente el 20 por ciento, pero verifique la corrosión por separado de la abrasión.
Lista de verificación de solicitudes de presupuesto para compradores que trabajan con un fabricante de tornillos y barriles
La mayoría de los pedidos de tornillos y barriles retrasados no se retrasan por la capacidad de producción. Se retrasan por falta de información, y el elemento que falta suele ser una dimensión de brida o un orificio de termopar que solo aparece cuando se ofrece el nuevo cilindro a la máquina. Reunir los datos a continuación antes de que se envíe la consulta elimina la mayor parte de ese riesgo.
Datos a incluir en la consulta
- Marca, modelo y fuerza de sujeción nominal de la máquina, además del número de pieza del tornillo original, si está disponible.
- Diámetro del tornillo, longitud total y relación entre longitud efectiva y diámetro, con dibujo si el original no es estándar.
- Longitud del cañón, diámetro exterior de la brida, espesor de la brida, círculo de pernos y número de orificios para pernos.
- Forma y posición de la garganta de alimentación, si se incluye una manga de alimentación y las dimensiones de la abertura de la garganta.
- Recuento de zonas de calentamiento, anchos y voltajes de las bandas del calentador, además de posiciones y profundidades de los orificios del termopar.
- Tipo de boquilla, radio, diámetro del orificio y si se requiere una boquilla con cierre o con resorte.
- Material a procesar, contenido de relleno y cualquier aditivo retardante de llama o corrosivo.
- Tratamiento superficial requerido, especificación de dureza y si se espera un informe dimensional.
Vale la pena ser explícito acerca de la inspección. Un proveedor serio proporcionará un informe dimensional, lecturas de dureza, un registro de rectitud y el resultado de una prueba de presión para el cañón. Si esos documentos no se ofrecen, pregunte si se pueden ofrecer, porque un proveedor que mide su propia producción suele ser un proveedor que puede mantener una tolerancia tanto en el segundo pedido como en el primero.
También hay un punto comercial que los compradores experimentados plantean con antelación. Pregunte si la empresa es un fabricante con mecanizado, nitruración y rectificado internos, o un mayorista que ensambla piezas de varios talleres. Por lo general, un fabricante puede controlar el tiempo de entrega y resolver una cuestión de tolerancia directamente, mientras que una empresa comercial agrega una capa de comunicación. Ambos modelos pueden funcionar, pero la decisión de compra debe reflejar con cuál se está tratando.
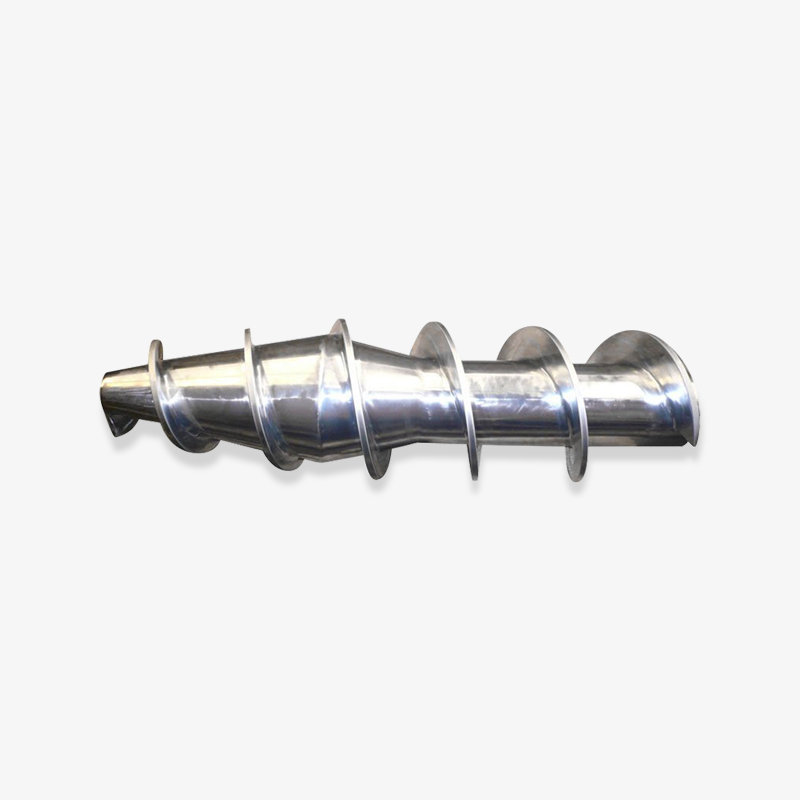
 Boquilla y componentes de tornillo de máquina de moldeo por inyección personalizados Cuerpo frontal SKD61, componentes de tornillo y boquilla para estabilidad de plastificación; útil para especificar piezas de desgaste coincidentes y mantener repuestos críticos con los componentes principales. Ver producto →
Finalmente, ordena las piezas pequeñas con las grandes. Las puntas de los tornillos, los anillos de retención, los asientos, las puntas de las boquillas y las bandas calefactoras son baratos en comparación con los componentes principales y son los elementos que detienen una línea cuando fallan. Un solo envío que contenga un anillo y una boquilla de repuesto cuesta mucho menos que un transporte aéreo de emergencia tres meses después.
Una solicitud de presupuesto completa con dimensiones de bridas, posiciones de termopares y detalles de relleno elimina la mayor parte del riesgo de tiempo de entrega antes de realizar el pedido.
Precio, plazo de entrega y selección de proveedores
Para un proyecto de máquina de dos platos, el paquete de tornillo y cilindro es una pequeña parte del costo total pero una gran parte del riesgo del cronograma. Un tornillo y un cilindro de nitruración estándar para una unidad de inyección de tamaño mediano generalmente demoran varias semanas desde la aprobación del dibujo, y una unidad bimetálica o una brida personalizada pueden demorar más. Esas semanas transcurren entre la instalación de la máquina y la primera pieza vendible, por lo que pertenecen al plan del proyecto, no a un correo electrónico de seguimiento.
Tres factores mueven el precio más que cualquier otra cosa. El material y el tratamiento son lo primero, ya que un cilindro bimetálico y un tornillo cuestan sustancialmente más que un par nitrurado. El tamaño viene en segundo lugar, porque un cañón de 130 mm consume mucho más acero y tiempo de mecanizado que uno de 60 mm. La complejidad viene en tercer lugar: una brida no estándar, una garganta de alimentación inusual o un tornillo con una sección de mezcla especializada agregan tiempo de ingeniería antes de que se corte la primera viruta.
La selección de proveedores suele reducirse a la evidencia. Pregunte cuánto tiempo lleva la empresa produciendo juegos de tornillos y cilindros, cuántos metros cuadrados de espacio de mecanizado opera y a qué mercados de exportación atiende ya. Un fabricante que ha suministrado a fabricantes de maquinaria de plástico en América del Norte, Europa y el sudeste asiático durante décadas ya ha pasado por las auditorías de proveedores que realizaría su propio equipo de calidad.
Zhoushan Microwave Screw Machinery produce tornillos y cilindros para maquinaria de plástico desde 1990, opera desde un taller de más de 10.000 metros cuadrados y exporta a mercados como Estados Unidos, Alemania, Dubai, Vietnam y Tailandia. La gama de productos cubre tornillos simples, cilindros de tornillos gemelos cónicos y paralelos, cilindros de tornillos planetarios, cilindros de tornillos bimetálicos, tornillos de extrusión de caucho y cilindros y accesorios de tornillos para máquinas de moldeo por inyección, lo que significa que un comprador que ensambla una unidad de inyección para una máquina grande de dos placas puede obtener el paquete de desgaste completo de un contacto técnico en lugar de coordinar varios talleres.
Trate el pedido de tornillos y cilindros como un elemento programado con su propio plazo de entrega y seleccione un proveedor basándose en la capacidad de fabricación documentada en lugar de solo en el precio.
Preguntas frecuentes: Preguntas sobre la máquina de moldeo por inyección de dos platos
¿Es mejor una máquina de moldeo por inyección de dos platos que una máquina de palanca?
Es mejor por encima de aproximadamente 800 toneladas, donde la unidad de sujeción más corta, el rango más amplio de altura del molde y la reducción de piezas de desgaste compensan el mayor costo de capital. Por debajo de aproximadamente 400 toneladas, una máquina de palanca suele ser más barata y ligeramente más rápida en el ciclo seco, por lo que la ventaja de dos platos se reduce considerablemente.
¿Cómo calculo la fuerza de sujeción que necesito?
Multiplique el área proyectada de la pieza y el canal en centímetros cuadrados por la presión de la cavidad en bar, luego divida por 1000 para obtener toneladas. Agregue un margen del 10 al 20 por ciento para el embalaje y los moldes futuros, y confirme la cifra con el análisis de llenado del fabricante del molde antes de comprometerse con el tamaño de la máquina.
¿La unidad de inyección es diferente en una máquina de dos platos?
No en principio, sino en escala. Las unidades de sujeción grandes se combinan con tornillos en el rango de 90 a 130 mm y pesos de inyección de aproximadamente 1,8 a 5,5 kilogramos para el poliestireno, por lo que la capacidad de plastificación, las zonas de calentamiento del cilindro y la recuperación del tornillo se vuelven más críticas para el tiempo de ciclo que en una máquina pequeña.
¿Con qué frecuencia es necesario reemplazar los tornillos y los cilindros?
Para resinas básicas limpias en una máquina que funciona bien, un tornillo y un cilindro nitrurados pueden durar muchos años. Con compuestos rellenos de vidrio, es posible que sea necesario reemplazar el anillo de retención dentro de un año y el cilindro en sí mucho antes, razón por la cual las aplicaciones abrasivas generalmente justifican un revestimiento bimetálico desde el principio.
¿Puedo colocar un tornillo y un cilindro nuevos en una máquina más antigua?
Generalmente sí, siempre que las dimensiones de la brida, la garganta de alimentación, la longitud del tornillo y la conexión del accionamiento se midan con precisión. Muchas máquinas antiguas tienen bridas no estándar, por lo que es esencial un plano dimensional o una medición en el sitio antes de fabricar el reemplazo.
¿Qué debo comprobar en el momento de la entrega?
Confirme el informe dimensional con el dibujo, verifique las lecturas de dureza, inspeccione el orificio y las superficies de las aletas en busca de rayas y verifique que los orificios del termopar y las posiciones de la banda calefactora coincidan con la máquina. Haga pasar la unidad por un calentamiento a baja temperatura antes de la producción para confirmar la cobertura del calentador y la respuesta del sensor.
La mayoría de las preguntas sobre la compra de dos platos regresan a tres números: fuerza de sujeción requerida, peso del disparo y confirmación de que el molde encaja entre las barras de unión.
Lecturas relacionadas y próximos pasos
El diseño de la abrazadera y la unidad de inyección se especifican en la misma reunión de proyecto, pero el mantenimiento lo realizan personas diferentes, y ambos merecen una decisión documentada. Antes de enviar la orden de compra, coloque el cálculo de la fuerza de sujeción, el dibujo del molde y las especificaciones del tornillo y el cilindro en un solo archivo, y envíe ese archivo a todos los proveedores involucrados.
Páginas útiles en este sitio.
Si todavía se está seleccionando la máquina, solicite al fabricante de la máquina el dibujo de la unidad de inyección con antelación. Ese único documento le informa al fabricante de tornillos y cilindros el tamaño de la brida, la longitud del tornillo, la disposición de la zona de calentamiento y la interfaz de la boquilla, y permite que el pedido de piezas de desgaste se ejecute en paralelo con la instalación de la máquina en lugar de después.
Para los compradores que manejan una cartera mixta de máquinas grandes de dos platos y prensas de palanca más pequeñas, también ayuda estandarizar los diámetros de los tornillos donde lo permite la gama de piezas. Menos tamaños significan menos anillos de repuesto, menos variantes de bandas calefactoras y un tiempo de respuesta más corto cuando se detiene una línea.
Solicite el paquete de tornillo y cilindro junto con la máquina, utilizando un documento que combine los datos de la abrazadera, la envolvente del molde y las dimensiones de la unidad de inyección.
Pantalla de rodamiento seleccionada

 浙公网安备 33090202000520 号
