

Autor: Weibo
Fecha: Nov 17, 2026
Piezas de máquinas de inyección de plástico: guía de compra de tornillos, cilindros y piezas de desgaste
Una máquina de 250 toneladas se detiene a mitad de un turno. El peso de la granalla ha estado variando durante tres semanas, el tiempo de fusión es casi un 20 por ciento superior al punto de ajuste y se muestran rayas negras en las piezas que estaban limpias el mes pasado. El mantenimiento revisa primero el molde, luego la resina y finalmente retira la unidad de plastificación y descubre que la sección dosificadora del tornillo está lo suficientemente desgastada como para que el material se deslice hacia atrás más allá del anillo de retención.
Ese es el modo de falla que realmente cuesta la producción en una máquina de moldeo por inyección. Ni la bomba, ni la válvula: el tornillo, el cilindro, el anillo de retención y la boquilla. Estos cuatro se desgastan juntos, pero casi siempre se compran como cuatro artículos separados, ordenados uno a la vez, siendo el más barato y el primero en fallar el primero en recibir atención.
El resultado habitual: alguien emite una orden de compra para un barril, la sigue con un tornillo y empuja el anillo de retención hasta la siguiente parada. La máquina vuelve a funcionar, todavía tiene fugas, todavía se desvía y se culpa al nuevo tornillo por ello.
Si ha buscado este tema antes, probablemente haya llegado a páginas que describen componentes de moldes de inyección: cavidades, núcleos, pasadores eyectores, canales, circuitos de enfriamiento. Esas son piezas de moldes, no piezas de máquinas. Se encuentran en una cadena de suministro diferente, fracasan de diferentes maneras y son comprados por personas diferentes. Este artículo se queda en el lado de la máquina: qué piezas de la máquina de inyección de plástico se desgastan, cómo se especifican, qué comprobar antes de realizar el pedido y cómo evitar que una reparación se convierta en una compra repetida tres meses después.
Las piezas de las máquinas de inyección de plástico que cuestan más producción (tornillo, cilindro y anillo de retención) rara vez aparecen en una lista de repuestos, porque fallan por una lenta disminución del rendimiento en lugar de por una rotura repentina.
¿Qué piezas de la máquina de inyección de plástico realmente deciden su producción?
Si se elimina el lenguaje de marketing, las piezas de una máquina de moldeo por inyección se dividen en tres grupos. Cada grupo tiene su propia lógica de compra, y mezclarlas es donde comienzan la mayoría de los errores de pedido.
- Unidad de plastificación e inyección: tornillo, cilindro, anillo de retención (válvula antirretorno), punta de tornillo, boquilla, cuerpo de boquilla, garganta de alimentación, bandas calefactoras y bolsas de termopar. Estas piezas ven el polímero fundido bajo presión, en cada ciclo, durante años.
- Sistema de sujeción y bloqueo: tirantes, tuercas de tirantes, platos fijos y móviles, pasadores basculantes, casquillos, cilindros hidráulicos y el pistón de sujeción. Estas piezas sufren carga mecánica y fatiga, no polímero.
- Accionamiento, hidráulica y control: bombas, válvulas proporcionales, servomotores, sensores de presión, transductores de posición y módulos de control. Estos fallan por contaminación, calor o componentes electrónicos, no por abrasión.
El grupo de plastificación e inyección es donde se decide la producción. Una bomba desgastada emitirá una alarma y detendrá la máquina. Un anillo de retención desgastado mantendrá la máquina en funcionamiento y al mismo tiempo le costará tiempo de ciclo, tasa de desechos y consistencia dimensional, y nadie presenta una solicitud de mantenimiento porque técnicamente no se ha roto nada.
Esa es la principal diferencia en cómo fallan estas piezas. La mitad de las fallas de la unidad de sujeción se anuncian por sí solas: una tuerca de la barra de unión rota, un cilindro con fugas, un pasador de palanca que comienza a chirriar. Los fallos en la plastificación se anuncian con datos que hay que buscar: ampliación de la distribución del peso del disparo, reducción de la posición del cojín, aumento de la temperatura de fusión, aparición de manchas negras en una pieza que estuvo bien el último trimestre.
También vale la pena separar correctamente las piezas de la máquina de las piezas del molde, ya que los resultados de búsqueda rara vez lo hacen. Como herramientas se incluyen un inserto de cavidad, un colector de canal caliente, un casquillo de bebedero y un manguito eyector. El tornillo, el cilindro y el anillo de retención están mecanizados. Las herramientas las compra un ingeniero de moldes basándose en un plano de pieza; Las piezas de la máquina las compra un equipo de mantenimiento o adquisiciones según una hoja de construcción de la máquina y una especificación de resina. Las dos especificaciones no son intercambiables, al igual que los proveedores.
Ordene su lista de piezas por modo de falla, no por precio: las piezas de plastificación fallan lentamente y cuestan producción, las piezas de sujeción fallan repentinamente y cuestan días de producción.
El par de tornillo y barril se encuentra en el centro de cada compra
Casi todas las conversaciones sobre especificaciones comienzan aquí, y así debería ser. El tornillo y el cilindro son las únicas partes de la máquina que tocan el polímero continuamente, y su condición establece el límite de lo que la máquina puede mantener en tolerancia.
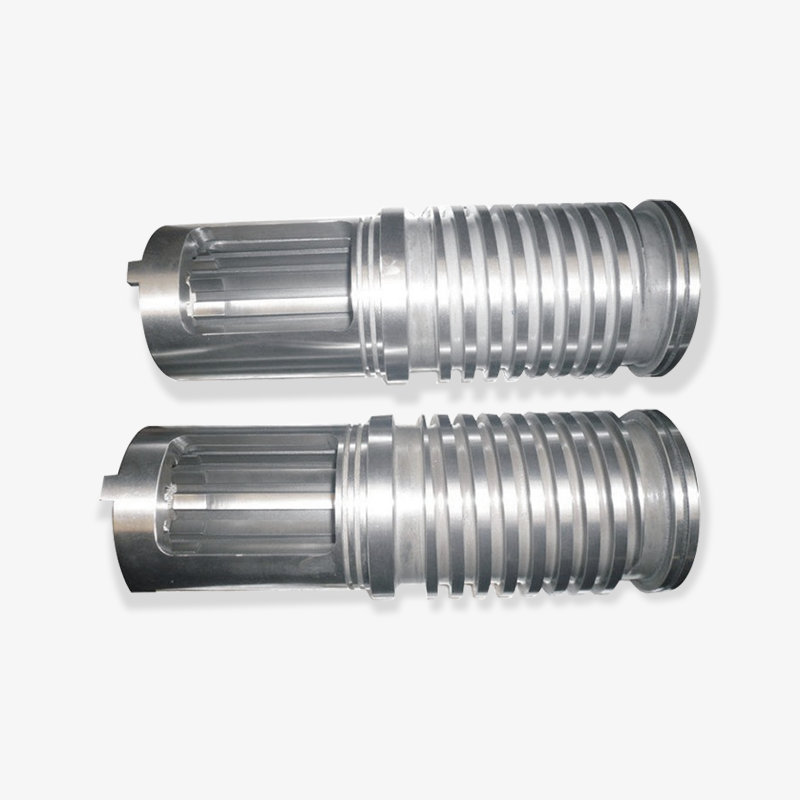
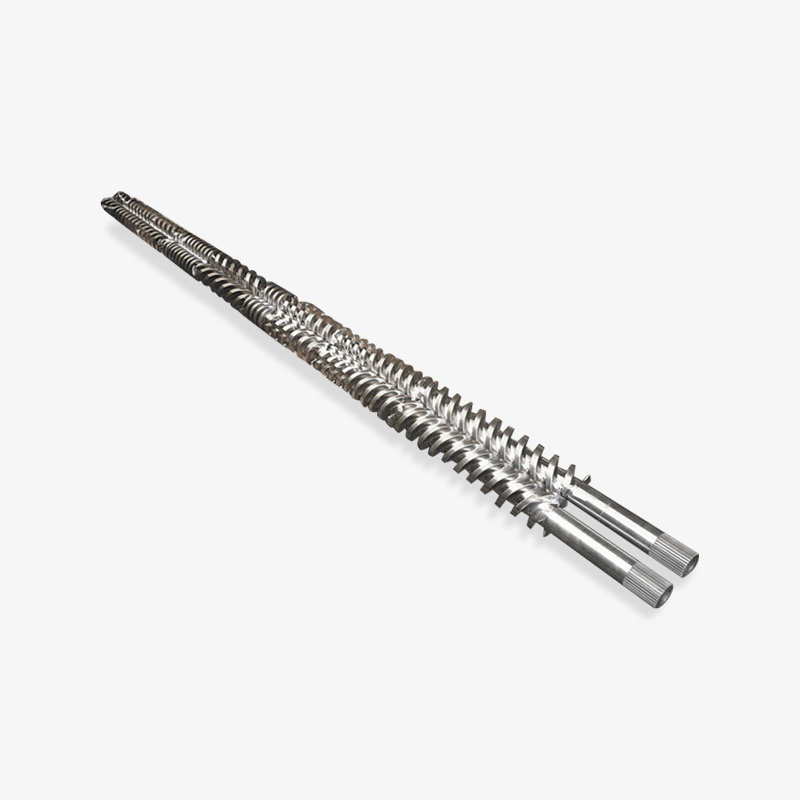
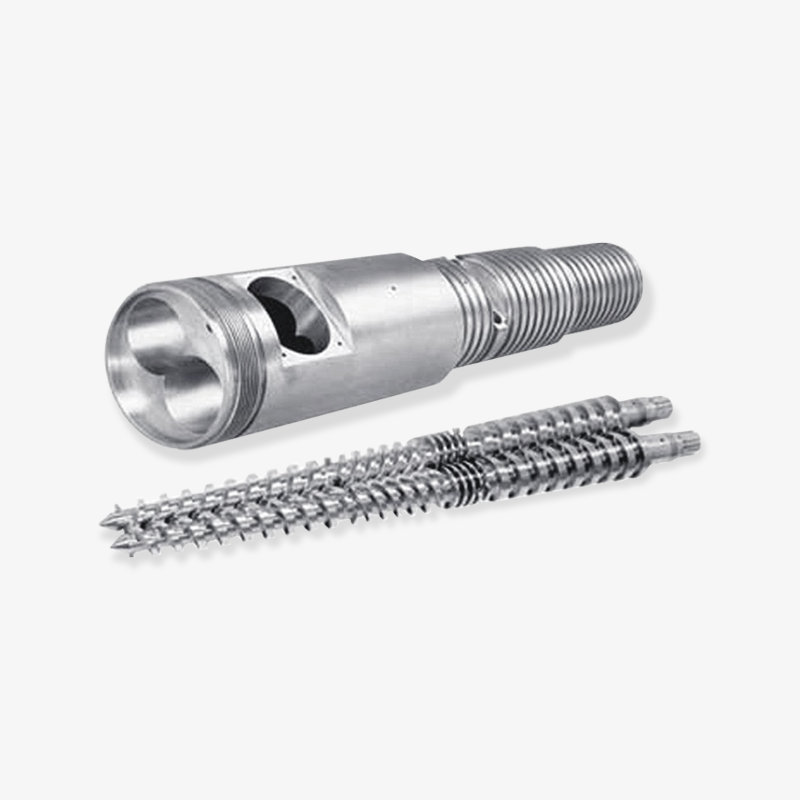
 Tornillo y barril de moldeo por inyección personalizados El tornillo y el cilindro son las únicas piezas que están en contacto continuo con el polímero, por lo que su diseño y condición combinados establecen el techo de tolerancia de la máquina. Ver producto →
La relación de trabajo entre ambos es un despacho controlado. En un tornillo de inyección de uso general, la holgura radial entre la aleta del tornillo y el orificio del cilindro suele estar en la región del 0,1 al 0,2 por ciento del diámetro del tornillo por lado, lo suficientemente apretada para actuar como un sello y lo suficientemente floja como para no irritarse. Ese espacio libre solo se mueve en una dirección una vez que la máquina entra en producción. A medida que se abre, el polímero fluye hacia atrás a través de los tramos en lugar de hacia adelante en el tiro, y la máquina lo compensa empujando el tornillo más y más.
Puede ver el problema de holgura en los datos del proceso antes de verlo en las piezas. Esté atento a una distribución cada vez mayor en el peso de los disparos a lo largo de un cambio, una posición de amortiguación que tiende a cero y un tiempo de fusión que aumenta constantemente mientras que las temperaturas del cañón se mantienen estables. Esas tres señales juntas son la firma clásica de un espacio libre entre el tornillo y el cañón o un anillo de retención con fugas.
La geometría importa tanto como el desgaste. Los principales parámetros que se le pedirá que confirme son:
- Diámetro del tornillo y relación longitud-diámetro: Los tornillos de inyección de uso general suelen funcionar entre 18:1 y 24:1. Las proporciones cortas son adecuadas para resinas sensibles al calor; proporciones más largas brindan una mejor mezcla y uniformidad de fusión para polímeros de ingeniería.
- Relación de compresión: baja para polímeros amorfos como ABS y PS, mayor para materiales semicristalinos como PP y PE, donde la densificación durante la fusión necesita más compresión.
- Longitudes de alimentación, compresión y dosificación: la proporción entre las tres zonas controla la suavidad con la que se transporta el material y la estabilidad de la masa fundida al final del recorrido.
- Zonas de calentamiento del barril y posiciones de termopar: estos deben coincidir con la configuración de control de la máquina, no solo con las dimensiones físicas. Un barril que se atornilla perfectamente pero coloca un orificio para termopar en el lugar equivocado nunca mantendrá un perfil estable.
El error que cuesta más dinero es dimensionar un tornillo de repuesto simplemente copiando el dibujo original. Si la máquina ha cambiado su funcionamiento (una calidad llena, un mayor contenido de vidrio, un ciclo más rápido), la geometría original puede ser la razón por la que la pieza falló antes de tiempo. Un reemplazo es el único momento en el que se puede corregir la geometría sin costo adicional.
Reemplace el tornillo y el cilindro según la holgura medida y la desviación en los datos del proceso, no según un calendario fijo, y utilice el orden de reemplazo para corregir la geometría que ya no coincide con la resina que utiliza.
Piezas de desgaste que deben reemplazarse como un conjunto
El anillo de retención es la pieza más barata de la unidad de plastificación y la que con mayor frecuencia se deja en su lugar durante una reconstrucción. Esa única decisión anula la mayor parte de los beneficios de un nuevo tornillo y cilindro.
 Accesorios personalizados para máquinas de moldeo por inyección y componentes de anillos de retención El anillo de retención es económico pero fundamental, y este juego de accesorios SKD61 incluye el cuerpo frontal, piezas de tornillos y boquilla para reconstrucciones combinadas. Ver producto →
Un anillo de retención funciona deslizándose sobre la cabeza del tornillo y sellándose contra un asiento durante la inyección. Tanto el anillo como el asiento se desgastan. Un anillo nuevo en un asiento desgastado deja un espacio que se abre bajo la presión de inyección, y ese espacio se comporta exactamente como un tornillo desgastado: inconsistencia en el tamaño de los disparos, tiempos de espera más prolongados, destellos en un disparo y disparos cortos en el siguiente. Las partes que pertenecen a este grupo son:
- Anillo de retención y asiento del anillo de retención (válvula antirretorno): el sello primario contra el reflujo durante la inyección.
- Punta de tornillo y cabeza de boquilla: el camino del fluido entre la zona de dosificación y el bebedero del molde.
- Cuerpo de boquilla y punta de boquilla: piezas de contacto que ven tanto el ciclo térmico como la fuerza de contacto mecánica contra el molde.
- Garganta de alimentación y manga de alimentación: la interfaz entre la tolva y el barril, por donde entra el granulado y donde el desgaste se manifiesta como una alimentación inestable.
- Bandas calefactoras y termopares: No son piezas de desgaste en el sentido abrasivo, sino las piezas que determinan si un nuevo tornillo y cilindro pueden realmente mantener su perfil de temperatura.
La economía es sencilla. Un anillo de retención cuesta una pequeña fracción de un juego de tornillo y cilindro, pero uno con fugas puede agregar varios segundos a cada ciclo debido a un tiempo prolongado de retención y recuperación. En una máquina que ejecuta un ciclo de 20 segundos en tres turnos, una penalización de dos segundos equivale aproximadamente a una pérdida de producción del 10 por ciento. Esa pérdida transcurre silenciosamente durante meses porque nunca se dispara ninguna alarma.
La fuerza de contacto de la boquilla es otro punto de desgaste silencioso. Si la boquilla se coloca demasiado hacia atrás y el carro la empuja contra el casquillo del bebedero con toda su fuerza en cada ciclo, la punta de la boquilla se hincha y el radio de sellado se degrada. Un radio degradado tiene fugas y una boquilla con fugas a menudo se diagnostica erróneamente como un anillo de retención desgastado porque los síntomas (babeo, hilo, peso de disparo inconsistente) son similares.
Reemplace siempre el anillo de retención, el asiento, la punta del tornillo y la boquilla como un solo juego con el tornillo y el cilindro; un tornillo nuevo combinado con un anillo de retención viejo reproducirá el problema original en unas semanas.
Unidad de inyección versus unidad de abrazadera: dos conversaciones de compra diferentes
La compra de piezas del lado de inyección y la compra de piezas del lado de la abrazadera requieren diferentes preguntas, diferentes documentos y diferentes criterios de aceptación. Tratarlos como una orden de compra genérica es la forma en que se filtran los desajustes dimensionales.
Compra del lado de la inyección
Esta es una compra de rendimiento. Está especificando una calidad de fusión, una repetibilidad del disparo y una vida útil frente a una resina determinada. Eso significa que el proveedor necesita su grado de resina, contenido y porcentaje de relleno, su peso de inyección, su tiempo de ciclo y su configuración de calentamiento del barril. Un proveedor que cotiza un tornillo sin preguntar el porcentaje de relleno está cotizando una pieza genérica, y una pieza genérica suele ser la razón por la que la última falló antes de tiempo.
Compra del lado de la abrazadera
Esta es una compra dimensional y metalúrgica. Las barras de unión, las tuercas de las barras de unión y los pasadores de palanca son piezas de soporte fabricadas con tolerancias estrictas y los criterios de aceptación son mecánicos: forma de la rosca, dureza, concentricidad, rectitud y certificación del material. Una tuerca de barra de unión con la rosca correcta pero con una clase de dureza incorrecta es una falla por fatiga en espera de que se realice una tanda de producción.
La lista de control práctica para las piezas del lado de la abrazadera es breve pero innegociable:
- Confirme el paso y la forma de la rosca y la clase de dureza con el plano del fabricante de la máquina, no con una pieza de muestra.
- Solicitar certificación de materiales con trazabilidad del número de calor en elementos portantes.
- Verifique los límites de rectitud y concentricidad por escrito y confirme cómo se medirán a su llegada.
- Confirme si la pieza se suministra mecanizada en acabado o como pieza en bruto semiacabada que requiere un ajuste final en el sitio.
Un punto más que se aplica a ambos lados: mantenga un registro dimensional de lo que salió de la máquina. Diámetro del tornillo en la sección de medición, orificio del cilindro en tres posiciones, diámetro exterior del anillo de control, radio de la boquilla. Cuando esos números se anotan en el momento de la extracción, la próxima compra se convierte en una especificación en lugar de una suposición, y la tasa de desgaste se convierte en un valor mensurable en lugar de un recuerdo.
Las piezas del lado de inyección se compran según los datos de la resina, las piezas del lado de la abrazadera según dibujos y certificados de dureza; nunca envíe la misma consulta a ambas.
Cómo las resinas abrasivas y corrosivas modifican la especificación de las piezas
Dos máquinas con datos de placa idénticos pueden necesitar tornillos completamente diferentes dependiendo de lo que pasa por ellos. El tipo de relleno y el porcentaje de carga cambian el mecanismo de desgaste mucho más que el tonelaje de la máquina, y esa diferencia debería impulsar tanto la selección del material como los intervalos de inspección.
El siguiente cuadro compara la carga de desgaste relativa entre familias de materiales comunes. Es una aproximación de ingeniería para tornillos de uso general, no una especificación, y la vida real variará según la velocidad del tornillo, la contrapresión, la temperatura de fusión y si el relleno está completamente compuesto.
PP / HDPE sin relleno
1.0
ABS/PS sin relleno
1.3
30% PP relleno de talco
2.4
30% PA66 relleno de vidrio
6.5
50% PBT relleno de vidrio
7.2
Lea el cuadro como un indicador de presión en lugar de una tabla de vida útil. Pasar de PP sin relleno a PA66 con un 30 por ciento de vidrio aumenta la carga de desgaste relativo en un factor de aproximadamente seis, razón por la cual el mismo perfil de tornillo que brinda años de servicio en una línea de artículos para el hogar se puede terminar en cuestión de meses en una pieza debajo del capó de un automóvil. También explica por qué una planta que funciona con ambas en el mismo piso no debería estandarizar una especificación de tornillo.
Para los compradores que trabajan con un fabricante de tornillos y cilindros, la conclusión práctica es que los datos del relleno deben ser parte de la consulta. El contenido de vidrio por encima de aproximadamente el 20 por ciento generalmente lleva la conversación hacia barriles bimetálicos y tornillos endurecidos o con superficie tratada, y cambia el espacio libre recomendado, porque un espacio más amplio que se adapta a un grado lleno tendrá malas fugas en uno sin llenar.
La corrosión es un eje aparte y merece su propio tratamiento. El PVC, los grados retardantes de llama que contienen aditivos halogenados y algunas formulaciones de acetal atacan el orificio del cañón químicamente en lugar de mecánicamente. Esos casos exigen aleaciones resistentes a la corrosión o un revestimiento adecuado, y también cambian la rutina de apagado, porque dejar el PVC caliente en un barril es mucho más dañino que dejar el PP.
Envíe el tipo de relleno y el porcentaje con cada consulta sobre tornillos: las resinas abrasivas y corrosivas necesitan diferentes materiales de cilindro, diferentes espacios libres e intervalos de inspección más cortos.
Combinar la geometría del tornillo con el polímero que realmente utiliza
La selección de la geometría es donde un buen proveedor gana su precio. Un tornillo que tiene dimensiones correctas pero geométricamente incorrecto funcionará, producirá piezas y nunca entregará un proceso completamente estable.
Para tornillos de uso general, los puntos de partida prácticos se agrupan en torno a algunas combinaciones familiares:
- PP, PE y otras poliolefinas: una barrera o un tornillo de uso general con una compresión de moderada a alta, una buena longitud de la sección de alimentación y una sección de medición lo suficientemente profunda como para evitar un corte excesivo. Estas resinas son térmicamente indulgentes pero sensibles al corte a altas velocidades.
- ABS, PS y otras resinas amorfas: compresión más baja, transición más suave y atención a la estabilidad de la temperatura de fusión en lugar de la intensidad de la mezcla.
- Mezclas de PC y PC: alta viscosidad y ventana de procesamiento estrecha, lo que requiere una zona de transición más larga y una profundidad de dosificación generosa para evitar un calentamiento excesivo por cizallamiento.
- PA, PBT y POM rellenos de vidrio: Primero la construcción resistente a la abrasión y después la geometría. Las secciones de mezcla con bordes afilados y holguras estrechas se convierten en aceleradores de desgaste en lugar de características de rendimiento.
- PVC rígido: zona de compresión corta, relación de compresión baja y metalurgia resistente a la corrosión, porque el PVC se degrada con el tiempo de residencia y ataca al acero desprotegido.
La elección del diámetro interactúa con todo esto. Un tornillo más grande proporciona más capacidad de disparo por carrera y menor velocidad del tornillo para el mismo rendimiento, lo que reduce el corte. Un tornillo más pequeño proporciona un control de disparo más preciso y un mejor comportamiento del tiempo de residencia para piezas pequeñas. Las plantas que procesan una amplia gama de pesos de perdigones en una sola máquina a menudo terminan con un tornillo de compromiso que es mediocre en todas partes, lo cual es una decisión de compra, no una limitación de la máquina.
El parámetro que más a menudo se pasa por alto es la profundidad de la sección de medición. Una sección de medición poco profunda proporciona una mejor acumulación de presión y una fusión más consistente, pero aumenta la temperatura de corte y fusión. Una sección de medición profunda es más suave pero ofrece cierta estabilidad de la presión. Cuando una máquina comienza a mostrar un peso de disparo inconsistente a altas tasas de recuperación, la profundidad de medición suele ser parte de la conversación.
Especifique la geometría del tornillo según la familia de resina que utiliza con mayor frecuencia, no según el dibujo original: la relación de compresión y la estabilidad de la profundidad de medición son mayores que el diámetro.
Materiales y tratamientos superficiales que marcan la vida útil
Dos tornillos con la misma geometría pueden diferir en un factor de tres en su vida útil dependiendo del acero base y del tratamiento de la superficie. Aquí es donde los compradores suelen aceptar una descripción vaga y luego se arrepienten.
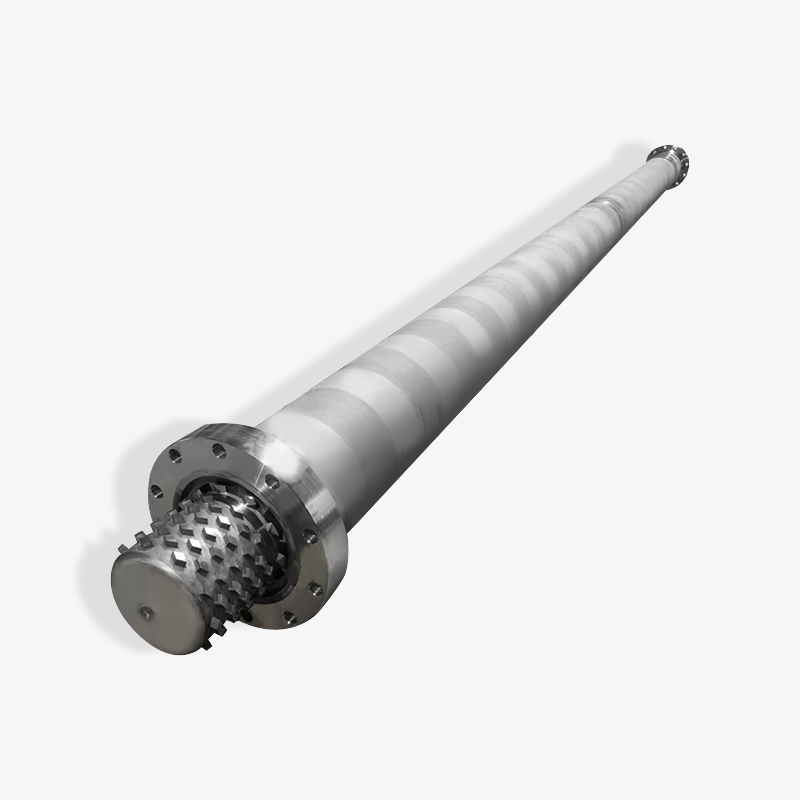
 Tornillo bimetálico personalizado para plásticos cargados y reforzados La construcción bimetálica utiliza una superficie de aleación especial para resistir el desgaste, la corrosión y las altas temperaturas, lo que la hace adecuada para plásticos de ingeniería reforzados con fibra de vidrio y otros. Ver producto →
Nitrling es la opción predeterminada para trabajos de uso general y sigue siendo la opción más rentable para resinas comerciales sin relleno. No es adecuado para rellenos abrasivos, porque una carcasa nitrurada es dura pero delgada, y una vez que se desgasta a través del acero subyacente, se desgasta rápidamente. La construcción bimetálica es la respuesta estándar para materiales rellenos y reforzados: un revestimiento de alta aleación moldeado en el cuerpo del cañón, que normalmente logra una dureza en el rango de HRC 58 a 62 con mejor resistencia a la abrasión que una caja nitrurada.
| Construcción | Materia prima | Tratamiento típico | Más adecuado para | Costo relativo | Que verificar |
|---|---|---|---|---|---|
| Tornillo y cilindro nitrurados | 42CrMo o acero de aleación similar | Nitruración de gas, profundidad de caja típica de 0,3 a 0,6 mm | PP, PE, PS, ABS sin relleno | Línea de base 1.0 | Informe de profundidad del caso y dureza de la superficie. |
| Cilindro bimetálico con tornillo bimetálico | Cuerpo de acero con revestimiento de aleación fundida centrífuga | Revestimiento de aleación, dureza alrededor de HRC 58 a 62 | PA, PBT relleno de vidrio, alta carga mineral | 1,6 a 2,2 | Espesor del revestimiento, integridad de la unión, grado de aleación |
| Tornillo de acero para herramientas totalmente templado | Acero tipo H13 | Endurecimiento y revenido, recubrimiento PVD opcional | Servicio combinado abrasivo y corrosivo | 2,0 a 2,8 | Uniformidad de dureza y espesor del recubrimiento. |
| Tornillo cromado duro | Acero nitrurado con capa de cromo. | Cromado duro, aproximadamente de 20 a 40 micras | Control de corrosión en servicio de uso general. | 1.1 a 1.3 | Adhesión y cobertura del revestimiento en las raíces de vuelo. |
La columna de verificación importa más que la columna de selección. Un cilindro bimetálico es tan bueno como la unión del revestimiento, y el espesor del revestimiento es lo que determina cuántos años de servicio se obtienen antes de una reconstrucción. Solicite el registro de inspección, no sólo el nombre de la aleación.
El acabado superficial es la otra mitad de la historia. Una superficie de flujo pulida reduce la adhesión del material y ayuda con los cambios de color y la purga. Una superficie rugosa en la zona de medición retiene material degradado y se convierte en la fuente de motas negras que ninguna cantidad de purga eliminará.
Haga coincidir la construcción con el relleno, luego solicite el registro de inspección: el espesor del revestimiento y la profundidad de la caja son lo que realmente está pagando.
Una lista de verificación de tallas y compatibilidad antes de realizar el pedido
La mayoría de los errores de pedido son dimensionales y la mayoría de los errores dimensionales se pueden evitar con una fotografía y un calibre. Revise esta lista antes de confirmar una orden de compra.
- Diámetro del tornillo y longitud total , medido en el extremo de transmisión y en la sección de medición, no solo asumido en la placa de identificación de la máquina.
- Dimensiones de la brida del cañón: número de orificios para pernos, diámetro del círculo primitivo y tamaño del orificio. Estos varían entre los fabricantes de máquinas, incluso para el mismo tonelaje.
- Patrón de apertura de la garganta de alimentación y montaje de la tolva. Un cañón que coincide en todas partes excepto en la abertura de alimentación es chatarra.
- Recuento de zonas de calentamiento, ancho de banda y voltaje. Confirme si la máquina utiliza bandas de 220 V o 380 V y cuántas zonas espera el controlador.
- Posición y profundidad del bolsillo del termopar , incluido si la máquina utiliza el tipo J o K y la profundidad a la que se asienta la sonda.
- Radio de la boquilla y diámetro del orificio. , adaptado al radio del casquillo del bebedero en el molde. Un desajuste aquí produce rebabas en el bebedero y un desgaste prematuro de la boquilla.
- Verificar tipo de anillo: anillo deslizante, retención de bola o diseño de tres piezas y el ángulo del asiento que coincida con la cabeza del tornillo.
- Conexión de accionamiento por tornillo: estriado, chavetero o cuadrado, con las dimensiones del acoplamiento confirmadas con respecto a la salida de la caja de cambios.
Dos elementos adicionales pertenecen a la lista aunque no sean partes. El primero es un registro dimensional de la máquina tal como está, incluidas las mediciones del diámetro del cilindro tomadas en las posiciones de alimentación, intermedia y dosificadora. La segunda es una nota sobre qué grados de resina utilizará la máquina durante los próximos dos años. Ambos reducen la posibilidad de pedir una pieza que sea correcta para la historia de la máquina e incorrecta para su futuro.
Para máquinas importadas, agregue un paso para la documentación. Los fabricantes de máquinas cambian de subcontratistas y es posible que una hoja de construcción de 2019 no describa una máquina de 2021 del mismo modelo. Las fotografías de la brida del cañón real, tomadas con una regla enmarcada, resuelven la mayoría de estas preguntas en un solo intercambio de correo electrónico.
Mida la brida, la garganta de alimentación, las cavidades del termopar y la conexión de transmisión en la máquina real; el tonelaje de la placa de identificación por sí solo no le permitirá obtener una pieza que se ajuste.
Qué preguntarle a un fabricante o mayorista antes de comprometerse
Existe una diferencia real entre un fabricante y un proveedor comercial, y se manifiesta en el segundo pedido y no en el primero. Un fabricante puede ajustar la geometría, mantener una tolerancia y proporcionar un registro de materiales. Un mayorista que simplemente mueve cajas normalmente no puede, y la brecha se hace visible cuando una pieza necesita modificación o cuando se debe resolver un reclamo por desgaste.
Preguntas que vale la pena hacer al principio de la conversación:
- ¿Puede confirmar por escrito el grado del acero base y el espesor del tratamiento superficial?
- ¿Mecanizan la geometría del tornillo según mis especificaciones de resina o suministran únicamente un perfil estándar?
- ¿Qué inspección dimensional se realiza antes del envío y qué informe viene con la pieza?
- ¿Pueden suministrar el conjunto combinado (tornillo, cilindro, anillo de retención, asiento y boquilla) como un solo conjunto verificado?
- ¿Cómo se maneja un reclamo por desgaste: reemplazo, reelaboración o análisis dimensional de la pieza devuelta?
- ¿Cuál es su experiencia con el porcentaje de relleno y la familia de resinas que utilizo?
Las respuestas te dicen más que el precio. Un proveedor que solicita su peso de perdigones, carga de relleno y configuración de calentamiento del cañón antes de cotizar está realizando un trabajo de especificaciones. Un proveedor que cotiza a partir de un diámetro y una longitud está vendiendo una pieza básica, y las piezas básicas son las que fallan temprano en el servicio abrasivo.
La experiencia de entrega y exportación también es importante cuando se compra a través de fronteras. Las piezas que se envían sin embalaje protector en los vuelos y el asiento de la boquilla llegan con daños de manipulación que son difíciles de probar después del hecho. Pregunte cómo está empaquetada la pieza, si la boquilla y el anillo de retención están protegidos individualmente y qué documentación viaja con el envío para fines de aduana y garantía.
Un proveedor que pregunta sobre la configuración de carga y calentamiento de su llenador antes de cotizar está realizando el trabajo de especificaciones; Quien cotiza únicamente por el diámetro está vendiendo una pieza básica.
Patrones de fracaso y lo que te dicen
Cada fallo de plastificación deja una huella en los datos del proceso o en la superficie de la pieza. Leer esas firmas correctamente le evita reemplazar el componente incorrecto.
- Manchas negras o rayas marrones en la pieza: Material degradado retenido en un área rugosa, generalmente la zona de medición, el asiento del anillo de retención o detrás de la punta del tornillo. La purga lo borra brevemente y luego regresa.
- La distribución del peso del disparo se amplía a lo largo de un turno: reflujo a través de los tramos o más allá del anillo de control. Confirme midiendo la posición del cojín en ciclos consecutivos.
- Tiempo de fusión subiendo con temperaturas estables: Eficiencia de transporte reducida, generalmente desgaste en la sección de alimentación o espacio libre entre el tornillo y el barril.
- Tomas cortas que aparecen al azar en un proceso estable: Verifique la fuga del anillo o una restricción de la boquilla, generalmente no el tornillo.
- Flash en una toma y plano corto en la siguiente: Tamaño de disparo inconsistente debido a una válvula de retención con fugas, a veces combinado con un asiento desgastado.
- Babeo o hilo en la boquilla: radio degradado de la punta de la boquilla, contacto desgastado del asiento o ajustes de descompresión incorrectos.
- Temperatura del barril que no se mantendrá en una zona: banda calefactora fallida, contacto incorrecto del termopar o una bolsa de termopar que ya no asienta correctamente la sonda.
En este caso, una secuencia de diagnóstico metódica ahorra dinero. Comience con las piezas más baratas: bandas calefactoras y termopares, luego boquilla y anillo de retención, luego medición de la holgura del tornillo y del cilindro. Revertir ese orden significa pagar por el reemplazo de un tornillo para solucionar un problema que se habría resuelto con una punta de boquilla.
Cuando los síntomas apuntan al tornillo y al cilindro, se requiere una revisión más detallada de Problemas comunes del barril de tornillo de la máquina de moldeo por inyección puede ayudarle a separar el desgaste de los problemas de configuración antes de comprometerse con un pedido de reemplazo. Muchas fallas por desgaste aparente resultan ser una combinación de un anillo de retención con fugas y un ajuste de contrapresión que se ha aumentado a lo largo de los años para compensarlo.
Realice un diagnóstico del más barato al más caro: bandas calefactoras, boquilla, anillo de retención, luego medición del tornillo y del cilindro; nunca comience por el tornillo.
Preguntas frecuentes
¿Cuáles son las principales piezas de las máquinas de inyección de plástico que se desgastan?
El grupo de mayor desgaste es la unidad plastificante: husillo, cilindro, anillo de retención, asiento del anillo de retención, punta del tornillo y boquilla. En el lado de la abrazadera, las tuercas de la barra de unión, los pasadores de palanca y los casquillos se desgastan a intervalos más largos. Las bandas calefactoras y los termopares fallan por ciclos térmicos en lugar de por abrasión, pero se reemplazan con más frecuencia que cualquier pieza mecánica.
¿Cómo sé cuándo es necesario reemplazar el tornillo y el cilindro?
Mida en lugar de adivinar. Si el juego radial entre el tornillo y el orificio del cañón ha aumentado aproximadamente tres veces la especificación original, generalmente está justificado el reemplazo. La evidencia que lo respalda son los datos del proceso: ampliación de la distribución del peso de los disparos, reducción de la amortiguación, aumento del tiempo de fusión y aumento de la contrapresión necesaria para sostener el mismo disparo.
¿Deben reemplazarse siempre el tornillo y el cilindro juntos?
En la mayoría de los casos, sí. Un tornillo nuevo colocado en un cilindro desgastado no sellará correctamente y, como resultado, la pieza nueva se desgasta más rápido. La misma lógica se aplica al anillo de retención y al asiento. Reemplazar un elemento de un conjunto combinado generalmente produce una máquina que funciona mejor durante algunas semanas y luego regresa al punto donde comenzó.
¿Cuál es la diferencia entre un barril nitrurado y bimetálico?
Un cañón nitrurado tiene una carcasa endurecida difundida en la superficie de acero, normalmente de 0,3 a 0,6 mm de profundidad. Un cañón bimetálico tiene un revestimiento de alta aleación moldeado en el orificio, con una dureza de alrededor de HRC 58 a 62 y una resistencia mucho mejor a los rellenos abrasivos. Trajes de nitruración de resinas comerciales sin carga; La construcción bimetálica se adapta a resinas de ingeniería cargadas de vidrio y minerales.
¿Puedo reemplazar el tornillo sin reemplazar el cañón?
Se puede, y a veces es la decisión correcta, cuando el diámetro del cañón todavía está dentro de la tolerancia y la holgura se puede restaurar con un tornillo ligeramente sobredimensionado. Eso requiere primero una medición precisa del diámetro interior. Sin él, un tornillo de gran tamaño en un orificio desgastado es una apuesta que generalmente termina en desgaste prematuro o irritación.
¿Cuánto tiempo deben durar los tornillos para máquinas de moldeo por inyección?
No hay una respuesta única, porque domina el contenido de relleno. Las resinas comerciales sin relleno pueden brindar muchos años de servicio en una máquina con buen mantenimiento, mientras que las resinas de ingeniería con un alto contenido de vidrio pueden desgastar un tornillo de uso general mucho más rápido. El enfoque práctico es medir la holgura a intervalos programados y dejar que la tasa de desgaste, no el calendario, establezca el punto de reemplazo.
¿Debo comprar a un fabricante o a un mayorista?
Compre a un fabricante cuando la geometría deba coincidir con una resina específica, cuando las tolerancias sean estrictas o cuando necesite material y documentación de inspección. Un mayorista puede trabajar con piezas estándar en tareas no críticas, pero la capacidad de ajustar un perfil o investigar un reclamo de desgaste generalmente corresponde al fabricante.
Pantalla de rodamiento seleccionada

 浙公网安备 33090202000520 号
