

Autor: Weibo
Fecha: Sep 21, 2026
¿Qué significa extrusora? Tipos, barriles de tornillos y guía de selección completa
Si camina por una planta de tubos o láminas, oirá una extrusora antes de verla: un largo barril zumba, los gránulos de plástico desaparecen en una tolva en un extremo y un tubo continuo y caliente se desliza fuera de una matriz en el otro. Esa máquina del medio es la extrusora, y es la razón por la que una fábrica puede convertir pellets sueltos en un producto con una sección transversal constante, hora tras hora, sin parar.
Pregunte qué significa extrusora y la respuesta honesta tiene dos capas. En términos de ingeniería, una extrusora es una máquina que funde o ablanda un material y lo fuerza a pasar a través de una abertura con forma llamada matriz, de modo que el material sale como una hebra continua con un perfil fijo. En el lenguaje de compras cotidiano, la misma palabra a menudo se refiere al conjunto de tornillo y barril que funde y bombea. Un gerente de planta que compra una línea de producción completa y un ingeniero de mantenimiento que solicita un tornillo de repuesto pueden decir "extrusor" y significar dos cosas diferentes.
Ese doble significado tiene importancia comercial. Decide si está cotizando una máquina, un repuesto o un servicio, y decide qué especificaciones se aplican realmente al pedido.
Una extrusora se entiende mejor como una bomba calentada con una matriz de conformación: transporta, funde, presuriza y forma el material continuamente en lugar de llenar un molde paso a paso.
La respuesta corta: ¿Qué? extrusora " Significa en lenguaje sencillo
El verbo "extruir" proviene del latín extrudere, que significa empujar o sacar. Una prensa de pasta, una embutidora de salchichas, una pistola de calafateo y una máquina de ladrillos de arcilla extruyen el material. La extrusión de plástico hace exactamente lo mismo, excepto que el material que se empuja es un polímero fundido a una temperatura de 160 a 300 grados Celsius.
Una máquina recibe el nombre de extrusora cuando combina cinco elementos funcionales:
- Un barril, un cilindro de acero de paredes gruesas que contiene el proceso.
- Uno o más tornillos dentro del cilindro, que transportan, cortan y presurizan el material.
- Un sistema de alimentación, normalmente una tolva con alimentador dosificador o gravimétrico.
- Un sistema de calefacción y refrigeración, normalmente calentadores de cerámica o aluminio fundido con refrigeración por aire o agua.
- Un troquel en el extremo de descarga, además de un accionamiento y una caja de cambios que hacen girar el tornillo.
Es igualmente útil comprender qué no es una extrusora. No es una máquina de moldeo, porque no tiene cavidad ni ciclo: el material sale continuamente en lugar de inyectarse en disparos discretos. No es una mezcladora en el sentido clásico, aunque las extrusoras de compuestos mezclan agresivamente. Y no se trata simplemente de una tubería con un tornillo, porque la geometría del tornillo, la relación de compresión y el control de temperatura determinan si la salida es uniforme o está llena de partículas sin fundir.
La producción normalmente se expresa en kilogramos por hora y la calidad normalmente se expresa como homogeneidad de la masa fundida, estabilidad de la presión y tolerancia dimensional. Esos tres números, no el tamaño físico de la máquina, le dicen lo que realmente puede hacer una extrusora determinada.
Si una máquina suministra un flujo continuo de material fundido a través de una matriz, es una extrusora; si llena una cavidad cerrada en ciclos, es una máquina de moldeo.
Los cuatro trabajos que realiza cada extrusora
Ya sea que el husillo tenga un diámetro de 45 mm o 200 mm, ya sea que la máquina procese polvo de PVC o escamas de polietileno reciclado, los mismos cuatro trabajos se realizan en secuencia a lo largo del cilindro. Comprenderlos hace que las conversaciones sobre especificaciones sean mucho más breves.
1. Transporte de sólidos
Los pellets o el polvo caen a través de la garganta de alimentación y son arrastrados hacia adelante por las hélices giratorias. En esta zona el canal es más profundo y el polímero aún está sólido, por lo que el tornillo se comporta como un transportador. Las secciones de alimentación pueden ser lisas o ranuradas; una sección de alimentación ranurada sujeta el material con más firmeza y aumenta la producción de poliolefinas, mientras que un orificio liso es más suave y suele preferirse para PVC sensible al calor.
Los problemas de alimentación rara vez provienen únicamente del tornillo. La humedad, la forma de los gránulos, el contenido de finos y la temperatura de la tolva cambian la consistencia con la que el material ingresa a los primeros tramos. Una tolva con puentes o una zona de alimentación deficiente se muestra aguas abajo como un aumento de producción que ningún ajuste de temperatura puede solucionar.
2. Fusión y plastificación
A medida que disminuye la profundidad del canal, el lecho sólido se comprime contra la pared del barril. La fricción y el cizallamiento generan la mayor parte de la energía de fusión, y los calentadores de barril contribuyen con una proporción menor. Esta es la razón por la que la potencia del accionamiento y la geometría del tornillo son más importantes que la potencia del calentador cuando se aumenta la salida.
La fusión debe completarse antes de que el material llegue al troquel. Las partículas no fundidas aparecen como geles, motas o puntos débiles en el producto terminado, y son la queja más común de las líneas de extrusión que han sobrepasado su punto de diseño.
3. Medición y acumulación de presión
En la sección de dosificación, el canal es menos profundo y la masa fundida se bombea como un fluido viscoso. La presión aumenta desde casi cero en la garganta de alimentación hasta entre 100 y 400 bar en la matriz, dependiendo de la resistencia de la matriz y la viscosidad del material. Esa presión debe generarse sin problemas, porque la fluctuación de presión se traduce directamente en una variación de espesor en el producto final.
A menudo se añaden aquí elementos de mezcla: secciones Maddock o de barrera para mezclas dispersivas, mezcladores de piña o de púas para mezclas distributivas. Cuestan algo de producción pero compran consistencia, que suele ser el mejor negocio.
4. Dar forma al troquel
La matriz le da a la masa fundida su forma final. El diseño del troquel controla la distribución del espesor de la pared, el acabado de la superficie y la cantidad de hinchamiento del troquel, el fenómeno en el que la masa fundida se expande ligeramente al salir del labio del troquel. Los equipos posteriores, como camisas de dimensionamiento, tanques de vacío, baños de enfriamiento, unidades de transporte y cortadoras, bloquean las dimensiones.
Una extrusora perfectamente construida con un troquel mal diseñado todavía produce un mal producto. Por el contrario, una extrusora modesta con una matriz bien diseñada y un equipo posterior estable puede mantener tolerancias estrictas durante años.
El transporte, la fusión, la dosificación y la conformación se realizan en una sola pasada continua, por lo que una debilidad en cualquier zona limita el rendimiento de toda la línea.
Lo que cubre la palabra en diferentes industrias
El procesamiento de plástico es el mayor usuario del término, pero la misma palabra aparece en varias industrias no relacionadas. Un comprador que se mueve entre sectores puede sorprenderse de cuánto cambia el vocabulario.
- Extrusión de plásticos: tubos, láminas, películas, perfiles, recubrimientos de alambre, filamentos y compuestos. La producción se mide en kilogramos por hora.
- Extrusión de caucho: filtros, extrusoras de alimentación en caliente y en frío que empujan compuestos de caucho a través de matrices para mangueras, sellos y perfiles.
- Extrusión de alimentos: las extrusoras de snacks y cereales utilizan un tornillo para cocinar y expandir el almidón bajo presión, luego eliminan la humedad en el troquel.
- Extrusión de metal y arcilla: los perfiles de aluminio y las formas de ladrillo o cerámica se extruyen de forma comparable, normalmente a presiones mucho más altas.
- Fabricación aditiva: el "extrusor" de una impresora 3D es el hot end más el motor que alimenta el filamento. Realiza las mismas funciones de transporte y fusión a muy pequeña escala.
La consecuencia práctica es que las especificaciones no se transfieren entre sectores. Una extrusora de bocadillos y una extrusora de tubos pueden compartir una arquitectura de tornillo y barril sin compartir casi ningún valor de diseño. Cuando alguien pregunta qué significa extrusora en una reunión técnica, la siguiente pregunta útil es siempre qué material y qué producto.
"Extrusora" es una descripción funcional más que un solo tipo de máquina, por lo que el material y el producto siempre definen la especificación real.
Tipos de extrusores comunes y en qué son buenos
La clasificación más útil es por configuración de tornillo, porque esa única elección determina la capacidad de mezcla, el nivel de corte, el comportamiento de alimentación y el costo. La siguiente tabla resume las principales familias utilizadas en el procesamiento de plásticos y caucho.
| extrusora type | como funciona | Materiales típicos | Productos típicos |
|---|---|---|---|
| Un solo tornillo | Un tornillo transporta, comprime y bombea la masa fundida. | PE, PP, PS, ABS, PC, escamas recicladas | Tubos, láminas, películas sopladas, revestimiento de alambre, varillas, filamentos. |
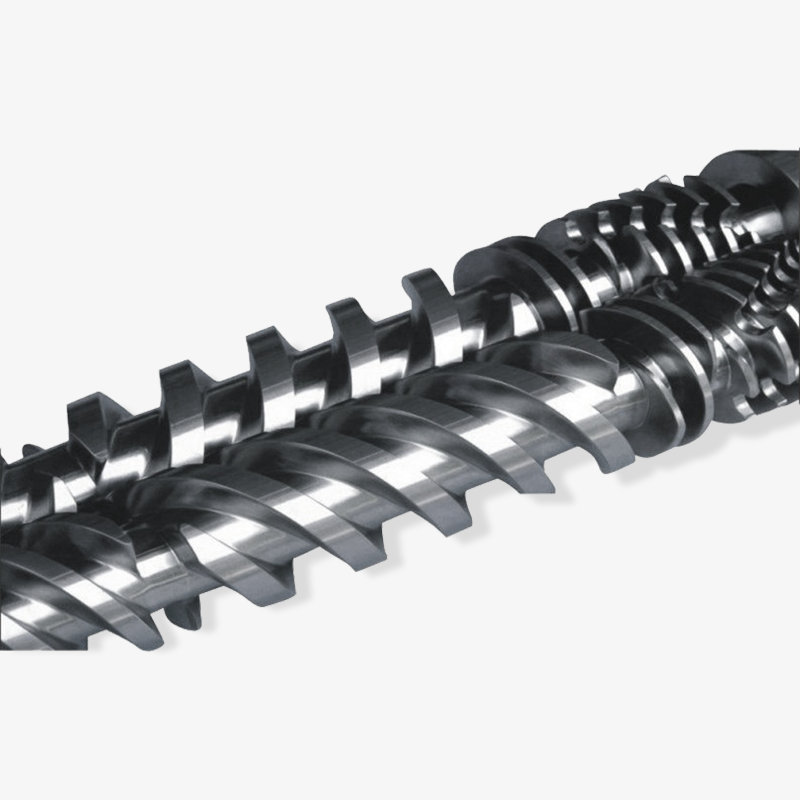
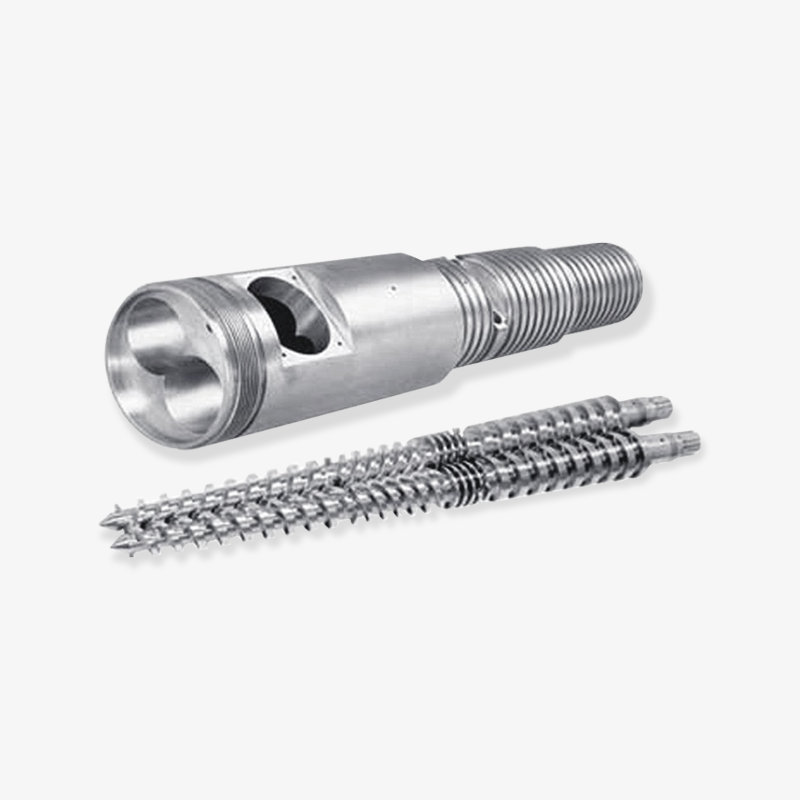
| Doble husillo cónico | Dos tornillos cónicos entrelazados con una gran superficie de alimentación y un corte suave | Compuestos de madera y plástico de PVC rígido y blando. | Tubería, perfil de ventana, revestimiento, chapa, conducto para cables. |
| Doble tornillo paralelo | Dos tornillos sin fin entrelazados paralelos, a menudo con elementos modulares de transporte y mezcla | PVC, PE, PP, compuestos rellenos y reforzados | Tubos, perfiles, láminas, peletización, compuestos |
| Extrusora de rodillos planetarios | Un tornillo central con múltiples tornillos planetarios rodando dentro de un cilindro ranurado. | PVC, espuma de PVC, compuestos termosensibles | Hojas, tableros de espuma, películas, material calandrado. |
| Extrusoras multitornillo y de anillos | Tres o más tornillos dispuestos simétricamente para una renovación de superficie muy alta | Compuestos altamente cargados y sensibles al corte. | Composición, desvolatilización, hoja especial |
Detrás de esa mesa hay dos compensaciones. Las máquinas de doble tornillo mezclan y alimentan mejor, pero cuestan más por kilogramo de producción y necesitan un mantenimiento más cuidadoso porque los tornillos se entrelazan con espacios reducidos. Las máquinas de un solo tornillo son más simples, más económicas de operar y notablemente confiables, pero dependen en gran medida de la calidad de los pellets y de una alimentación constante.
En el caso del PVC, la elección suele decidirse rápidamente: las extrusoras cónicas de doble tornillo dominan los tubos y perfiles rígidos de PVC porque su gran área de alimentación acepta polvo y su perfil de corte suave limita la degradación. Para tubos de poliolefina, una máquina de un solo tornillo con una sección de alimentación ranurada suele ser la ruta más económica. Para sistemas compuestos y altamente llenos, los diseños planetarios o de doble tornillo paralelo son la respuesta estándar.
La configuración del tornillo, no el tamaño de la máquina, es la decisión que determina si una extrusora se adapta a un material y producto determinado.
Extrusora versus máquina de moldeo por inyección: la diferencia que confunden los compradores
Debido a que ambas máquinas utilizan un tornillo dentro de un cilindro calentado, a menudo se confunden en cotizaciones y solicitudes de repuestos. El principio de funcionamiento es completamente diferente, al igual que los patrones de desgaste y las piezas de repuesto.
| Característica | extrusora | Máquina de moldeo por inyección |
|---|---|---|
| Modo de proceso | Continuo | Cíclico, disparo a disparo |
| Movimiento del tornillo | Gira continuamente en una dirección. | Gira para plastificar y luego realiza un movimiento alternativo para inyectar. |
| Medida de salida | Kilogramos por hora | Disparos por hora, o gramos por disparo |
| Elemento formador | Troquel abierto, el material sale continuamente. | Cavidad del molde cerrada, el material se solidifica en el interior. |
| Característica típica del tornillo | Sección de dosificación larga, elementos mezcladores, alta L/D | Válvula antirretorno, L/D más corto, relación de compresión alta |
| Patrón de desgaste | Gradualmente, esparcir a lo largo de la zona de dosificación y morir. | Concentrado cerca de la válvula antirretorno y la zona de alimentación. |
La consecuencia del mantenimiento es práctica. Un tornillo extrusor a menudo se desgasta más en la sección de medición y en la punta, porque ahí es donde el cizallamiento y la presión alcanzan su punto máximo. Normalmente, el tornillo de inyección se desgasta primero alrededor de la válvula de retención y del anillo de retención debido al movimiento axial repetido. Pedir el tornillo equivocado para la máquina equivocada produce una pieza que no encaja bien y funciona peor.
Esta es también la razón por la que un proveedor de repuestos debe confirmar el tipo de máquina, el diámetro del tornillo, la relación L/D y la geometría de montaje antes de cotizar. No es lo mismo un tornillo dimensionalmente cercano que un tornillo funcionalmente correcto.
El moldeo por extrusión y por inyección comparten el hardware del tornillo y el cilindro, pero no la geometría del tornillo, por lo que las piezas de repuesto nunca son intercambiables.
Rendimiento en la práctica: cuánto empuja realmente una extrusora
El rendimiento es el primer número que buscan la mayoría de los compradores y el que con mayor frecuencia se malinterpreta. Las cifras publicadas suelen describir el mejor material con un troquel bien adaptado y un avance estable. La producción real cae cuando se llena el material, cuando el troquel es restrictivo, cuando la alimentación es inconsistente o cuando el sistema de enfriamiento no puede eliminar suficiente calor. El diámetro del tornillo por sí solo explica sólo una parte del panorama, porque la profundidad del canal, la relación L/D, la velocidad del tornillo y la potencia de accionamiento interactúan. Un barril más grande que funciona lentamente puede mover menos material que un barril más pequeño que funciona rápidamente, y una máquina que funciona a su velocidad máxima puede producir una calidad de fusión inaceptable. El siguiente cuadro coloca las principales familias de extrusoras una al lado de la otra utilizando rangos de producción indicativos, lo que es un punto de partida útil para la planificación inicial en lugar de una especificación final.
Rangos de rendimiento indicativos por tipo de extrusora
Un solo tornillo, 45 mm, 25:1 L/D
Un solo tornillo, 90 mm, 30:1 L/D
Doble husillo cónico, 55/110 mm
Doble tornillo paralelo, 62 mm
Extrusora de rodillos planetarios, 150 mm
La longitud de la barra es proporcional al extremo superior de cada rango típico en una escala de 1100 kg/h. La producción real depende del material, la geometría del tornillo, la resistencia del troquel y la potencia motriz.
La tendencia más obvia en el gráfico es la diferencia entre la pequeña máquina de un solo tornillo y la extrusora de rodillos planetarios, que representa aproximadamente una diferencia de veinte veces en la producción. Esa brecha no es causada únicamente por el diámetro. La unidad planetaria distribuye el trabajo entre muchos tornillos pequeños con una superficie de contacto muy grande, por lo que puede plastificar un gran volumen suavemente, mientras que un solo tornillo de 45 mm tiene un canal estrecho y un espacio limitado para la transferencia de calor.
La segunda tendencia es que las dos familias de tornillos gemelos se sitúan cerca una de la otra en el centro de la gama, a pesar de una geometría muy diferente. Un doble husillo cónico compensa su menor longitud con una gran superficie de alimentación, por lo que maneja tan bien el polvo de PVC. Un tornillo gemelo paralelo logra un rendimiento similar con un tornillo más largo y modular que puede aceptar secciones de mezcla y ventilación.
Una tercera observación es que los rangos de salida son amplios y el ancho es significativo. La banda de 250 a 600 kg/h para el tornillo gemelo paralelo de 62 mm refleja cuán fuertemente la formulación cambia el rendimiento: un compuesto de PVC ligeramente cargado corre cerca de la parte superior de la banda, mientras que un compuesto muy cargado con relleno abrasivo puede caer hacia el fondo y consumir mucha más potencia de accionamiento disponible.
La comparación de las dos entradas de un solo tornillo muestra cuán engañosas pueden ser las comparaciones de diámetros. Duplicar el diámetro de 45 mm a 90 mm aumenta la producción aproximadamente en un factor de ocho en lugar de un factor de dos, porque aumentan tanto la sección transversal del canal como la velocidad alcanzable del tornillo. Los compradores que escalan basándose en suposiciones lineales a menudo sobredimensionan el variador o subdimensionan la sección de enfriamiento aguas abajo.
La producción por sí sola nunca justifica una compra. Una máquina que funciona al máximo de su rango con una masa fundida inestable produce chatarra a un ritmo que anula cualquier ventaja de rendimiento. En la práctica, la producción utilizable es la cifra más alta en la que la estabilidad de la presión, la temperatura de fusión y la tolerancia dimensional permanecen dentro de las especificaciones.
La misma lógica se aplica a los repuestos. Un tornillo de repuesto con una relación de compresión diferente o un canal de dosificación menos profundo cambia la curva de salida de toda la máquina. Cuando una planta mejora un tornillo, la capacidad de enfriamiento y transporte de la línea de extrusión debe revisarse al mismo tiempo, porque el cuello de botella frecuentemente se mueve aguas abajo una vez que se mejora el tornillo.
Por último, las cifras de rendimiento siempre deben estar vinculadas a un material determinado, una velocidad de tornillo determinada y una matriz determinada. Una cotización que enumera la producción sin esas tres condiciones no se puede comparar con una cotización competitiva y la diferencia generalmente aparece solo durante la primera semana de producción.
Las cifras de producción publicadas solo son significativas cuando el material, la velocidad del tornillo y la matriz se especifican juntos, porque la producción utilizable está limitada por la calidad estable de la masa fundida y no por la velocidad máxima.
Tornillos y barriles: las piezas que deciden lo que puede hacer una extrusora
Dos componentes hacen la mayor parte del trabajo dentro de cualquier extrusora: el tornillo y el cilindro. También son los dos componentes que se desgastan primero, lo que los convierte en el centro de las discusiones tanto de ingeniería como de adquisiciones.
Geometría del tornillo
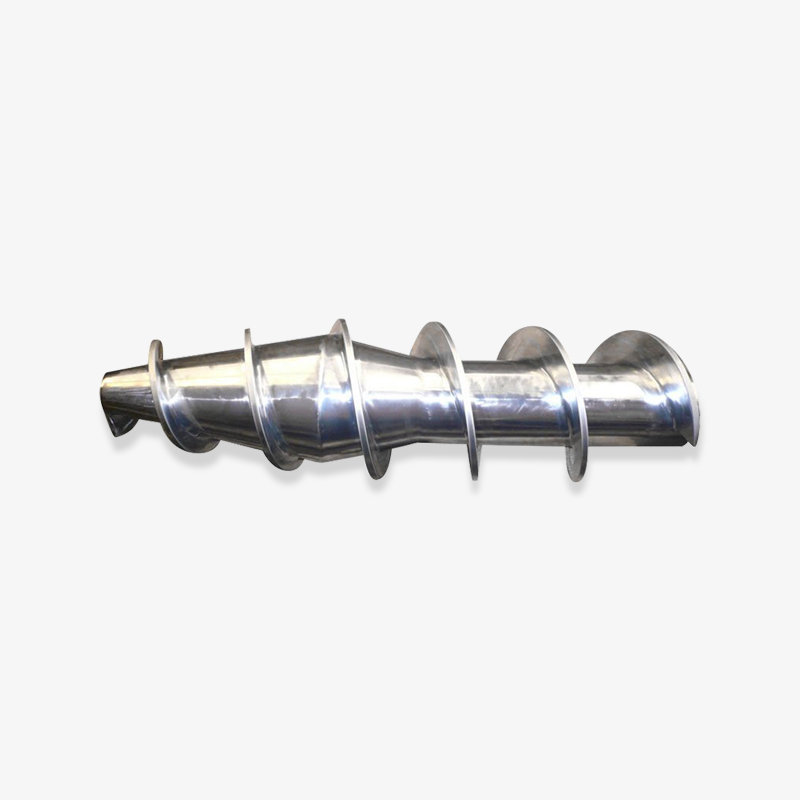
Un tornillo estándar de tres zonas se divide en secciones de alimentación, compresión y medición. La relación de compresión, calculada a partir de la profundidad del canal de alimentación dividida por la profundidad del canal de medición, normalmente cae entre 2:1 y 4:1 dependiendo de la densidad aparente y el comportamiento del fundido. Los tornillos de barrera separan los canales sólidos y fundidos para mejorar la estabilidad de la fusión. Las secciones de mezcla como Maddock, Egan o mezcladores de púas mejoran la dispersión del color y la homogeneidad de la fusión, con cierto costo en la producción.
La relación L/D, la longitud del cañón dividida por el diámetro del tornillo, es el otro número principal. Las máquinas de uso general suelen funcionar en una relación de 25:1 a 30:1, mientras que las máquinas ventiladas y los tornillos compuestos pueden alcanzar una relación de 36:1 o más. Un tornillo más largo ofrece más tiempo de residencia y más espacio para mezclar y ventilar, pero también agrega carga de torque y costo.
Construcción de barriles
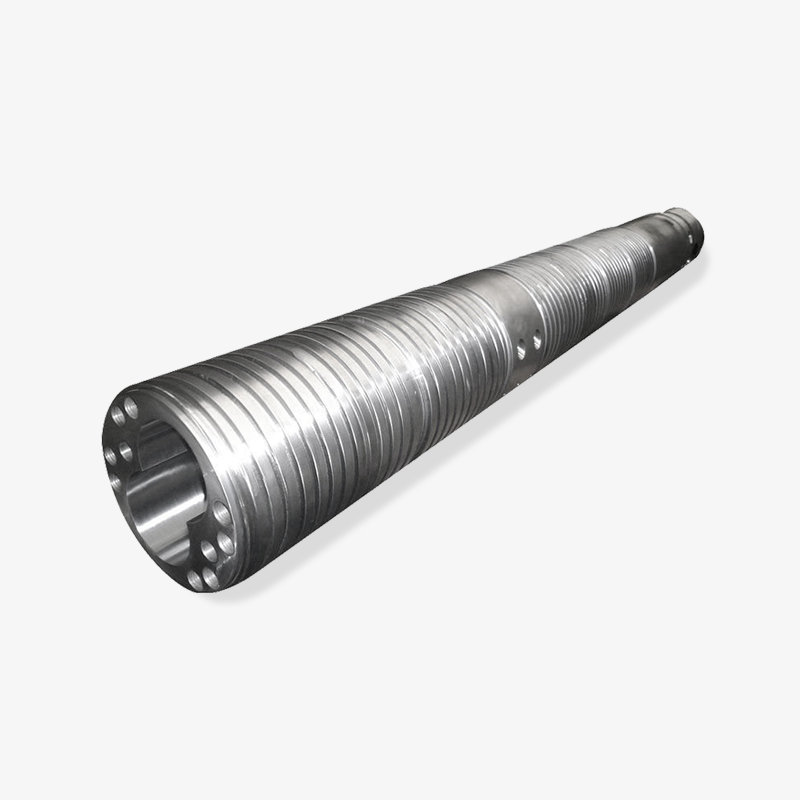
Los barriles generalmente se construyen con acero nitrurado, revestimientos bimetálicos o manguitos de acero para herramientas. Los barriles nitrurados son adecuados para polímeros sin relleno, como PE y PP. Los barriles bimetálicos, en los que se vierte centrífugamente una aleación resistente al desgaste en el orificio, manejan mucho mejor compuestos llenos de vidrio, minerales y altamente abrasivos. El espesor del revestimiento suele oscilar entre 1,5 y 2,5 mm, y los valores de dureza en el rango de 55 a 65 HRC son comunes para los grados resistentes al desgaste.
Familias de productos en la práctica
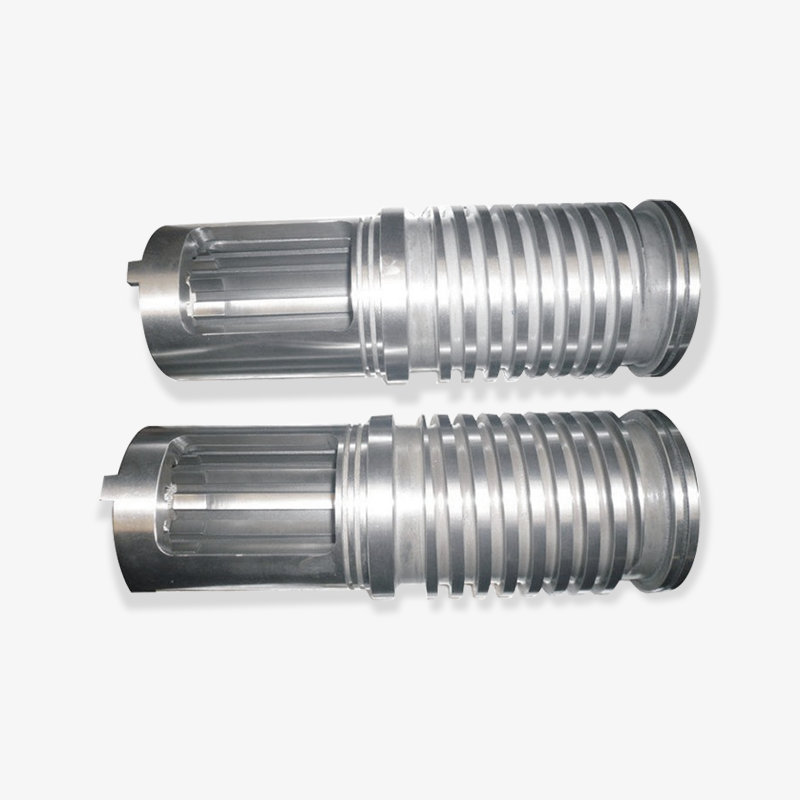
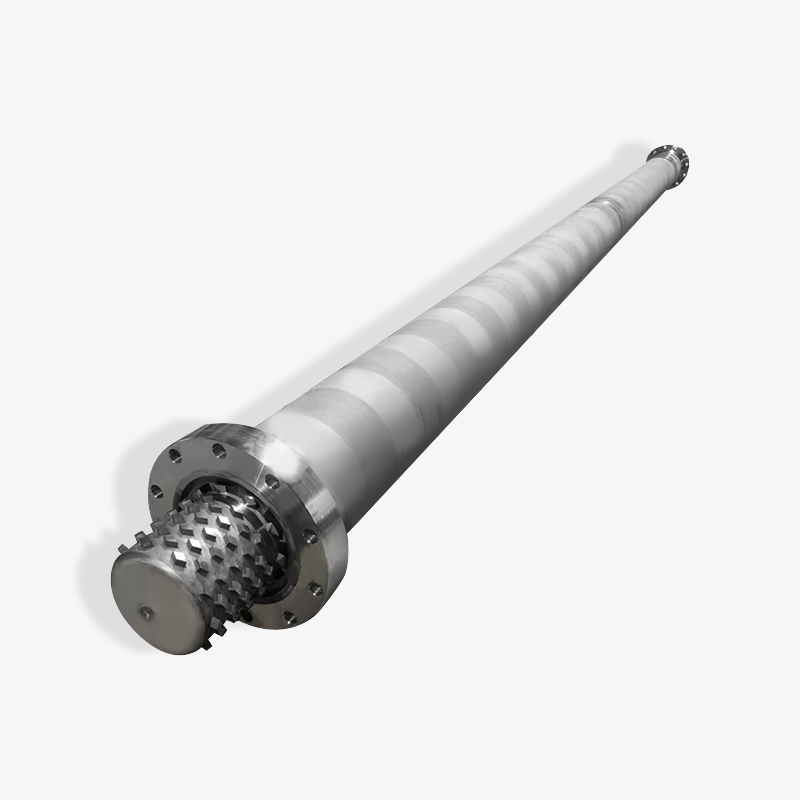
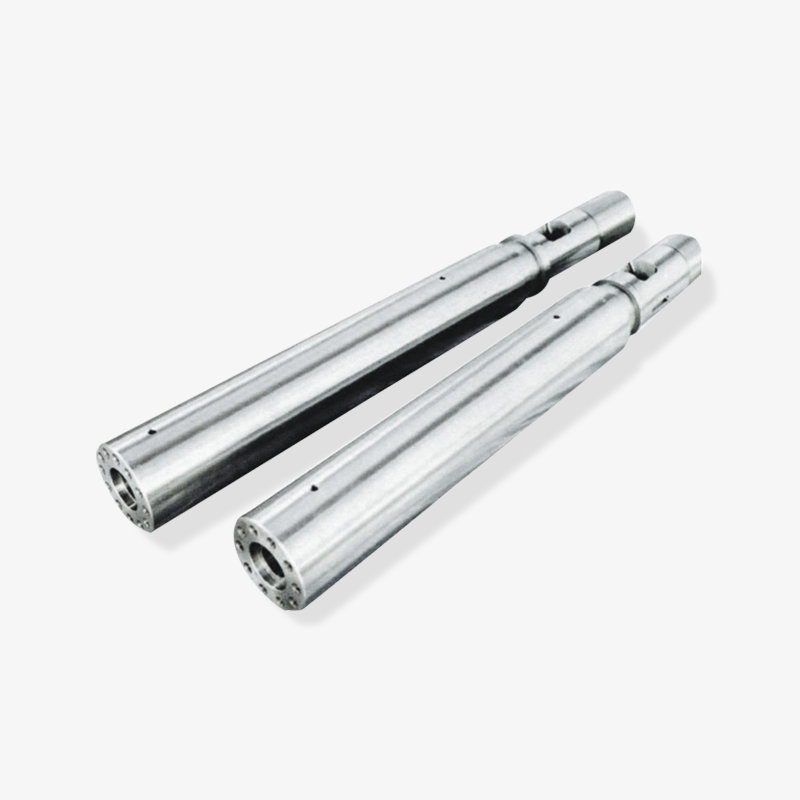
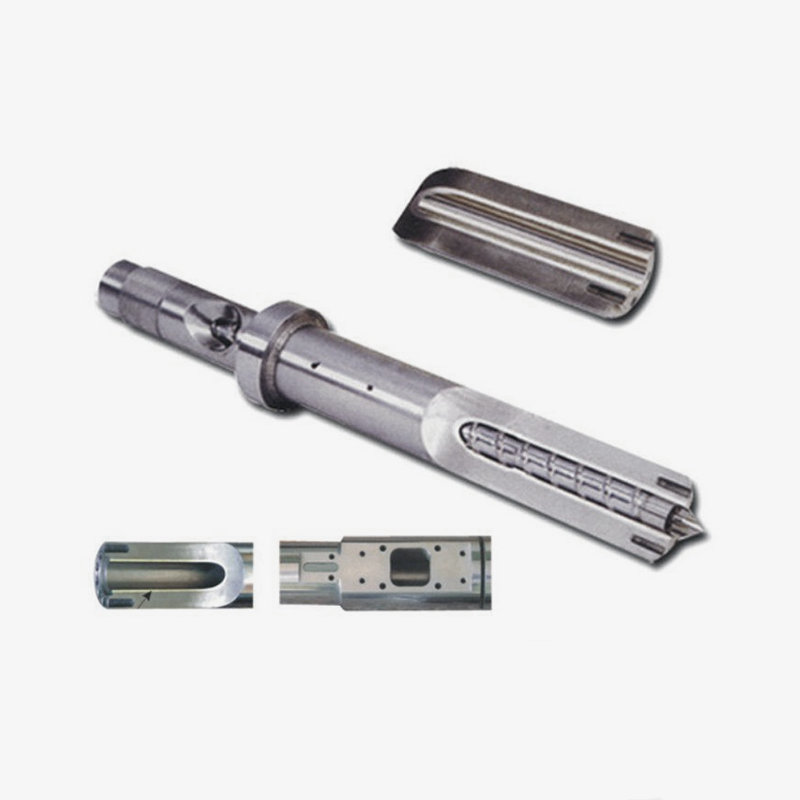
Para los fabricantes y procesadores de máquinas, el suministro de tornillos y barriles se divide en familias reconocibles. Los juegos de un solo tornillo y cilindro de la serie SJ cubren la extrusión general de tubos, láminas y perfiles. Los juegos de cilindros y tornillos gemelos cónicos de la serie SJS sirven líneas de PVC rígido y blando. Los cilindros de doble tornillo paralelos manejan PVC de alto rendimiento y tareas de compuestos. Los husillos planetarios, los cilindros y las extrusoras planetarias completas WB-WE son adecuados para una plastificación suave y de alto rendimiento. Los juegos de tornillos y cilindros bimetálicos abordan formulaciones abrasivas. Los conjuntos de cilindro y tornillo de máquina de moldeo por inyección cubren el lado cíclico de la industria, mientras que los tornillos extrusores de caucho y los conjuntos de cilindro y tornillo de espuma EPE sirven para el procesamiento de caucho y la producción de espuma de polietileno expandido.
Los fabricantes de este segmento suelen trabajar como proveedores de componentes y solucionadores de problemas. Zhoushan Microwave Screw Machinery, con sede en Zhejiang, fundada en 1990, opera más de 10.000 metros cuadrados de espacio de taller y se posiciona como una planta combinada de mecanizado y fabricación de tornillos y barriles de precisión, exportando a mercados como Estados Unidos, Alemania, Dubai, Vietnam y Tailandia. Ese perfil es típico de los proveedores especializados en los que confían los fabricantes de máquinas cuando un tornillo de catálogo estándar no coincide con un material o un objetivo de producción específico.
La geometría del tornillo determina la capacidad de fusión y mezcla, mientras que el material del cilindro determina la vida útil; ambos deben coincidir con el material que se está procesando.
Cómo seleccionar una extrusora para un trabajo específico
La selección comienza con el producto y avanza hacia atrás. La siguiente tabla enumera los parámetros que con mayor frecuencia deciden si una cotización tendrá éxito en la producción.
| Parámetro | rango típico | Por qué es importante |
|---|---|---|
| Diámetro del tornillo | 30-200 milímetros | Establece la ventana de salida junto con la velocidad y la profundidad del canal. |
| relación L/D | 20:1 a 36:1 | Controla el tiempo de residencia, la mezcla y la capacidad de ventilación. |
| Relación de compresión | 2:1 a 4:1 | Debe coincidir con la densidad aparente de los gránulos o el polvo. |
| potencia de accionamiento | Depende del material y de la producción | Determina la salida alcanzable sin pérdida de par. |
| construcción de barriles | Nitrurado o bimetálico | Desgaste con compuestos llenos o corrosivos. |
| Morir y aguas abajo | Dimensionado, enfriamiento, transporte, corte | La tolerancia y el acabado de la superficie se ajustan aquí, no en el cañón. |
En la práctica se repiten dos modos de fallo. La primera es reducir el tamaño del accionamiento para reducir costes: la máquina alcanza el rendimiento requerido sólo a la velocidad máxima del tornillo, donde la temperatura de la masa fundida se vuelve inestable y la calidad del producto varía. El segundo es elegir un cilindro nitrurado para una formulación abrasiva, lo que produce un desgaste visible en cuestión de meses y una lenta disminución en la producción que es difícil de diagnosticar.
El comportamiento material debería impulsar el resto. El PVC necesita un bajo cizallamiento y un corto tiempo de residencia, lo que apunta a diseños cónicos de doble tornillo. Los tubos de poliolefina prefieren una máquina de un solo tornillo con una sección de alimentación ranurada. Las resinas de ingeniería rellenas de vidrio necesitan cilindros bimetálicos y un revestimiento duro de tornillo resistente al desgaste. Las aplicaciones de espuma necesitan un control preciso de la inyección de gas y la presión de fusión, lo que normalmente implica un perfil de tornillo específico en lugar de uno de uso general.
Comience por el material, la tolerancia del producto y la producción requerida; la geometría del tornillo y el material del cilindro se derivan de esos tres, no de la conveniencia del catálogo.
Dónde se utilizan las extrusoras: aplicaciones y productos reales
El alcance de la extrusión es más amplio de lo que la mayoría de los compradores esperan, porque de esta manera se puede fabricar casi cualquier producto con una sección transversal constante.
- Tuberías y tuberías: abastecimiento de agua, drenaje, gas, conducción de cables, tuberías médicas.
- Láminas y tableros: láminas para embalaje, señalización, tableros de construcción, tableros de espuma.
- Film: film soplado para bolsas y liners, film fundido para laminar.
- Perfiles: marcos de ventanas, perfiles de puertas, bordes de muebles, canales para cables.
- Alambres y cables: aislamiento y revestimiento aplicados a alta velocidad de línea.
- Espuma: EPE y otros productos de polietileno expandido, donde un tornillo y un cilindro de espuma dedicados manejan la masa fundida cargada de gas.
- Caucho: mangueras, sellos, burletes y preformas para moldeo.
- Compuesto: pellets de masterbatch rellenos, reforzados y de color.
- Reciclaje: productos del tendedero convertidos en pellets reutilizables.
- Filamento: filamento de impresión 3D extraído de una hebra extruida.
Cada aplicación lleva su propia cultura de tolerancia. Los tubos médicos pueden requerir una variación del espesor de la pared por debajo de unas pocas centésimas de milímetro, mientras que un tubo de drenaje puede tolerar mucho más. Esas diferencias se reflejan en el diseño del tornillo, la calidad del troquel y la estabilidad del sistema de accionamiento.
El mismo principio de extrusión abarca tuberías, láminas, películas, perfiles, espuma, caucho y compuestos; sólo cambian el tornillo, el cilindro y la matriz.
Compra de tornillos y barriles: lo que los compradores B2B deben verificar
Las adquisiciones en esta industria dependen de muchas relaciones, pero aún así deben basarse en especificaciones. Ya sea que trabaje con un fabricante, un proveedor o un mayorista orientado a la exportación, se aplica la misma lista de verificación.
- Confirme el tipo de máquina, el diámetro del tornillo, la relación L/D y las dimensiones de montaje con un dibujo, no con una fotografía.
- Solicite la especificación del material para el tornillo y el cilindro, incluido el grado del acero base y el proceso de tratamiento.
- Consulte los valores de dureza y, en su caso, la profundidad de nitruración o el espesor del revestimiento bimetálico.
- Verifique por escrito las tolerancias de rectitud, concentricidad y acabado superficial.
- Aclare si el tornillo es un reemplazo directo o requiere coincidencia con un cilindro existente.
- Revise el margen de desgaste y la vida útil esperada para su contenido de relleno específico.
- Confirme el tiempo de entrega, el método de embalaje y la documentación de exportación si las piezas se envían internacionalmente.
Las rutas de suministro personalizadas y estándar difieren en costo y riesgo. Un tornillo estándar se puede entregar rápidamente y a un precio predecible, pero es posible que no coincida con un material inusual. Un tornillo personalizado cuesta más y lleva más tiempo, pero puede eliminar un problema de calidad persistente que ha estado absorbiendo desechos durante años. Los compradores experimentados suelen solicitar una opción estándar y una opción personalizada en la misma consulta y luego comparan ambas con el costo de una producción deficiente.
El MOQ y la política de almacenamiento también afectan la decisión. Los fabricantes de máquinas que apoyan a muchos clientes se benefician de un proveedor que producirá una o dos piezas según el dibujo, mientras que los procesadores de gran volumen pueden preferir tener un juego de repuesto. Mantener un tornillo y un cilindro de repuesto en el estante es económico en comparación con una semana de producción perdida.
Verifique el grado del material, la dureza y las tolerancias dimensionales por escrito antes de realizar el pedido, porque un tornillo que encaja no es automáticamente un tornillo que funciona.
Conceptos básicos de mantenimiento y solución de problemas
Las extrusoras fallan gradualmente y es fácil pasar por alto las primeras señales porque la línea sigue funcionando. Observar la producción, la presión de fusión y la carga del motor en conjunto generalmente revela desgaste antes de que la calidad del producto colapse.
| Síntoma | causa probable | comprobar primero |
|---|---|---|
| Caída gradual de la producción | Desgaste del tornillo o del cilindro, mayor holgura | Mida el diámetro del tornillo y el diámetro del cilindro. |
| Motas o geles sin derretir | Capacidad de fusión excedida, temperatura de perfil incorrecta | Perfil de temperatura del barril, velocidad del tornillo, contrapresión. |
| Aumento de la producción y fluctuación de presión | Alimentación, puentes o humedad inconsistentes | Tolva, alimentador, secado, temperatura de la zona de alimentación. |
| Derretimiento por sobrecalentamiento | Cizallamiento excesivo, tornillo desgastado, enfriamiento bloqueado | Velocidad del tornillo, circuito de refrigeración, precisión del termopar. |
| Corta vida del tornillo | Relleno abrasivo, grado de barril incorrecto | Contenido de relleno, material del cilindro, opción de revestimiento duro |
Las rutinas preventivas son simples. Revise los calentadores y termopares mensualmente, porque un calentador defectuoso obliga al tornillo a generar más calor cortante y acelera el desgaste. Inspeccione la garganta de alimentación y la tolva en busca de finos y puentes. Tire del tornillo a intervalos planificados y registre los diámetros para que las tendencias de desgaste sean visibles en lugar de adivinarse. Mantenga el material de purga adaptado al polímero que se está procesando y nunca permita que una máquina se asiente con PVC a temperatura determinada.
Cuando la producción cae, el instinto es aumentar la velocidad del tornillo. Por lo general, esto aumenta la temperatura de la masa fundida en lugar de restaurar el rendimiento y acorta la vida útil del tornillo. Medir primero el espacio libre es más rápido y económico.
Registre las dimensiones del tornillo y del cilindro en cada parada planificada; Los datos de tendencias de desgaste previenen la mayoría de las paradas de línea no planificadas.
Preguntas frecuentes
¿Qué significa extrusora en una frase?
Una extrusora es una máquina que funde o ablanda material y lo empuja continuamente a través de una matriz para producir un producto con una sección transversal fija, como un tubo, una lámina, una película o un perfil.
¿Es una extrusora una máquina o una pieza?
Ambos usos son correctos. En la planificación de la producción, una extrusora es la máquina completa que incluye accionamiento, cilindro, tornillo y matriz. En mantenimiento y compra de repuestos, "extrusor" a menudo se refiere específicamente al conjunto de tornillo y cilindro. Confirme siempre qué significado se aplica antes de citar.
¿Cuál es la diferencia entre una extrusora y una máquina de moldeo por inyección?
Una extrusora trabaja continuamente y empuja la masa fundida a través de una matriz abierta, por lo que la producción se mide en kilogramos por hora. Una máquina de moldeo por inyección plastifica con un tornillo pero luego inyecta dosis discretas en un molde cerrado, por lo que la producción se mide en dosis o gramos por dosis.
¿Qué significa L/D en un tornillo extrusor?
L/D es la longitud efectiva del tornillo dividida por su diámetro. Un tornillo 25:1 en un cañón de 45 mm tiene una longitud efectiva de aproximadamente 1125 mm. Las proporciones más altas dan más tiempo de residencia para fundir, mezclar y ventilar, pero requieren más torque y su producción cuesta más.
¿Por qué las extrusoras de doble tornillo cuestan más que las máquinas de un solo tornillo?
Las máquinas de doble tornillo requieren dos tornillos coincidentes, una caja de cambios más compleja con ejes sincronizados y tolerancias de fabricación más estrictas. También alimentan y mezclan mejor, especialmente polvos y compuestos cargados, lo que justifica el costo en aplicaciones de PVC y compuestos.
¿Cuánto duran el tornillo y el cilindro de una extrusora?
La vida útil depende principalmente del contenido de relleno, la temperatura de procesamiento y la disciplina de mantenimiento. Las poliolefinas sin carga en un tornillo y cilindro nitrurado pueden funcionar durante muchos años, mientras que los compuestos rellenos de vidrio pueden desgastar notablemente un conjunto nitrurado en uno o dos años. Los cilindros bimetálicos y el revestimiento duro de los tornillos resistentes al desgaste prolongan sustancialmente la vida útil en trabajos abrasivos.
¿Puedo reemplazar solo el tornillo sin cambiar el cañón?
Sí, pero sólo si el diámetro del cañón todavía está dentro de la tolerancia. Una vez que el espacio libre entre las aletas del tornillo y la pared del barril excede el límite de especificación, un tornillo nuevo por sí solo no restaurará la producción, porque la masa fundida se desliza hacia atrás sobre las aletas. Medir ambos componentes antes de realizar el pedido evita un error costoso.
¿De qué materiales están hechos los tornillos y cilindros de la extrusora?
Los aceros para tornillos comunes incluyen grados de nitruración como 38CrMoAlA y aceros para herramientas como SKD61 o D2. Los barriles suelen ser de acero nitrurado o bimetálicos, en los que se vierte una aleación resistente al desgaste en el orificio. La elección correcta depende de la abrasividad y el potencial de corrosión del polímero que se procesa.
¿Qué es un tornillo y un cilindro bimetálicos?
Bimetálico se refiere a un cilindro con un revestimiento de aleación resistente al desgaste moldeado centrífugamente, a menudo combinado con un tornillo endurecido o de cara dura. La combinación resiste la abrasión de fibras de vidrio y cargas minerales mucho mejor que un orificio nitrurado, a un precio de compra más alto.
¿Necesito un tornillo personalizado o uno estándar?
Los tornillos estándar se adaptan a materiales comunes y productos estándar. Los tornillos personalizados tienen sentido cuando el material es inusual, cuando se utiliza un relleno especial, cuando se debe aumentar la producción sin cambiar la máquina o cuando un problema de calidad existente se ha resistido a los ajustes del proceso.
La mayoría de las preguntas sobre extrusoras se reducen a tres hechos: el material, el producto y las dimensiones de la máquina; esas tres respuestas definen todo lo demás.
Módulo de referencia: familias de tornillos y barriles
El siguiente módulo resume las familias de componentes que aparecen con mayor frecuencia en las consultas de repuestos de extrusión. Está pensado como un mapa de orientación rápida para compradores e ingenieros que están preparando una especificación o comparando cotizaciones.
Un solo tornillo y barril
Extrusión de uso general para tubos, láminas, varillas y perfiles. Geometría de la serie SJ con zonas de alimentación, compresión y dosificación.
Doble husillo cónico y cilindro
Conjuntos serie SJS para PVC rígido y blando, con gran área de alimentación y corte suave para compuestos termosensibles.
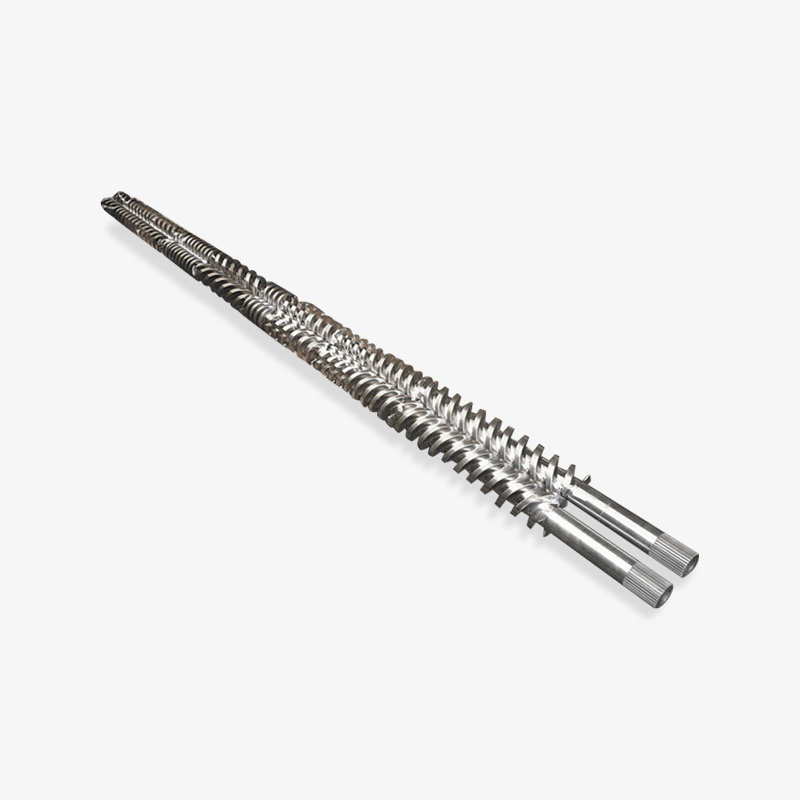
Doble tornillo paralelo y cilindro
Geometría modular para PVC de alto rendimiento, compuestos rellenos y líneas de compuestos con secciones de ventilación y mezcla.
Tornillo planetario y barril
Husillos planetarios, cilindros y extrusoras completas de la serie WB-WE para una plastificación suave y de gran volumen.
Tornillo y barril bimetálicos
Conjuntos resistentes al desgaste para formulaciones corrosivas y rellenas de vidrio y minerales donde los orificios nitrurados se desgastan demasiado rápido.
Tornillos y barriles especiales
Conjuntos de máquinas de moldeo por inyección, tornillos extrusores de caucho y juegos de tornillos y cilindros de espuma EPE para extrusión de espuma.
Debido a que estas familias se superponen en geometría pero difieren en material, dureza y tratamiento, el enfoque más seguro para un fabricante de máquinas es proporcionar el dibujo de la máquina y la especificación del material juntos. Ese único paso elimina la mayor parte del riesgo de un pedido de repuestos en el extranjero.
Una especificación de tornillo y cilindro solo está completa cuando la geometría, el material base, el tratamiento y la dureza se indican en el mismo dibujo.
Conclusión
¿Qué significa extrusora? Significa una máquina que funde y bombea material continuamente a través de una matriz, y también significa el conjunto de tornillo y cilindro que lo hace posible. Las dos definiciones están conectadas por una única idea: la presión controlada y la temperatura controlada producen una sección transversal estable, y la estabilidad es lo que los clientes pagan.
Para los fabricantes de máquinas y procesadores, el camino práctico es sencillo. Primero defina el material y la tolerancia del producto. Elija la configuración de tornillos que se adapte al material. Elija la construcción del barril que se adapte al contenido de relleno. Dimensione la unidad de modo que la salida requerida se alcance por debajo de la velocidad máxima del tornillo. Luego verifique las dimensiones y la dureza por escrito antes de realizar el pedido.
La extrusión premia la preparación y castiga los atajos. Un conjunto de tornillo y cilindro bien combinado funciona silenciosamente durante años y mantiene la tolerancia durante largos ciclos de producción. Un conjunto que no coincide produce desechos, problemas de calor y desgaste prematuro que ningún ajuste del proceso puede compensar por completo.
Primero haga coincidir el material, la geometría del tornillo y la construcción del cilindro; La producción y la vida útil se derivan automáticamente de esa coincidencia.
Pantalla de rodamiento seleccionada

 浙公网安备 33090202000520 号
