

Autor: Weibo
Fecha: Sep 15, 2026
Significado de extrusora: tipos, principio de funcionamiento y guía de compra completa
Un ingeniero de mantenimiento de una fábrica de tubos de tamaño mediano se detuvo una vez frente a su línea de extrusión y nos hizo una pregunta que parecía más simple de lo que era. Señaló el cilindro largo y calentado montado entre la caja de engranajes y el cabezal de troquel y dijo: "El operador llama a esto extrusora, pero cuando me pregunta qué hace realmente la máquina, necesito una respuesta mejor que 'fabrica tubos'". La respuesta más útil es que una extrusora es una máquina de conformado continuo. Toma gránulos de plástico sueltos, los funde dentro de un barril calentado con la ayuda de un tornillo giratorio y luego fuerza el material fundido a través de una matriz para crear un producto con una sección transversal fija.
Durante las últimas décadas, la extrusora de tornillo se ha convertido en el equipo de producción más utilizado en la industria de procesamiento de plástico. Las tuberías de agua, los marcos de ventanas, el aislamiento de cables, las bolsas de la compra, las películas de embalaje, las láminas de espuma e incluso los pellets que alimentan las máquinas de moldeo por inyección pasan por una extrusora en algún momento de sus vidas. El propósito de este artículo es explicar el significado de extrusora de una manera práctica: primero la definición, luego la secuencia de trabajo, luego los principales tipos de máquinas, la terminología estándar de tornillo y cilindro que encontrará en las hojas de datos y, finalmente, los puntos de selección y mantenimiento que deciden si una línea de extrusión funciona sin problemas o pasa demasiado tiempo en el taller de reparación.
Una extrusora es una máquina de formación continua: funde gránulos de plástico en un barril calentado con un tornillo giratorio y fuerza la masa fundida a través de una matriz para producir una pieza larga con una sección transversal constante.
¿Qué significa extrusora? Una definición práctica
En los diccionarios, la palabra extrusora tiene un significado muy amplio. Describe a una persona o una máquina que extruye algo y, en términos de fabricación, la definición de extrusor generalmente se refiere a una máquina que da forma a un material forzándolo a través de una matriz. Las extrusoras de metal empujan los tochos de aluminio calentados a través de una matriz para formar perfiles; extrusoras de arcilla dan forma a ladrillos y tejas; Las extrusoras de alimentos cocinan y dan forma a snacks y pastas. En la industria del plástico, sin embargo, el significado de extrusora se ha ligado estrechamente a un tipo específico de máquina: la extrusora de tornillo, a veces llamada extrusora de tornillo o extrusora de tornillo.
La diferencia es importante porque una extrusora de plástico hace mucho más que empujar material a través de un troquel. También funde el polímero, le mezcla aditivos, lo desgasifica y aumenta la presión. La máquina realiza estas tareas en una operación continua. Eso es lo que separa a una verdadera extrusora de una simple bomba o un mezclador por lotes. Cuando un ingeniero dice "tenemos un problema con la extrusora", generalmente se refiere a todo el conjunto de tornillo y cilindro, junto con su sistema de accionamiento, calentamiento y control.
También es útil separar la máquina del proceso. La extrusión es el proceso de conformado continuo; una extrusora es el equipo que lo realiza. En realidad, muchas líneas de extrusión se construyen alrededor de una extrusora más varias unidades posteriores: una matriz, un calibrador, un canal de enfriamiento, un transportador y un cortador. Por este motivo, dos fábricas pueden producir el mismo diámetro de tubería y aun así tener líneas completamente diferentes, dependiendo del diseño del tornillo, el revestimiento del cilindro y el equipo auxiliar.
Por último, no debe confundirse el significado de extrusora con el de máquina de moldeo por inyección. Ambos utilizan un tornillo en un barril calentado y ambos procesan materiales termoplásticos, pero una máquina de moldeo por inyección funciona de forma intermitente: mueve el tornillo en movimiento alternativo, llena un molde cerrado, abre el molde, expulsa la pieza y repite el ciclo. Una extrusora entrega un flujo continuo de masa fundida y solo alcanza un estado estable cuando el tornillo gira constantemente a una velocidad estable y el flujo de masa fundida se vuelve constante. Comprender este requisito de estado estacionario es el primer paso para comprender todo lo demás sobre la extrusión.
En plásticos, una extrusora es una máquina continua accionada por tornillo que funde, mezcla y descarga polímero bajo presión; el par de tornillo y cilindro, no solo la matriz, determina qué tan bien se realiza todo el proceso.
¿Cómo funciona una extrusora? El principio de funcionamiento
Cada extrusora de tornillo, independientemente de la marca o el tamaño, funciona según el mismo principio físico: un tornillo gira dentro de un cilindro bien ajustado, arrastrando el polímero granular hacia adelante mientras el calor y la fricción lo ablandan. Si el cañón fuera transparente y pudiera acercarse al canal del tornillo, vería el plástico moviéndose como una onda espiral continua. Cinco etapas distintas suceden dentro de ese corto viaje desde la tolva hasta el dado.
Cinco etapas desde los gránulos hasta la fusión
- Alimentación. Los pellets o el polvo de la tolva caen en el canal del tornillo mientras el tornillo giratorio arrastra el material hacia adelante. La zona de alimentación, con sus tramos profundos, determina cuánto material puede entrar en la máquina.
- Fusión. La fricción entre el tornillo giratorio y la pared del barril, más el calor de los calentadores del barril, comienza a derretir el polímero. En la zona de compresión, a medida que el volumen del canal se hace más pequeño, los gránulos se comprimen contra la superficie del cilindro caliente y se desarrolla una película fundida.
- Mezclando. La masa fundida continúa hacia adelante y las hélices crean un corte que dispersa los aditivos, pigmentos, rellenos y fibra de vidrio de manera uniforme a través de la masa fundida.
- Medida. En la zona de medición, el canal tiene una profundidad constante. Aquí el tornillo funciona como una bomba de desplazamiento positivo, entregando un flujo de masa fundida estable y controlado por presión al troquel.
- Troquelado. Al final del cilindro, la masa fundida pasa a través de la abertura de la matriz, lo que le da forma al producto. El equipo aguas abajo tira, enfría y corta el perfil emergente.
Los componentes que hacen posible la secuencia
Cada etapa depende de un componente mecánico específico. El cañón es un tubo grueso de acero endurecido que contiene el material y absorbe el calor. El tornillo es el elemento móvil que transporta y amasa el plástico; su diámetro y relación longitud-diámetro controlan en gran medida la producción y la calidad de la masa fundida. El sistema de accionamiento, normalmente un motor de CA con caja de cambios, determina el par y la velocidad del tornillo. Las bandas calefactoras alrededor del barril suministran calor adicional al inicio y regulan la temperatura del barril, mientras que los ventiladores de enfriamiento o los canales de agua eliminan el exceso de calor cuando el cizallamiento de la masa fundida es alto. La matriz es el orificio de conformación final y un cambiador de pantalla o una placa rompedora frente a la matriz filtra la contaminación. Todos estos componentes tienen que trabajar juntos porque el polímero no se funde como un solo bloque; se derrite progresivamente y cualquier perturbación en una etapa cambia las condiciones en cada etapa posterior.
Cuando la máquina funciona normalmente, el flujo de fusión en la matriz es uniforme y la salida por revolución del tornillo es estable. Cuando uno de los componentes comienza a fallar, los primeros signos casi siempre aparecen como variaciones en la producción, la presión o la temperatura de fusión. Esta es la razón por la que equipos de mantenimiento experimentados observan los manómetros y las lecturas de amperaje del motor en lugar de esperar a que aparezcan defectos visibles en el producto.
La geometría del tornillo también controla el tiempo de residencia y la velocidad de corte. Un tornillo largo con una relación de compresión suave proporciona un tiempo de residencia más largo y una velocidad de corte más baja, lo que es ideal para materiales sensibles al calor como el PVC. Un tornillo corto con una relación de compresión pronunciada aplica una alta velocidad de corte, lo que mejora la mezcla pero aumenta la temperatura de la masa fundida. Esta compensación entra en juego en todos los tipos de tornillos que se describen en el siguiente capítulo.
Todas las extrusoras siguen la misma secuencia de cinco etapas: alimentación, fusión, mezcla, dosificación y formación de matrices; un desequilibrio en cualquier etapa se manifiesta inmediatamente como una fluctuación de la producción o una desviación de la temperatura de fusión.
Principales tipos de extrusoras y qué significa cada nombre
En una conversación práctica, "¿qué tipo de extrusora tienes?" casi siempre se refiere a la disposición de los tornillos. El tornillo es la pieza que da nombre a la máquina: extrusora de un solo husillo, extrusora de doble husillo, extrusora de rodillos planetarios o extrusora de ariete. Cada diseño existe porque resuelve un problema de procesamiento diferente, y elegir el incorrecto limitará la producción o dañará el material.
Extrusoras de un solo tornillo
La extrusora de un solo tornillo es el tipo más común en el mundo y la máquina a la que la mayoría de la gente se refiere cuando dice "extrusora". Consiste en un tornillo que gira en un cilindro, generalmente con un orificio liso o una sección de alimentación ranurada. Sus ventajas son una construcción simple, bajo costo, fácil operación y producción confiable para materiales bien definidos como polietileno, polipropileno y poliestireno. La mayoría de las líneas de tubos, perfiles, películas y láminas utilizan extrusoras de un solo tornillo porque estos productos requieren una entrega estable de la masa fundida en lugar de una mezcla intensiva.
El diseño del tornillo para máquinas de un solo tornillo sigue una geometría clásica de tres zonas: zona de alimentación, zona de compresión y zona de medición. La profundidad y la longitud de cada zona definen la relación de compresión, que normalmente está entre 2:1 y 3,5:1 para polímeros de uso general. Con un tornillo correctamente seleccionado, una extrusora de un solo tornillo puede ofrecer una presión de fusión muy estable, pero es un mezclador moderado; las cargas y los pigmentos pueden quedar mal dispersos a menos que el tornillo tenga elementos de mezcla adicionales. Para muchos procesadores, la respuesta es comprar el tornillo único y el cilindro como un par combinado de un fabricante especializado en lugar de de fuentes separadas.
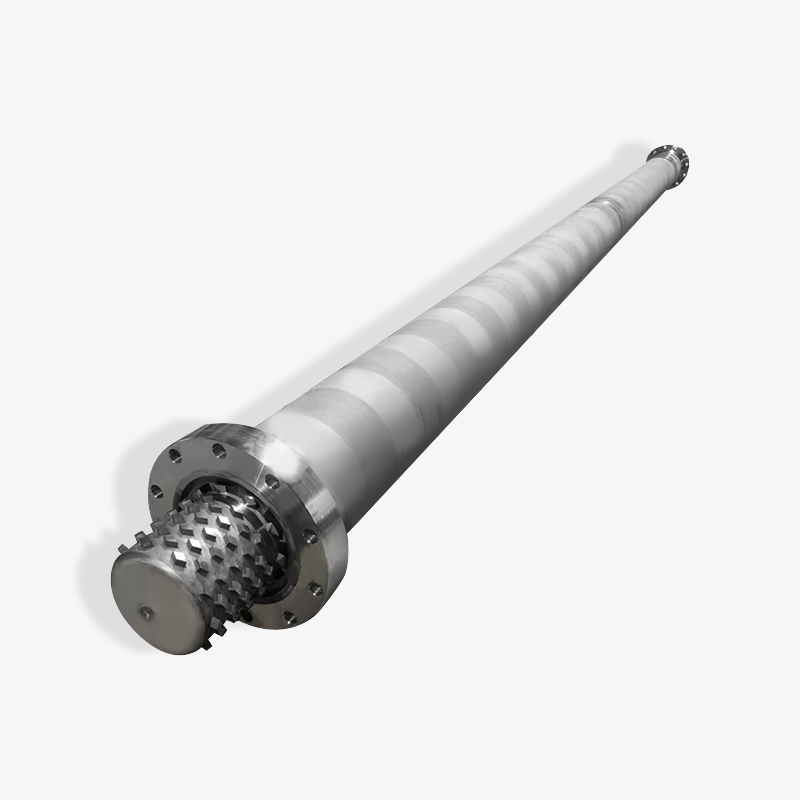
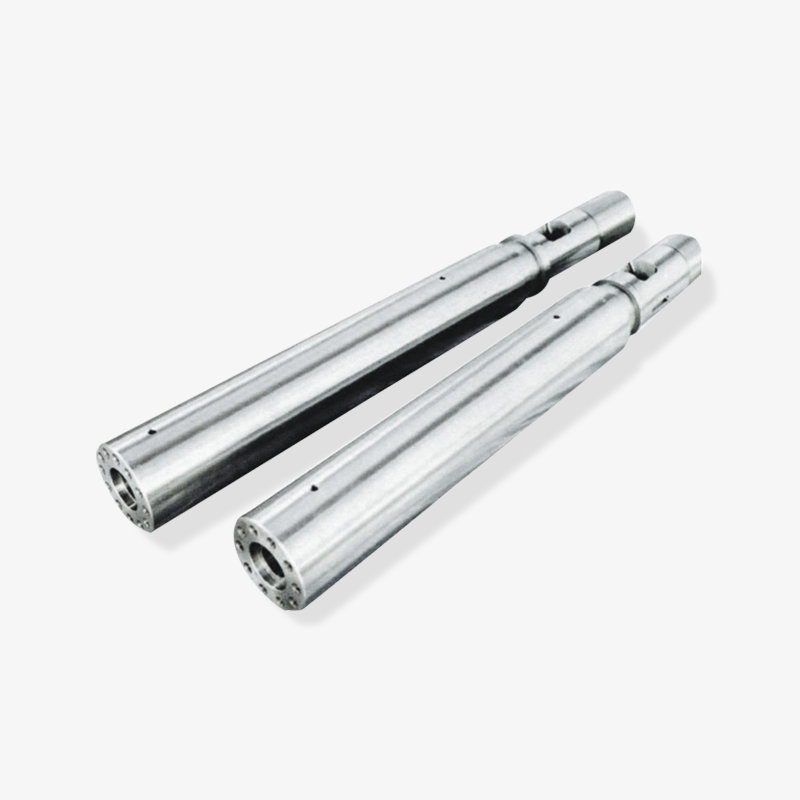
 Juegos de cilindro y tornillo único combinados para una extrusión estable Este proveedor ofrece pares de cilindro y tornillo único combinados diseñados para una presión de fusión estable en aplicaciones de largo plazo como tuberías, películas y láminas de PE. La construcción de aleación de acero mecanizada con precisión admite una plastificación consistente y un desgaste reducido. Ver producto →
Las aplicaciones típicas de las máquinas de un solo tornillo incluyen tuberías de agua de PE, tuberías de PPR, películas de polietileno, láminas de PP, perfiles de PS y aislamiento de cables. En estos trabajos, la máquina procesa un material durante largos períodos y el perfil del tornillo se adapta únicamente a ese material.
Extrusoras de doble tornillo: paralelas y cónicas
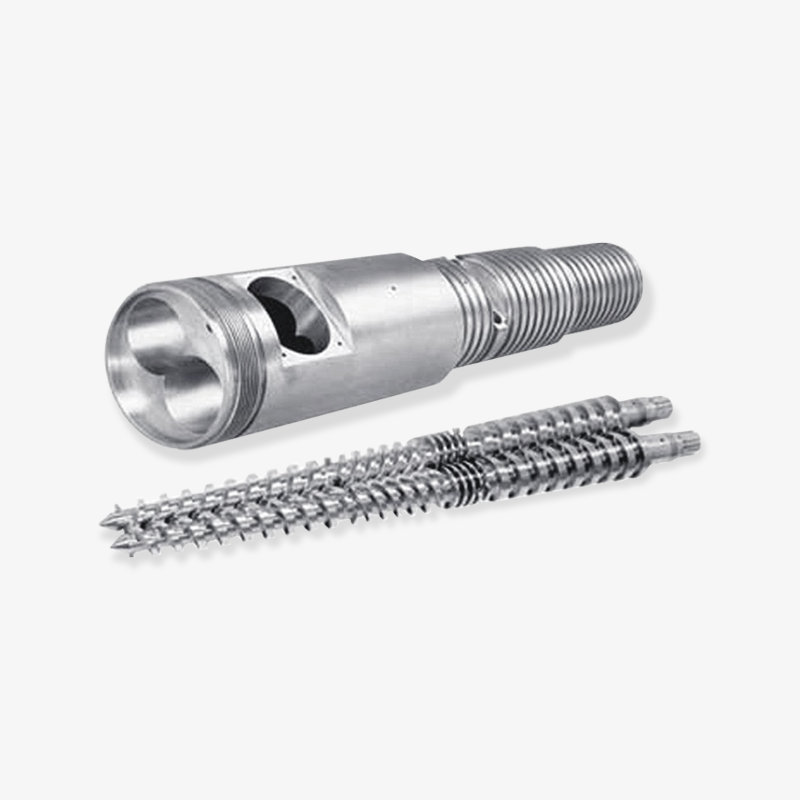
Cuando la aplicación exige una mejor mezcla o manipulación directa del polvo, una extrusora de doble tornillo suele ser la mejor respuesta. Como su nombre lo indica, la máquina tiene dos tornillos uno al lado del otro en un barril; los tornillos pueden estar entrelazados o no entrelazados, corrotativos o contrarrotativos. Para la composición termoplástica, la disposición más común es intercalar tornillos gemelos paralelos co-rotativos. El orificio en forma de ocho y los perfiles de tornillo autolimpiantes brindan una buena renovación de la superficie y una alta eficiencia de mezcla con un tiempo de residencia mucho más corto que una máquina de un solo tornillo. Nuestro artículo técnico anterior explica cómo la tecnología de doble tornillo paralelo logra una mezcla, transporte y procesamiento eficiente de materiales. en detalle paso a paso.
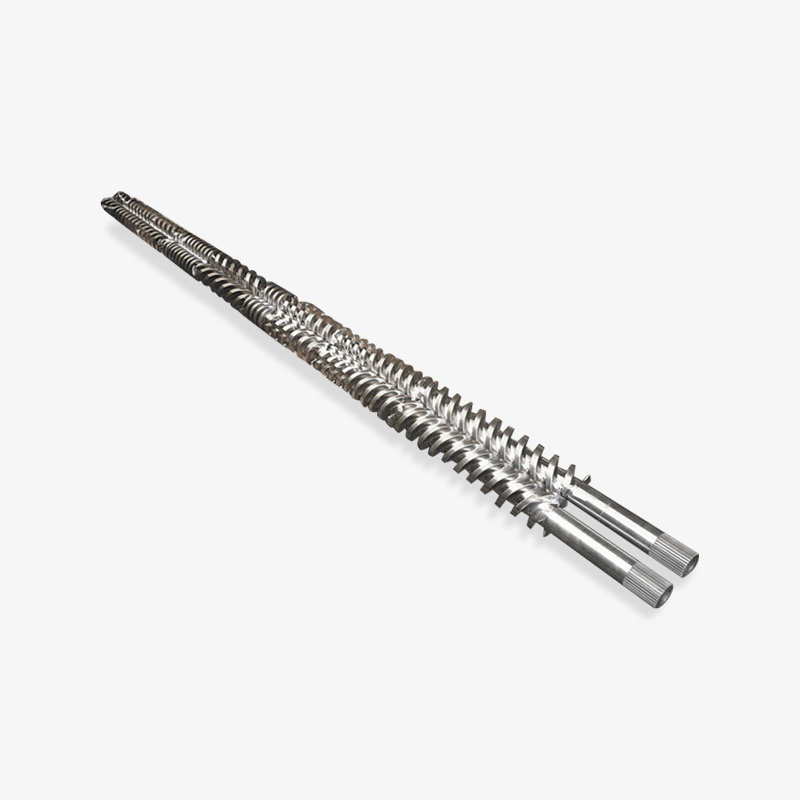
Las extrusoras cónicas de doble tornillo funcionan de manera diferente. Los tornillos son más anchos en el extremo de alimentación y más estrechos en el extremo de descarga, y el cilindro coincide con esta forma cónica. Este diseño comprime el material gradualmente, lo que produce una fusión suave y de bajo cizallamiento. Las máquinas cónicas de doble tornillo se utilizan ampliamente para tubos y perfiles de PVC rígido, porque el PVC es sensible al calor y al corte; La geometría cónica mantiene baja la temperatura de fusión y al mismo tiempo ofrece un alto rendimiento a baja velocidad del tornillo.
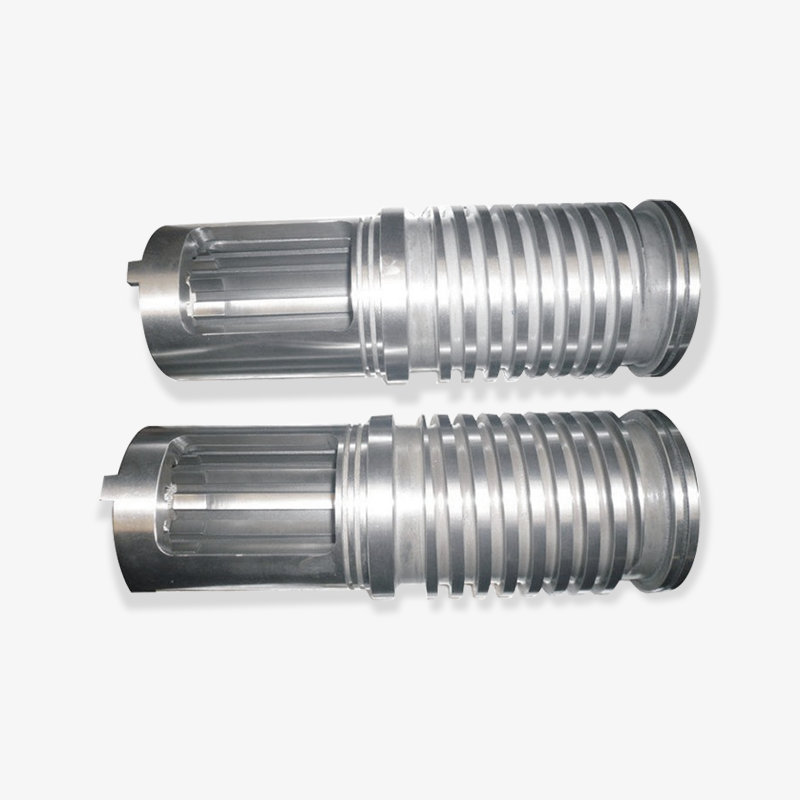
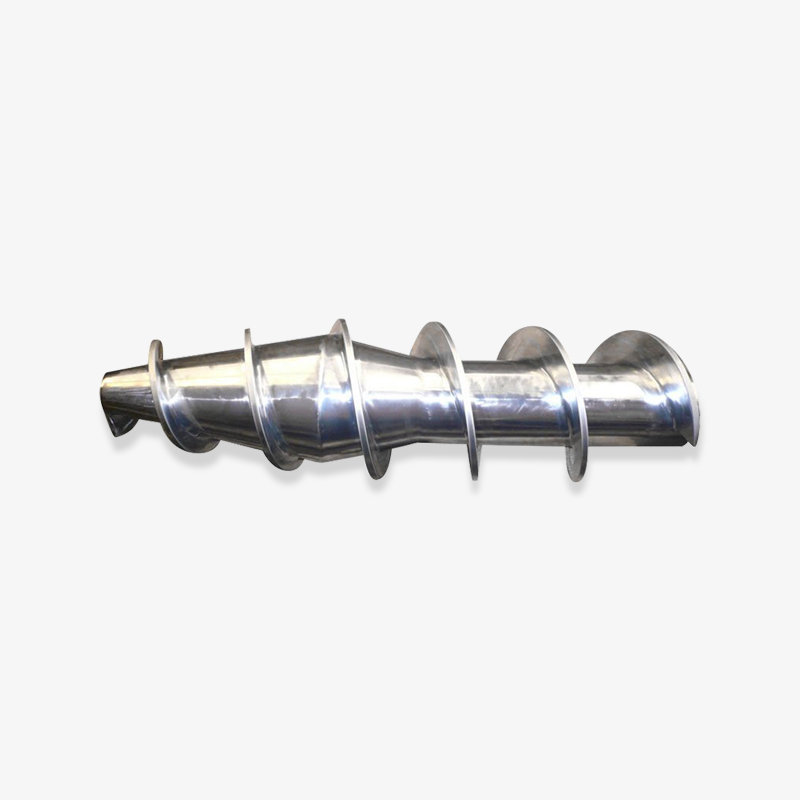
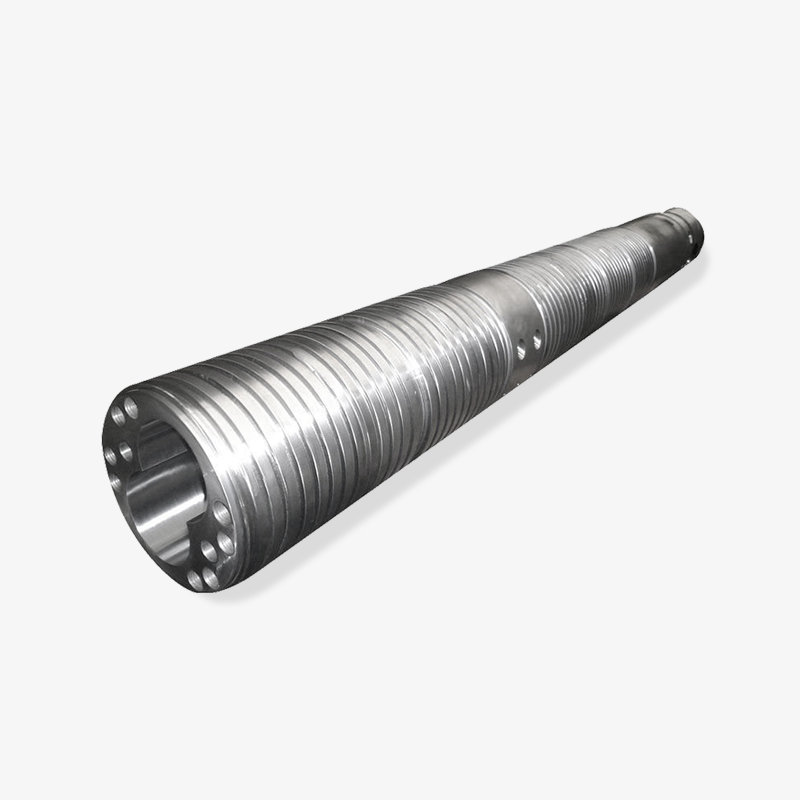
 Doble husillo cónico y cilindro para un procesamiento cuidadoso del PVC Los conjuntos cónicos de doble tornillo y cilindro proporcionan una fusión de bajo cizallamiento, ideal para tubos y perfiles rígidos de PVC. El acero de aleación de alta calidad con geometría optimizada mejora la uniformidad de la mezcla al tiempo que reduce el consumo de energía y los costos de mantenimiento. Ver producto →
Para los procesadores, la distinción práctica se puede resumir en: los tornillos gemelos paralelos se mezclan mejor y son ideales para compuestos, masterbatch y pellets; Los tornillos gemelos cónicos se funden suavemente y son ideales para polvo y perfiles de PVC. Los pares de herramientas y tornillos no son intercambiables entre los dos tipos, incluso cuando el diámetro exterior es el mismo, porque la geometría cónica es única para cada modelo de máquina.
Extrusoras de rodillos planetarios
Una extrusora de rodillos planetarios es un diseño especial que ocupa el punto medio entre un solo tornillo y un doble tornillo. El tornillo principal, llamado rodillo solar o husillo central, está rodeado por varios husillos planetarios más pequeños que giran dentro de un cilindro con una pared interior ranurada. El resultado es una superficie de intercambio de calor muy grande en una longitud compacta. El material se corta en muchos espacios pequeños a la misma temperatura, lo que proporciona una excelente uniformidad térmica sin un alto corte mecánico. Estas máquinas a menudo sirven como bombas de fusión en líneas de películas y láminas, o como etapa de mezcla final justo antes de un cambiador de malla, donde eliminan los aglomerados y las diferencias de temperatura que deja un único tornillo aguas arriba.
Extrusoras especiales utilizadas en el procesamiento de caucho y espuma
Las extrusoras de caucho, también llamadas tornillos de caucho de alimentación en caliente o en frío, están diseñadas para compuestos de caucho; Tienen vuelos más profundos y velocidades más bajas para evitar el sobrecalentamiento del elastómero. Para el polietileno espumado, los procesadores utilizan un conjunto de barril de tornillo de extrusión de espuma EPE, que está optimizado para inyectar agentes espumantes en la masa fundida a una presión estable. También hay extrusoras de ariete, que empujan un bloque sólido de material, como PTFE o UHMWPE, hacia adelante con un pistón en lugar de un tornillo giratorio. Estas máquinas no funden el polímero de la misma forma que las máquinas de tornillo; dependen de alta presión y de un troquel calentado.
| Tipo de extrusora | Disposición de tornillos | Relación L/D típica | Más adecuado para | Productos comunes |
|---|---|---|---|---|
| Un solo tornillo | Un tornillo en un barril | 20:1 a 34:1 | Entrega estable de fusión para polímeros estándar | Tubos, perfiles, películas, láminas, revestimiento de cables. |
| Doble tornillo paralelo | Dos tornillos co-rotativos entrelazados | 28:1 a 48:1 | Mezcla y composición intensas | Masterbatch, compuestos, pellets reciclados |
| Doble husillo cónico | Dos tornillos contrarrotativos convergentes | 16:1 a 25:1 | Fusión suave de polvos sensibles al calor. | Tubo rígido de PVC, perfiles, compuesto de madera y plástico. |
| rodillo planetario | Husillo central con satélites planetarios. | 5:1 a 15:1 | Tratamiento térmico y homogeneización de la masa fundida. | Líneas de películas y láminas como bombas de fusión |
| Alimentación en frío de caucho | Un tornillo de vuelo profundo | 8:1 a 16:1 | Extrusión de compuestos de caucho no vulcanizados | Sellos de caucho, componentes de neumáticos, juntas. |
| extrusora de ariete | Accionamiento por pistón, sin tornillo giratorio | No aplicable | Polímeros de alta viscosidad que apenas se derriten | Varillas, tubos y perfiles de PTFE y UHMWPE |
El nombre de una extrusora indica la disposición de sus tornillos, y esa disposición determina el material que puede procesar, la energía de mezcla que puede entregar y las formas del producto que puede mantener económicamente.
Tornillo y barril: los componentes principales que definen una extrusora
Tanto los diseñadores de máquinas como el personal de mantenimiento experimentado le dirán que el verdadero extrusor es el tornillo y el cilindro. El motor, la caja de cambios y el sistema de calefacción existen sólo para girar el tornillo y mantener el cañón a la temperatura correcta. Si el par de tornillo y cilindro funciona mal, nada posterior podrá solucionarlo. Este capítulo explica la geometría, los materiales y las ventanas de procesamiento que definen cómo se debe entender un conjunto de barriles de tornillo.
Geometría del tornillo: diámetro, relación L/D y relación de compresión
El primer número en cualquier hoja de datos de una extrusora es el diámetro del tornillo, generalmente expresado en milímetros. Una extrusora de un solo husillo de 75 mm, por ejemplo, significa que el diámetro exterior del vuelo del husillo es de 75 mm; La capacidad de producción aumenta aproximadamente con el cuadrado del diámetro, por lo que un tornillo de 90 mm puede ofrecer una producción significativamente mayor a la misma velocidad del tornillo. El segundo número es la relación L/D, la relación entre la longitud del cañón y el diámetro del tornillo. Un tornillo de 75 mm con una relación L/D de 30 significa que la longitud efectiva del cañón es de 2250 mm. Las máquinas más largas proporcionan un tiempo de residencia más largo y una mayor duración de mezclado, lo que resulta útil cuando los aditivos deben incorporarse gradualmente.
La relación de compresión es la relación entre la profundidad del canal en la zona de alimentación y la profundidad del canal en la zona de medición. Representa la fuerza con la que se aprieta el material a medida que viaja a lo largo del tornillo. Un tornillo típico de uso general tiene una relación de compresión de 2,5:1 a 3:1. Si la relación es demasiado baja, la masa fundida no está suficientemente presurizada y la producción aumenta; si es demasiado alto, la masa fundida se sobrecalienta y el polímero se degrada.
Construcción de barriles y revestimientos internos.
El cañón debe contener alta presión, conducir el calor de manera uniforme y resistir el desgaste. Las extrusoras pequeñas utilizan un cilindro de una sola pieza hecho de acero endurecido con un tratamiento de nitruración en el orificio. Las máquinas grandes y las que procesan materiales abrasivos o corrosivos utilizan un cilindro bimetálico: una carcasa de acero resistente con un revestimiento interior muy duro aplicado mediante fundición centrífuga o sinterización. Los materiales de revestimiento más comunes son las aleaciones de hierro con alto contenido de cromo y carburo de tungsteno.
El desgaste del cañón suele aparecer primero en la zona de alimentación, porque allí el material todavía está sólido y crea una alta fricción a través de los perdigones. Para los materiales reforzados con fibra de vidrio, la zona de alto desgaste a menudo se desplaza a la zona de dosificación, donde la velocidad de fusión es alta y los extremos de las fibras desgastan el metal. La corrosión, común en el procesamiento de PVC o ciertos retardantes de llama que liberan gases ácidos, ataca toda la longitud del cañón. La elección correcta entre acero nitrurado, bimetálico con alto contenido de cromo y carburo de tungsteno bimetálico depende de la receta del material, no solo del presupuesto.
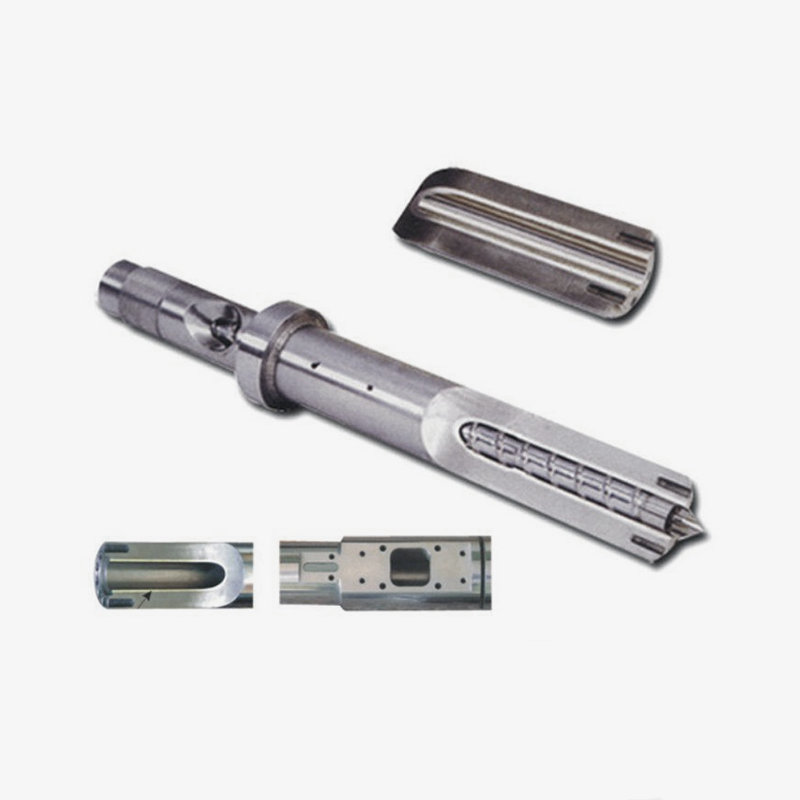
 Tornillo y cilindro bimetálicos para materiales abrasivos y corrosivos Las opciones de cilindro y tornillo bimetálico con carburo de tungsteno o aleaciones a base de níquel brindan una larga vida útil para plásticos corrosivos y reforzados con fibra de vidrio. La dureza de hasta HRC60-70 reduce la frecuencia de reemplazo y admite el funcionamiento continuo a alta temperatura. Ver producto →
Los grados de acero para tornillos siguen la misma filosofía. Los tornillos nitrurados se endurecen mediante un tratamiento de nitruración con gas y proporcionan una solución económica para polímeros estándar. Para compuestos abrasivos, un tornillo bimetálico con un revestimiento duro en los bordes de las paletas o una capa protectora completa extiende considerablemente la vida útil. Algunos procesadores eligen un diseño de tornillo intercambiable, también llamado tornillo modular, para que la misma máquina pueda ejecutar varias recetas de productos cambiando solo el tornillo, un enfoque que también simplifica el mantenimiento.
Elección de la ventana de procesamiento: por qué los ajustes de temperatura del barril siguen el material
Los puntos de ajuste de temperatura del barril nunca son arbitrarios; siguen la ventana de procesamiento del polímero. Todo termoplástico se ablanda y funde dentro de un rango relativamente estrecho, y quedar fuera de este rango produce problemas de calidad visibles. Si el barril está demasiado frío, la masa fundida permanece viscosa e inestable, lo que provoca un aumento repentino de la producción y gránulos sin fundir en el producto. Si el barril está demasiado caliente, el polímero se degrada y el producto se vuelve amarillo, quebradizo o gris descolorido. Por esta razón, cualquier definición significativa de extrusora incluye la idea de un recorrido de temperatura controlada desde la tolva hasta el troquel.
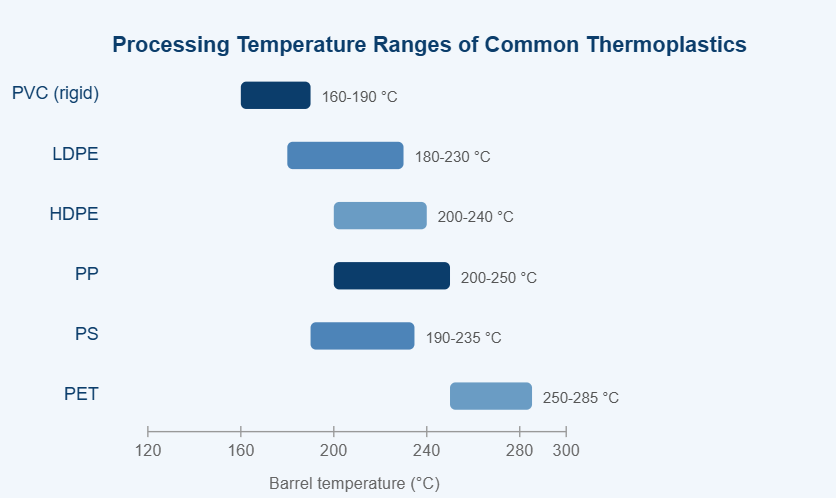
Ventanas de temperatura de barril típicas para seis termoplásticos comunes procesados en extrusoras de tornillo. Los puntos de ajuste reales dependen del tiempo de residencia, el diseño del tornillo y los paquetes de estabilizadores.
El cuadro anterior compara las ventanas de temperatura aproximada del barril para seis termoplásticos que se procesan habitualmente en extrusoras de un solo tornillo y de doble tornillo. El primer mensaje del gráfico es que los plásticos comunes no son intercambiables; Cada resina exige su propia región de temperatura. El PVC se sitúa en el extremo inferior porque comienza a descomponerse alrededor de los 200°C, liberando ácido clorhídrico y decolorándose rápidamente. Los polietilenos cubren una ventana amplia y tolerante, razón por la cual el LDPE sigue siendo el material más fácil de extruir para un principiante. El HDPE necesita un punto de ajuste del cilindro ligeramente más alto que el LDPE para evitar cristales no fundidos en la película. El polipropileno se comporta de manera similar antes de la degradación, pero su punto de fusión agudo significa que una variación de sólo unos pocos grados puede cambiar claramente el flujo de fusión. El poliestireno también tolera la temperatura, pero tiende a requerir una buena ventilación en máquinas más grandes. El PET requiere las temperaturas más altas y necesita un secado cuidadoso antes de la extrusión porque la humedad hidroliza la cadena del polímero y reduce la viscosidad. Las diferentes ventanas afectan directamente el diseño del tornillo: los materiales de baja temperatura toleran un alto corte, mientras que los materiales de alta temperatura exigen un perfil de corte más bajo y una zona de medición más larga. Por lo tanto, cuando un procesador cambia de PVC a PP en la misma máquina, la práctica recomendada es reemplazar el juego de tornillo-barril por uno diseñado para el nuevo polímero. Las fluctuaciones de la materia prima, como los diferentes pesos moleculares, también cambian la ventana ideal, por lo que un operador experimentado siempre presta atención a la tendencia de la temperatura de fusión, no solo al punto de ajuste del barril. En resumen, el cuadro explica por qué el tornillo y el cilindro de una extrusora nunca son iguales para todos.
Opciones resistentes al desgaste y tratamientos de superficie
Caja nitrurada
Superficie de nitrógeno endurecido; bajo costo; Adecuado para procesamiento limpio de PE y PP.
Revestimiento bimetálico con alto contenido de cromo.
Resistencia equilibrada al desgaste y a la corrosión; estándar para compuestos llenos de talco y carbonato de calcio.
Revestimiento bimetálico de carburo de tungsteno
Máxima resistencia al desgaste para materiales abrasivos con fibra de vidrio y minerales.
Tornillo modular con elementos de desgaste reemplazables.
Para procesadores que cambian de receta con frecuencia y desean un menor costo de reemplazo.
La elección entre estas opciones cambia el coste total de propiedad de una máquina. Un cilindro nitrurado se puede reparar quitando la superficie vieja y volviendo a nitrurar, pero un revestimiento de carburo de tungsteno desgastado generalmente requiere un cilindro nuevo. Por el contrario, una máquina de gran producción que utiliza compuestos de fibra de vidrio normalmente amortiza un revestimiento de carburo de tungsteno en una sola temporada de producción, porque se reduce el tiempo de inactividad.
El tornillo y el cilindro son un solo par de trabajo; la geometría, el grado del acero y el tratamiento de la superficie deben coincidir con el polímero y sus rellenos, y la tabla de temperaturas de procesamiento es el mapa para esa elección.
Aplicaciones industriales comunes de las extrusoras
Las extrusoras aparecen en casi todos los sectores de fabricación de plástico, pero las tareas que realizan se pueden agrupar en dos familias: conformado directo de un perfil terminado y mezcla de materiales que luego se transforman en pellets, películas u otros productos semiacabados. Comprender a qué familia pertenece su aplicación es fundamental a la hora de leer las fichas técnicas de los equipos.
| Conformación directa de perfiles terminados
| Composición y recuperación
|
Una regla general útil: si el producto debe mantener una sección transversal precisa, elija un tipo de extrusora conocido por su rendimiento estable y utilice un tornillo diseñado para ese único producto; si el producto es un pellet o un compuesto cuya composición exacta importa más que su forma, elegir una máquina con mezclado intensivo y permitir más tiempo de mantenimiento para los cambios de tornillo.
Mención especial merece la extrusión de espuma porque combina las dos familias. Un conjunto de barril de tornillo de espuma EPE primero debe fundir el polímero por completo, luego inyectar un agente de soplado físico en la masa fundida y luego mantener la masa fundida a alta presión hasta que salga la matriz. Todo el perfil del tornillo está optimizado para esta trayectoria de presión, razón por la cual los procesadores de polietileno espumado no utilizan tornillos de PE estándar.
Las aplicaciones de extrusión se dividen en conformado directo y composición intensiva de mezcla; Seleccionar la familia de máquinas equivocada significa luchar contra el producto, el husillo y el programa de mantenimiento desde el primer día.
Cómo seleccionar la extrusora, el tornillo y el cilindro adecuados
Seleccionar una extrusora o reemplazar su tornillo y cilindro es una decisión que debe tomarse con los números de la hoja de datos en lugar de conjeturas. Cinco factores tienen la mayor parte del peso.
- Receta del material y forma: tipo de resina, aditivos, rellenos, contenido reciclado y si el alimento es pellets vírgenes o polvo.
- Objetivo de salida: kg/h requeridos, que define el diámetro mínimo del tornillo y la potencia de accionamiento. Duplicar el diámetro del tornillo aproximadamente cuadriplica la capacidad de bombeo a la misma velocidad del tornillo.
- Requisitos de calidad del fundido: tolerancias en espesor de pared, distribución de relleno y color; Las tolerancias exigentes requieren una relación L/D más larga y posiblemente una barrera o un tornillo mezclador.
- Entorno de desgaste y corrosión: los rellenos abrasivos como la fibra de vidrio, el talco y el dióxido de titanio, y los subproductos corrosivos como los gases de descomposición del PVC, deciden entre materiales nitrurados y bimetálicos.
- Interfaz de máquina existente: las dimensiones de la brida, la altura de la línea central, el chavetero de accionamiento, las zonas de calentamiento y el software de control deben coincidir exactamente.
| factores | Que verificar | Consecuencia de una elección equivocada |
|---|---|---|
| Receta de polímero | Índice de flujo de fusión, aditivos, porcentaje de relleno, degradabilidad. | Sobrecalentamiento, desgaste de tornillos o mala dispersión. |
| Salida | kg/h a una velocidad de tornillo y contrapresión dadas | La línea no puede alcanzar el objetivo de producción |
| relación L/D | Relación longitud-diámetro necesaria para la receta | L/D corto significa fusión inestable; La L/D prolongada corre el riesgo de sufrir daños por calor |
| Relación de compresión | Coincidencia con el tipo de polímero y la densidad aparente | Gránulos que surgen, arden o no se derriten. |
| Protección contra el desgaste | Tipo de revestimiento para el cañón y revestimiento para el tornillo. | Desgaste prematuro y contaminación del producto con partículas metálicas. |
| Ajuste geométrico | Diámetro, longitud total, chavetero, zonas calefactoras, brida | La máquina no se puede instalar o las fugas se derriten |
Trabajar con un fabricante de tornillos y barriles
Debido a que el tornillo y el cilindro son piezas personalizadas, los mejores resultados se obtienen al trabajar con un fabricante que hace las preguntas correctas antes de cotizar. Un competente fabricante de componentes de maquinaria de plástico Le preguntará la marca de la máquina, el diámetro del tornillo, la relación L/D, el objetivo de producción, el polímero y los aditivos que utiliza y el modo de falla actual, ya sea desgaste, corrosión o mezcla deficiente. También deben ponerse de acuerdo sobre las medidas exactas del dibujo, porque una medida de medio milímetro puede cambiar el rendimiento y el comportamiento de fusión. En muchos mercados de exportación, los procesadores compran juegos de barriles de tornillo directamente del fabricante para evitar el margen de beneficio de los mayoristas intermedios y, al mismo tiempo, reciben soporte para la aplicación.
En nuestro propio taller, que se estableció en 1990 y ha atendido a clientes en los Estados Unidos, Alemania, Dubai, Vietnam y Tailandia, a menudo vemos el mismo error: un procesador compra una máquina extrusora completa de un proveedor y luego compra juegos de cilindros de tornillo de una fuente diferente, esperando que sean intercambiables. En la práctica, los juegos de tornillo y cilindro deben producirse como un par coincidente, con el juego radial y las tolerancias de vuelo correctas. Cuando coinciden, la producción por revolución permanece estable y la máquina funciona silenciosamente; cuando no lo son, notas aumentos repentinos, fluctuaciones de temperatura y un desgaste rápido.
La selección de un conjunto de cilindro de tornillo comienza con cinco números: material, producción, calidad de la masa fundida, entorno de desgaste e interfaz de la máquina; termina con un par de componentes personalizados.
Mantenimiento, desgaste y vida útil
Incluso una extrusora correctamente seleccionada se desgasta. El tornillo y el cilindro son piezas de contacto de la máquina y cada revolución del tornillo produce una pequeña cantidad de fricción contra la pared del cilindro y contra el material. La verdadera pregunta no es si se producirá desgaste sino con qué rapidez y en qué zona.
Los mecanismos de desgaste más comunes
- Desgaste abrasivo por rellenos: fibras de vidrio, carbonato de calcio, talco y dióxido de titanio actúan como papel de lija dentro del cañón.
- Desgaste corrosivo por subproductos ácidos: la descomposición del PVC libera ácido clorhídrico; Los retardantes de llama y algunos polímeros de origen biológico liberan otros compuestos agresivos.
- Contacto metal con metal causado por desalineación, tornillos doblados o cargas laterales excesivas; esta es la forma más rápida de destruir ambas partes.
- Erosión en la zona de medición y bordes de vuelo debido a la alta velocidad de fusión, más visible en compuestos reforzados o resinas de alta temperatura.
Síntomas que indican desgaste
- La producción cae un 10% o más con la misma velocidad del tornillo y contrapresión.
- La temperatura de fusión comienza a fluctuar sin un cambio en los puntos de ajuste.
- Aparece una variación del espesor del producto, especialmente a lo largo de un lado de la matriz.
- Aparecen manchas negras o rayas oscuras en la masa fundida; El material atrapado en bolsillos desgastados se degrada con el tiempo.
- Los tornillos atascados, los ruidos inusuales o el alto amperaje del motor indican interferencia mecánica.
Una rutina básica de mantenimiento preventivo
- Mida el diámetro exterior del tornillo y el diámetro del cilindro en las zonas de alimentación, compresión y medición cada 6 a 12 meses, según el material.
- Mantenga registros de la producción por revolución del tornillo; una lenta tendencia a la baja es más confiable que una sola medición.
- Purgue bien la máquina antes de apagarla, especialmente cuando utilice PVC u otros materiales corrosivos.
- Inspeccione los bordes del tornillo en busca de redondeos o grietas y el orificio del cañón en busca de rayas o una superficie rugosa.
- Verifique la alineación entre la caja de cambios y el cilindro y verifique que el tornillo esté recto.
- Trabaje con un proveedor confiable de piezas de repuesto y tenga listo un juego de cilindros de tornillo de repuesto para líneas críticas.
El mantenimiento de rutina prolonga la vida útil, pero en última instancia, cada conjunto de tornillo y cilindro alcanza un límite. Una regla general en la industria es que un tornillo nitrurado dura de uno a dos años en buenas condiciones; un tornillo bimetálico puede durar de tres a cinco años o más en servicio abrasivo. Cuando el diámetro interior del cañón se agranda más de 0,3 a 0,5 mm aproximadamente más allá de la dimensión original, un nuevo juego combinado suele ser más económico que reacondicionarlo.
El desgaste de una extrusora no es una emergencia; es una condición normal que se puede seguir, planificar y frenar mediante la selección correcta del material y una sencilla rutina de medición.
Preguntas frecuentes sobre extrusoras
Estas son las preguntas que más suelen plantear los operadores y los equipos de compras cuando empiezan con la extrusión.
¿Cuál es la definición simple de extrusora?
En pocas palabras, el significado de extrusora en la producción de plásticos es una máquina que funde y bombea continuamente material plástico a través de una matriz para crear un producto largo con una sección transversal constante. En una frase: la materia prima entra por un lado, el material fundido y presurizado sale por el otro, y un tornillo dentro del barril calentado empuja y mezcla. El mismo término se utiliza en la extrusión de metales, pero en plásticos, "extrusora" casi siempre significa una extrusora de tornillo con un cilindro y un tornillo giratorio.
¿Cuál es la diferencia entre una extrusora y una máquina de moldeo por inyección?
Una extrusora trabaja de forma continua y produce un sinfín de perfiles, películas, láminas o pellets. Una máquina de moldeo por inyección funciona de forma intermitente: funde el polímero con un tornillo, inyecta la masa fundida en un molde cerrado, mantiene la presión, luego abre el molde y expulsa la pieza. Muchos procesadores poseen ambos tipos. El conjunto de tornillo-barril de una máquina de moldeo por inyección es similar, pero generalmente más corto y diseñado para movimiento alternativo, por lo que no puede reemplazarse simplemente con un tornillo extrusor.
¿Qué hace realmente el tornillo dentro de una extrusora?
El tornillo tiene tres funciones: transportar el material sólido hacia adelante, fundirlo y generar presión. Parece una simple espiral, pero la profundidad de su canal, su paso de vuelo y su longitud determinan cuánto calor se genera por la fricción, qué tan bien se mezclan los aditivos y qué tan estable es la salida. Un pequeño cambio en la relación de compresión puede cambiar la temperatura de fusión en varios grados, razón por la cual el tornillo se considera el corazón de la máquina.
¿Qué materiales se pueden procesar en una extrusora?
La mayoría de los termoplásticos: PE, PP, PVC, PS, ABS, PA, PET y muchos copolímeros, así como compuestos de caucho y ciertos productos de pasta alimenticia en la industria alimentaria. Los factores limitantes son el flujo de fusión, la estabilidad térmica y la corrosión del cilindro. Los materiales que se descomponen cerca de sus puntos de fusión, como el PVC, requieren diseños de tornillos de bajo cizallamiento; Los materiales con una viscosidad de fusión muy alta, como el PTFE, requieren un equipo especial tipo ariete en lugar de un tornillo normal.
Un solo tornillo o dos tornillos: ¿cuál es mejor?
Ninguno de los dos es universalmente mejor; Los dos tipos responden a preguntas diferentes. Si su trabajo es la producción simple de tuberías o películas, una extrusora de un solo tornillo es de bajo costo y fácil de operar. Si necesita mezclar pigmentos, rellenos o contenido reciclado en el polímero, o si utiliza polvo en lugar de gránulos, una extrusora de doble tornillo es más efectiva. Para el polvo de PVC, muchos procesadores de todo el mundo eligen un tornillo doble cónico porque proporciona una fusión suave con un alto rendimiento. El término "mejor" depende de su receta, objetivo de producción y tolerancias del producto.
¿Cuánto duran los tornillos y cilindros de la extrusora?
La vida útil varía desde menos de un año hasta más de cinco años, dependiendo del contenido abrasivo y corrosivo del material, la temperatura del cilindro, la velocidad del tornillo y el cuidado con el que se mantiene la máquina. El uso de compuestos reforzados con fibra de vidrio con un cilindro nitrurado a menudo produce un desgaste visible dentro de una temporada; un revestimiento bimetálico de carburo de tungsteno en el mismo servicio puede durar varias veces más. El método inteligente es medir el diámetro del tornillo y el diámetro interior del cilindro periódicamente y reemplazar el conjunto cuando la producción disminuye o aparece una variación en el espesor.
La definición práctica de una extrusora es una máquina de fusión y bombeo continuo, y su verdadera identidad la decide el par de tornillo y barril que se encuentra en su interior.
Comprender el significado de extrusora no requiere un título en ingeniería de polímeros, pero sí el modelo mental correcto. Una vez que vea la máquina como una tubería continua de cinco etapas: alimentación, fusión, mezcla, medición y moldeo, cada hoja de datos, cada lista de repuestos y cada conversación de solución de problemas se vuelve más transparente.
Con más de tres décadas de experiencia en la producción de conjuntos de cilindros de tornillo simple, gemelos paralelos, gemelos cónicos, planetarios y bimetálicos, nuestra empresa suministra componentes individuales y soluciones completas de cilindros de tornillo a fabricantes de maquinaria y procesadores de plástico. Si su línea actual sufre de aumentos repentinos de producción, fusión desigual o desgaste rápido de los tornillos, envíenos la marca de la máquina y la receta del producto, y le recomendaremos el juego de cilindro de tornillo que se ajuste tanto a su máquina como a su presupuesto.
Un par de tornillo y cilindro de alta calidad es la mejora de rendimiento más económica que puede realizar un procesador: mejora la estabilidad de la salida, las tolerancias del producto, la eficiencia energética y el intervalo de reemplazo al mismo tiempo.
Pantalla de rodamiento seleccionada

 浙公网安备 33090202000520 号
